
Aceasta este versiunea web a suportului de curs. Navigația și legăturile către instrumentele site-ului sunt adăugate separat; conținutul didactic provine din documentul sursă.
4.1. Utilajul nu face singur pâinea
Mecanizarea a transformat profund brutăria. Operații care în trecut necesitau multă muncă manuală – frământare, divizare, modelare, transport, dospire și coacere – pot fi realizate astăzi într-o linie aproape complet automatizată.
Scopurile mecanizării sunt clare: productivitate mai mare, reducerea muncii grele și repetitive, îmbunătățirea uniformității produsului și, prin reducerea manipulării, posibilitatea unui control igienic mai bun. Trecerea producției alimentare de la meșteșug la industrie tehnologică a creat nevoia ca operatorii să înțeleagă atât procesul tehnologic, cât și funcționarea utilajelor.
Trebuie să înțelegem că automatizarea nu elimină însă operatorul. Dimpotrivă. Cu cât linia produce mai repede, cu atât o abatere poate afecta o cantitate mai mare de produs înainte ca cineva să o observe.
Un divizor care produce 100 de bucăți greșite într-o oră este o problemă. Un divizor automat foarte rapid care produce mii de bucăți greșite în aceeași perioadă este o problemă mult mai mare.
De aceea:
Utilajul execută. Operatorul supraveghează procesul.
4.2. O linie de panificație este un sistem, nu o colecție de mașini
O linie modernă poate fi reprezentată simplificat astfel: Depozitare făină → transport → cernere → dozare → malaxare → răsturnare aluat → divizare → rotunjire → predospire → modelare → dospire finală → crestare → coacere → răcire → feliere/ambalare
Fiecare utilaj primește produsul de la utilajul precedent și îl predă următorului. Din acest motiv, vitezele trebuie corelate. Practic, viteza predospitorului și a dospitorului trebuie corelată cu utilajele care le alimentează și cu cele care urmează, pentru ca alimentarea bucăților de aluat să fie ritmică și sincronizată cu linia.
Un utilaj poate funcționa perfect și totuși linia poate funcționa prost:
Exemplu: Divizorul poate produce: 1.200 bucăți/oră.
Modelatorul: 1.100 bucăți/oră.
Dospitorul: 1.050 bucăți/oră.
Cuptorul: 900 bucăți/oră.
Nu putem conduce întreaga linie la 1.200 bucăți/oră doar pentru că divizorul este capabil de atât.
În final, produsul se va acumula înaintea utilajului limitativ.
În panificație, această acumulare este și mai problematică deoarece aluatul continuă să fermenteze.
4.3. Ce trebuie să știe operatorul despre orice utilaj
Indiferent dacă lucrează la malaxor, divizor, dospitor sau cuptor, operatorul trebuie să cunoască aceeași structură de bază.
1. Rolul utilajului: Ce operație realizează?
2. Elementele principale: Unde intră produsul? Unde este prelucrat? Unde iese?
3. Organele de lucru: Ce element execută efectiv operația?
4. Sistemul de acționare: Motor electric, transmisie, acționare pneumatică, hidraulică etc. Nu trebuie cunoscut la nivel de proiectant, dar operatorul trebuie să știe ce elemente se pot mișca.
5. Sistemul de control: Butoane, selector, HMI, temporizări, temperaturi, viteze, senzori.
6. Protecțiile: Apărători, capace, senzori, interblocări, opriri de urgență.
7. Punctele de reglare: Ce poate modifica operatorul și în ce limite?
8. Punctele de verificare: Unde observă produsul?
9. Curățarea: Ce trebuie curățat și prin ce metodă?
10. Limitele operatorului: Ce intervenție trebuie lăsată mentenanței?
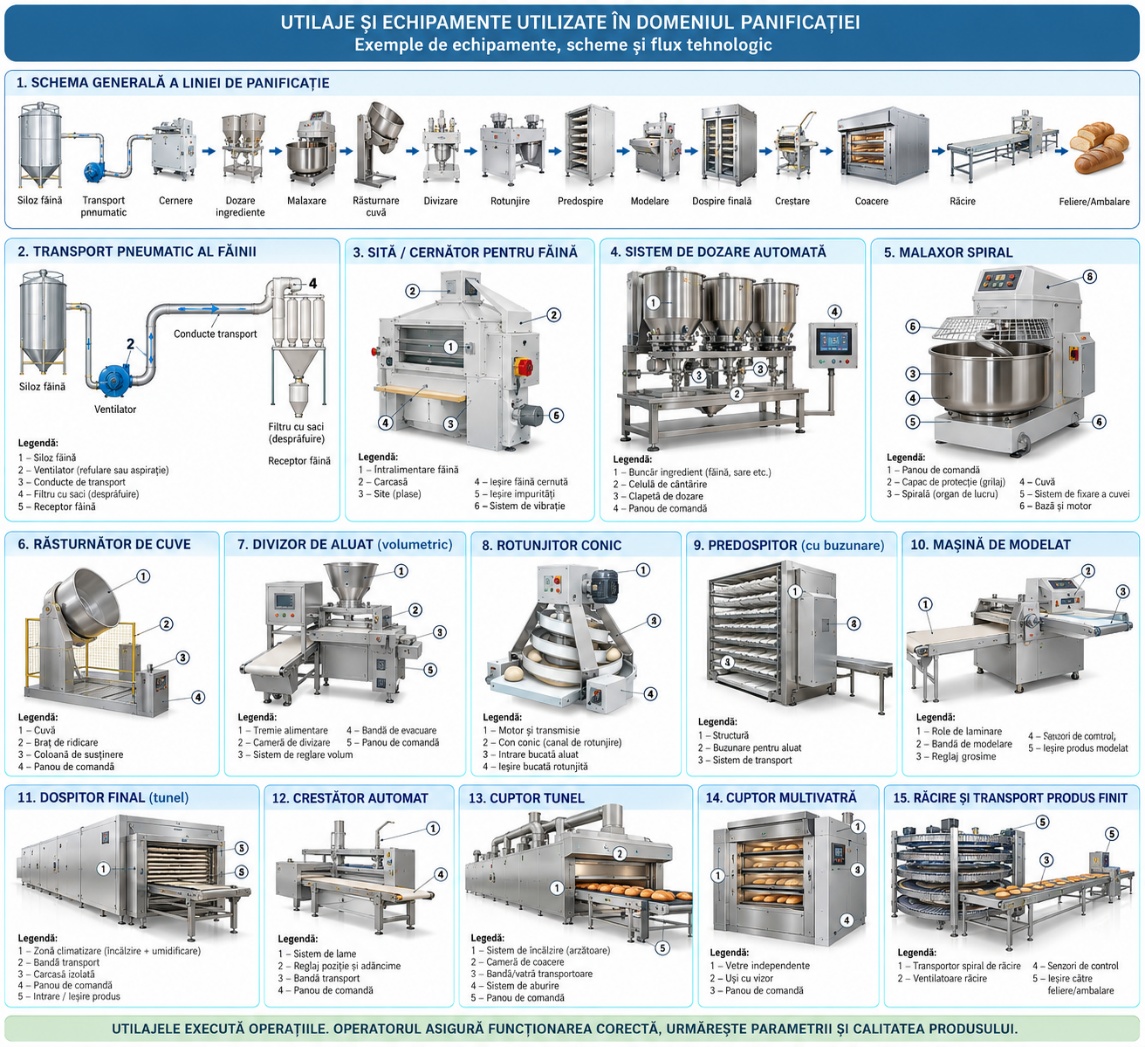
Fig. 4.1. Utilaje și echipamente folosite în panificație
4.4. Principiul celor trei momente
Pentru fiecare utilaj vom utiliza în curs aceeași metodă:
ÎNAINTE DE PORNIRE → ÎN TIMPUL FUNCȚIONĂRII → LA OPRIRE
Această regulă simplifică foarte mult învățarea.
ÎNAINTE DE PORNIRE
Operatorul verifică:
starea generală;
curățenia;
lipsa obiectelor străine;
protecțiile;
alimentarea cu materii prime sau produs;
programul selectat;
parametrii;
poziția reglajelor;
existența alarmelor;
faptul că zona este liberă.
ÎN TIMPUL FUNCȚIONĂRII
Urmărește:
zgomotul;
vibrațiile;
produsul;
valorile afișate;
temperatura;
viteza;
alimentarea;
evacuarea;
eventualele alarme.
LA OPRIRE
Se urmărește:
evacuarea produsului;
oprirea controlată;
curățarea conform procedurii;
consemnarea problemelor;
predarea informației către schimbul următor.
4.5. Transportul făinii
În brutăriile industriale, făina poate fi depozitată în silozuri și transportată pneumatic către zona de dozare. Transportul pneumatic folosește un curent de aer pentru deplasarea particulelor prin conducte.
Operatorul nu trebuie să calculeze instalația pneumatică.
Trebuie însă să recunoască principalele semne ale funcționării normale:
făina ajunge în cantitatea necesară;
alimentarea este constantă;
instalația nu prezintă scurgeri;
filtrele funcționează corespunzător;
nu apare o cantitate anormală de praf;
traseul selectat corespunde silozului corect.
Curriculumul de calificare include transportul materialelor solide, transportoarele și transportul pneumatic printre operațiile și echipamentele pe care cursantul trebuie să le înțeleagă.
4.6. Cernerea făinii
Înainte de utilizare, făina poate trece printr-o instalație de cernere.
Cernerea are mai multe roluri:
eliminarea unor corpuri străine;
desfacerea eventualelor aglomerări;
aerarea materialului;
protejarea echipamentelor din aval.
În instalațiile moderne pot exista și separatoare magnetice pentru particulele feroase.
Ce verifică operatorul? Funcționarea instalației. Integritatea sitei. Curățarea. Absența corpurilor străine. Orice deteriorare a sitei trebuie tratată serios.
O sită ruptă nu înseamnă doar: „Cernem mai prost.”
Poate însemna: bariera împotriva corpurilor străine nu mai funcționează.
4.7 . Sistemele de dozare
Dozarea este punctul în care rețeta devine realitate.
Putem avea sisteme pentru:
făină;
apă;
sare;
drojdie;
ulei;
ingrediente lichide;
microingrediente.
Sistemele pot funcționa:
gravimetric – măsoară masa;
sau
volumetric – măsoară volumul.
În instalațiile automatizate, comenzile pot proveni dintr-o rețetă memorată. Suportul existent pentru operator tratează dozatorul automat drept primul echipament important al liniei de pâine.
4.7.1. Ce verifică operatorul la dozare:
Înainte de START: Produsul corect? Rețeta corectă? Silozul corect? Cantitățile corecte? Unitățile corecte? Ingredientele disponibile?
În timpul dozării: Cantitatea afișată corespunde? Dozarea se oprește la valoarea stabilită? Există curgere continuă sau intermitentă anormal? Apare o alarmă?
REGULA PRACTICĂ
Sistem automat de dozare nu înseamnă sistem imposibil de greșit.
Poate exista:
senzor defect;
vană care nu închide complet;
cântar decalibrat;
ingredient conectat greșit;
rețetă selectată greșit.
4.8. Malaxorul
Malaxorul este unul dintre cele mai importante utilaje ale brutăriei. Rolul lui nu este doar să amestece. Trebuie să realizeze două lucruri: omogenizarea ingredientelor și dezvoltarea structurii aluatului.
Literatura clasică arată că forma brațului, traiectoria și viteza acestuia influențează direct omogenitatea și durata frământării.
4.9. Tipuri de malaxoare
Există mai multe soluții constructive:
malaxoare spiral;
malaxoare cu brațe;
malaxoare verticale;
malaxoare orizontale;
sisteme intensive de mare viteză;
sisteme continue.
În fabricile moderne de pâine, malaxorul spiral este foarte răspândit. Nu trebuie să memorăm toate construcțiile existente. Trebuie să înțelegem că: două malaxoare diferite pot produce rezultate diferite folosind același timp de frământare.
Forma organului de lucru și viteza determină câtă energie este introdusă în aluat. Rezultatul operației de frământare este influențat însă și de alți parametri geometrici sau constructivi ai utilajului: contează inclusiv viteza cuvei sau mai bine spus, diferența de viteză dintre braț și cuvă, distanța dintre brațul de frământare și cuvă etc.
În general, frământarea aluatului se realizează în două etape caracterizate prin viteze diferite ale brațului de frământare. Rolul celor două viteze este de separare a primei faze de amestecare de faza de dezvoltare a glutenului.
4.10. Părțile principale ale unui malaxor spiral
Într-o descriere simplificată:
cuvă;
spirală;
ax/element central, după construcție;
motor;
transmisie;
capac/grilaj de protecție;
sistem de blocare a cuvei;
panou/HMI;
eventual dispozitiv de ridicare a capului sau de coborâre a cuvei.
În unele sisteme cuva este fixă. În altele este detașabilă. Există și sisteme cu ridicarea și răsturnarea automată a cuvei.
4.11. Înainte de pornirea malaxorului
Operatorul verifică:
cuva este curată;
nu există corpuri străine;
cuva este poziționată și fixată;
protecția este funcțională;
rețeta este cea corectă;
ingredientele au fost dozate;
programul de frământare este corespunzător;
cantitatea nu depășește capacitatea;
zona este liberă.
O observație importantă - Capacitatea maximă nu înseamnă numai volumul cuvei. Motorul și organul de lucru au fost proiectate pentru anumite încărcări. Supraîncărcarea poate conduce la:
dezvoltare neuniformă;
creșterea temperaturii;
solicitarea transmisiei;
protecții de suprasarcină;
defectarea echipamentului.
4.12. În timpul frământării
Nu urmărim numai ceasul. Operatorul observă:
formarea aluatului;
consistența;
zgomotul;
mișcarea cuvei;
eventualele vibrații;
timpul;
viteza;
temperatura aluatului la final.
În literatura modernă, malaxoarele pot utiliza inclusiv sisteme electronice pentru controlul rețetei, raportului făină-apă, temperaturii și energiei introduse în aluat.
Dar chiar și într-un sistem automat: operatorul trebuie să verifice rezultatul.
4.13. Ce poate indica o problemă a malaxorului
zgomot nou sau metalic;
vibrații neobișnuite;
cuva se mișcă anormal;
viteza nu este cea selectată;
programul se întrerupe;
motorul intră repetat în protecție;
grilajul sau senzorul nu funcționează;
aluatul rămâne sistematic neomogen;
temperatura crește anormal pentru același program.
Operatorul nu demontează transmisia. Nu deschide tabloul electric. Nu anulează senzorul. Înregistrează și raportează.
4.14. Răsturnătorul de cuve
Într-o linie mecanizată, aluatul trebuie transferat din malaxor către divizor. Pentru aceasta se utilizează un răsturnător sau un sistem de ridicare-răsturnare. Manualele clasice descriu atât răsturnătoare simple, cât și sisteme care ridică mai întâi cuva și apoi o basculează în tremia divizorului. Este un utilaj aparent simplu, dar foarte important din punct de vedere al securității. O cuvă mare cu aluat reprezintă o masă considerabilă aflată în mișcare.
Operatorul verifică
cuva este prinsă corect;
zona este liberă;
nimeni nu se află sub sau în raza de basculare;
tremia divizorului poate primi cantitatea;
mișcarea este normală;
opritoarele și senzorii funcționează.
4.15. Divizorul
Scopul divizorului este să transforme o masă mare de aluat în bucăți cu masa necesară produsului. În multe divizoare industriale principiul este volumetric. Aluatul umple o cameră cu volum controlat și este evacuat sub formă de bucată. Acest principiu explică o problemă foarte importantă: utilajul controlează volumul, dar noi verificăm masa. Reglarea volumului permite modificarea masei și compensarea variațiilor densității aluatului.
4.16. De ce se modifică gramajul chiar dacă reglajul nu a fost atins?
Să presupunem că volumul camerei de divizare rămâne constant. Dacă densitatea aluatului se modifică: masa se modifică.
Aluat mai aerat = densitate mai mică.
Aluat mai compact = densitate mai mare.
Pe măsură ce fermentația continuă și se produce CO₂, masa bucăților obținute de un divizor volumetric poate varia dacă densitatea se modifică.
GREȘEALĂ FRECVENTĂ
Gramajul variază.
Operatorul modifică imediat reglajul divizorului.
După cinci minute îl modifică din nou.
După alte cinci minute iar.
Poate că problema reală este aluatul.
4.17. Ce urmărește operatorul la divizor
alimentarea tremiei;
nivelul aluatului;
continuitatea alimentării;
masa bucăților;
uniformitatea lor;
ritmul mașinii;
lubrifierea prevăzută constructiv;
acumularea de aluat;
zgomote sau vibrații;
sincronizarea cu rotunjitorul.
Controlul gramajului
Nu cântărim o singură bucată și declarăm utilajul „reglat”.
Trebuie analizată o succesiune de bucăți.
Vom face această operație practic:
20 bucăți consecutive → minim → maxim → medie → variație.
4.18 . Rotunjitorul (Modelatorul conic)
După divizare, bucata de aluat are o formă neregulată. Rotunjitorul o transformă într-o formă mai uniformă și creează tensiune superficială. Există mai multe construcții, una dintre cele mai cunoscute fiind rotunjitorul conic, la care bucata de aluat se deplasează între suprafața în mișcare și un canal/ghidaj fix, fiind rotită și modelată. Alte tipuri rotunjesc aluatul prin metode care pot simula modelatul manual, precum modelatorul cu excentric la care aluatul se deplasează printr-un ghidaj circular fiind antrenat pe traseul acestuia de o piesa rotundă, mobilă.
4.19. Ce poate regla operatorul la rotunjitor
În funcție de utilaj:
poziția ghidajelor;
traseul bucății;
cantitatea de făină de pudrare;
viteza.
Prea multă făină de pudrare
Bucata poate aluneca.
Suprafața poate să nu mai fie tensionată corespunzător.
Închiderea poate deveni dificilă.
Prea puțină făină
Aluatul poate adera la suprafețe.
4.20. Predospitorul
Predospitorul oferă bucății de aluat timpul necesar pentru relaxarea tensiunilor apărute în timpul divizării și rotunjirii.
Din punctul de vedere al utilajului, predospitorul trebuie să:
primească ritmic bucățile;
le transporte un timp controlat;
evite lipirea și deteriorarea;
le livreze în ordine către modelator.
Poate avea:
leagăne;
buzunare;
benzi;
sisteme de încărcare și descărcare;
mecanisme de transport.
Parametrul cel mai important = Timpul de trecere. Acesta este legat de viteza instalației și de capacitatea ei.
4.21. Ce observă operatorul la predospitor
Produsele intră în toate compartimentele?
Se descarcă regulat?
Există goluri în alimentare?
Bucățile se lipesc?
Unele rămân blocate?
Timpul este corespunzător?
Există sincronizare cu modelatorul?
Predospitorul nu trebuie privit ca un depozit temporar.
Este o etapă tehnologică.
Rolul lui asupra aluatului va fi aprofundat în Modulul VI.
4.22. Mașina de modelat lung
Mașina de modelat transformă bucata predospită în forma necesară produsului. Pentru pâinea lungă, procesul poate include:
laminare → rulare → presare → alungire.
Operatorul poate regla, în funcție de utilaj:
distanța dintre role;
presiunea;
poziția benzilor;
lungimea produsului;
viteza.
Aici trebuie înțeleasă o regulă fundamentală:
modelatorul trebuie reglat după aluat, nu aluatul forțat să suporte orice reglaj.
4.23. Presiunea excesivă la modelare
Când produsul nu are forma dorită apare tentația: „Mai strângem rolele.”
Această intervenție poate face forma exterioară temporar mai regulată, dar poate deteriora structura internă.
Presiunea excesivă poate:
distruge bulele de gaz;
rupe suprafața;
crea zone dense;
produce goluri neuniforme;
genera tensiuni.
Reglajul mecanic are efect asupra produsului. Nu este doar o poziție pe o scală.
4.24. Semne că modelatorul nu lucrează corect
produs prea scurt;
produs prea lung;
grosime neuniformă;
ruperea suprafeței;
produse lipite de benzi;
închidere defectuoasă;
deviație laterală;
acumularea aluatului;
zgomot sau vibrație anormală;
diferențe între două canale ale aceleiași mașini.
4.25. Dospitorul final
Dospitorul final este un utilaj în care se întâlnesc trei sisteme: transportul produsului + temperatura + umiditatea.
În instalațiile moderne, temperatura și umiditatea sunt menținute automat prin sisteme de climatizare. Manualele descriu atât dospitoare-tunel cu benzi, cât și sisteme cu leagăne, prevăzute cu încălzire și umidificare controlată.
4.26. Ce comandă operatorul și ce măsoară instalația
Pe HMI pot exista:
SETPOINT temperatură: 35°C
TEMPERATURĂ REALĂ: 32,4°C
Acestea nu sunt același lucru.
Același lucru se aplică umidității.
Operatorul trebuie să distingă: ce am cerut utilajului de ce realizează efectiv utilajul.
Dacă temperatura setată este 35°C iar cea reală este 30°C, faptul că pe ecran există numărul 35 nu înseamnă că dospitorul funcționează la 35°C.
4.27. Ce urmărește operatorul la dospitor
temperatura setată;
temperatura reală;
RH setată;
RH reală;
timpul;
viteza transportului;
încărcarea;
descărcarea;
condensul;
distribuția produselor;
starea produsului la ieșire;
alarmele.
Dacă produsul arată diferit în partea stângă față de partea dreaptă a dospitorului, trebuie să ne gândim la: circulația aerului, distribuția temperaturii, umiditate sau funcționarea instalației.
4.28. Crestătorul
Crestarea poate fi manuală sau automată. Într-o linie automatizată, crestătorul trebuie să realizeze incizii:
în poziția corectă;
la adâncime corespunzătoare;
cu orientarea necesară;
repetabil de la o bucată la alta.
Ce urmărește operatorul
Lama este în poziție?
Produsul este centrat?
Crestătura este regulată?
Adâncimea este constantă?
Există acumulări de aluat?
Produsele sunt tăiate sau deformate?
Lama este deteriorată?
Atenție
Problema crestăturii nu provine întotdeauna din crestător. Un aluat subdospit sau cu suprafața uscată se poate comporta diferit chiar dacă lama funcționează perfect.
4.29. Cuptorul
Cuptorul este unul dintre cele mai complexe utilaje din linie. Rolul lui este transformarea semifabricatului crud în produs finit prin transfer de căldură.
În acest modul ne interesează echipamentul și exploatarea lui.
Cuptoarele pot fi:
discontinue;
continue;
cu vatră;
rotative;
tunel;
multivatră;
convective;
ciclotermice;
electrice;
pe gaz etc.
Literatura tehnică clasifică cuptoarele după modul de funcționare, tipul vetrei și sistemul termic.
4.30. Cuptorul tunel
În cuptorul tunel produsul se deplasează continuu prin camera de coacere. Elementele tipice includ:
bandă/vatră transportoare;
camera de coacere;
sistem de încălzire;
arzătoare sau elemente electrice;
ventilatoare;
sistem de abur;
senzori de temperatură;
clapete de reglaj;
sistem de evacuare;
panou de control.
4.31. Viteza benzii înseamnă timp de coacere
Într-un cuptor continuu:
bandă mai rapidă → timp mai scurt
bandă mai lentă → timp mai lung
Prin urmare, reglarea vitezei este o reglare tehnologică majoră.
Dacă schimbăm viteza pentru a crește capacitatea fără să verificăm regimul termic, produsul poate ieși insuficient copt.
4.32. Zonele cuptorului
Cuptoarele industriale pot avea mai multe zone termice. Aceasta permite ca produsul să întâlnească condiții diferite pe parcursul coacerii. Operatorul nu trebuie să privească cuptorul ca pe o cutie cu o singură temperatură.
Trebuie să înțeleagă: produsul călătorește printr-un profil termic.
Temperatura aerului afișată de o sondă nu este identică cu temperatura produsului și nici cu temperatura tuturor suprafețelor cuptorului.
4.33. Cuptorul multivatră
Cuptorul multivatră are mai multe camere/vetre suprapuse.
Avantajul este posibilitatea coacerii unor serii distincte, uneori cu programe diferite.
Operatorul trebuie să urmărească:
vatra selectată;
programul;
temperatura;
timpul;
aburul;
încărcarea;
uniformitatea.
La un cuptor cu încărcare/dispozitive automate, sincronizarea cu fluxul devine foarte importantă.
4.34 . Cuptorul rotativ
Într-un cuptor rotativ, căruciorul sau sistemul suport rotește produsele în timp ce aerul cald circulă în cameră.
Uniformitatea depinde de:
circulația aerului;
rotație;
distribuția produsului;
poziția tăvilor;
funcționarea arzătorului;
evacuare;
etanșarea ușii.
Dacă o zonă colorează mult iar alta rămâne palidă, operatorul nu trebuie să considere imediat că „rețeta este de vină”. Există și posibilitatea unei distribuții termice neuniforme.
4.35. Aburirea (șferul)
Multe cuptoare pentru pâine sunt prevăzute cu sistem de abur. Operatorul urmărește:
momentul introducerii;
durata;
cantitatea/programul;
funcționarea instalației.
Dacă sistemul nu produce abur corespunzător, nu se improvizează stropirea interiorului.
4.36. Ce urmărește operatorul la cuptor
Înainte de pornire:
starea utilajului;
programul;
alimentarea energetică;
sistemul de abur;
banda/vatra;
alarmele;
evacuarea.
În timpul funcționării:
temperaturile reale;
viteza;
timpul;
aburul;
flacăra/arzătorul, unde este vizibil și prevăzut;
culoarea produsului;
uniformitatea;
zgomotele;
alarmele.
După producție:
evacuarea produsului;
programul de oprire;
răcirea controlată, dacă este prevăzută;
curățarea conform instrucțiunii.
4.37. Când partea de sus coace, iar partea de jos nu
Operatorul vede: coajă superioară foarte colorată dar baza insuficient coaptă.
Soluția nu este automat: „Mai cresc temperatura.”
Trebuie verificat:
distribuția căldurii;
sursa de căldură inferioară;
circulația aerului;
vatra;
poziția produsului;
timpul;
încărcarea;
programul selectat;
funcționarea sistemului termic.
Cuptorul transferă căldură prin combinații de radiație, convecție și conducție. Creșterea generală a temperaturii poate accentua colorarea superioară fără să rezolve cauza reală.
4.38. Răcirea și transportoarele
După cuptor, pâinea trebuie deplasată și răcită. Transportoarele pot fi:
benzi;
transportoare cu plăci;
spirale;
sisteme gravitaționale;
instalații automate de răcire.
Operatorul trebuie să urmărească echipamentul:
banda rulează centrat;
produsul nu se acumulează;
nu există contact cu zone murdare;
viteza este corelată cu ambalarea;
ghidajele sunt corecte;
banda este integră.
4.39. Benzile transportoare – utilaje simple care pot opri întreaga fabrică
Un transportor pare mult mai simplu decât un malaxor sau un cuptor. Totuși, o bandă:
decalată;
ruptă;
murdară;
prea lentă;
prea rapidă;
poate perturba întregul flux.
De aceea operatorul urmărește: centrare → tensiune → curățenie → viteză → ghidaje → senzori. Nu încearcă să recentreze manual o bandă aflată în mișcare.
4.40. Automatizarea liniei
Instalațiile moderne folosesc:
senzori;
automate programabile;
HMI;
variatoare de frecvență;
celule de cântărire;
termocuple;
traductoare de presiune;
senzori de proximitate;
sisteme de rețete.
Dezvoltarea electronicii a înlocuit progresiv comenzile mecanice cu sisteme electronice, până la controlul integrat al unor întregi instalații de panificație. Sistemele moderne de automatizare sunt bazate pe cicluri de feedback prin care instalația detectează abaterea și încearcă să readucă parametrul la valoarea stabilită.
4.41. Senzorul măsoară numai ceea ce a fost construit să măsoare
Un senzor de temperatură nu măsoară „dacă pâinea este bună”. El măsoară temperatura în punctul în care este amplasat.
O celulă de cântărire nu știe dacă ingredientul este cel corect. Măsoară masa.
Un senzor fotoelectric poate detecta prezența unei bucăți. Nu știe dacă bucata este bine modelată.
REGULA PRACTICĂ
Automatizarea oferă informație. Operatorul trebuie să îi înțeleagă semnificația și limitele.
4.42. Setpoint și valoare reală
Vom folosi constant două noțiuni: SETPOINT = valoarea pe care o cerem instalației și VALOARE REALĂ = valoarea măsurată.
Exemplu: Temperatura dospitorului: SP = 35°C; PV = 31,8°C. Instalația nu este „la 35°C”. Ținta este 35°C. Realitatea este momentan 31,8°C.
Operatorul trebuie să distingă permanent cele două informații.
4.43. Interblocarea
Interblocarea este o logică prin care o operație nu poate continua dacă o condiție necesară nu este îndeplinită. Exemple:
malaxorul nu pornește dacă protecția este deschisă;
răsturnătorul nu funcționează dacă cuva nu este fixată;
zonă a liniei nu pornește dacă utilajul următor nu este disponibil.
GREȘEALĂ GRAVĂ
„Senzorul ne încurcă. Îl păcălim.”
Nu.
Interblocarea există tocmai pentru că cineva a identificat o condiție care trebuie îndeplinită înainte ca sistemul să funcționeze.
4.44. Alarma nu este problema. Este mesajul problemei
Un operator experimentat nu reacționează astfel: ALARMĂ → RESET → RESET → RESET
El reacționează: ALARMĂ → CITEȘTE → IDENTIFICĂ → VERIFICĂ → ACȚIONEAZĂ CONFORM PROCEDURII
O alarmă repetitivă trebuie investigată. Resetarea poate readuce sistemul temporar în funcțiune. Nu înseamnă că a eliminat cauza.
4.45. Operatorul și mentenanța
Brutarul trebuie să poată face anumite verificări simple. Dar există o limită clară.
OPERATORUL POATE, conform instrucțiunii:
curăța;
inspecta vizual;
verifica protecțiile;
verifica reglajele;
observa scurgeri;
observa zgomote;
verifica valori;
raporta;
efectua reglaje tehnologice autorizate.
OPERATORUL NU TREBUIE SĂ IMPROVIZEZE:
intervenții electrice;
modificări în software;
anularea senzorilor;
demontarea mecanismelor;
reglarea arzătoarelor;
modificarea protecțiilor;
reparații la transmisii;
intervenții pneumatice/hidraulice pentru care nu este autorizat.
Printre principiile fundamentale de proiectare a utilajelor alimentare atât ușurința curățării și separarea zonelor de lubrifiere față de produs, cât și protecția operatorului prin apărători și măsuri de siguranță.
4.46. Un utilaj alimentar trebuie să fie și igienic
O mașină bună nu trebuie doar: să funcționeze. Trebuie și: să poată fi curățată.
Zonele în contact cu alimentul trebuie să utilizeze materiale adecvate, rezistente la coroziune și să fie proiectate astfel încât resturile să poată fi îndepărtate.
Este esențială separarea mecanismelor și lubrifianților de zonele de produs și necesitatea ca elementele în contact cu alimentul să poată fi curățate ușor.
Întrebarea bună a operatorului: Nu numai: „Merge?” ci și: „Poate fi menținut curat?”
4.47. Curățarea face parte din exploatare
În modulul anterior am discutat principiile de igienă. Aici le aplicăm utilajului. După încheierea producției, resturile de aluat nu se lasă:
în tremia divizorului;
între role;
pe benzi;
în predospitor;
în ghidaje.
Aluatul uscat este mai greu de îndepărtat decât aluatul proaspăt. Dar curățarea trebuie realizată numai după aducerea echipamentului în starea sigură prevăzută. Curățenia făcută repede, cu utilajul în mișcare, nu este eficiență. Este risc.
4.48. Cele șase simțuri ale operatorului
În practică, operatorul poate identifica multe probleme înaintea sistemului automat.
VEDE
produs strâmb, acumulare, scurgere, bandă deviată.
AUDE
rulment, lanț, motor, vibrație anormală.
SIMTE
vibrație neobișnuită – numai prin contact în zonele sigure.
MIROASE
supraîncălzire, material ars, gaz – caz în care aplică imediat procedura de siguranță.
MĂSOARĂ
temperatură, masă, timp, RH.
COMPARĂ
cu comportamentul normal.
Aici apare experiența reală. Un operator bun ajunge să spună: „Utilajul nu sună ca de obicei.” Nu este o formulare neștiințifică. Poate fi începutul unei diagnoze foarte utile.
4.49. Ce fac când utilajul „nu merge bine”?
Nu modific zece lucruri. Aplicăm o logică.
1. CE OBSERV?
Produs? Zgomot? Alarmă? Viteză?
2. CÂND A ÎNCEPUT?
După schimbarea produsului? După curățare? După oprire?
3. UTILAJUL PRIMEȘTE PRODUS CORESPUNZĂTOR?
Aluatul este diferit?
4. CE PARAMETRU ESTE DIFERIT?
Viteză? Temperatură? Presiune? Gramaj?
5. CE AM VOIE SĂ REGLEZ?
Numai reglajele operatorului.
6. PROBLEMA PERSISTĂ?
Oprire și escaladare.
4.50. Tabel practic de diagnostic
| Ce observ | Verific mai întâi |
|---|---|
| dozare făină variabilă | cântar, alimentare, traseu, alarmă |
| malaxor se încălzește anormal | încărcare, program, timp, mecanism |
| aluat neomogen | dozare, program, încărcare, malaxor |
| gramaj divizor instabil | aluat, nivel tremie, densitate, reglaj |
| produs aderă la rotunjitor | făinare, suprafață, aluat |
| produs revine după modelare | predospire/aluat înainte de a strânge mașina |
| produs se rupe la modelator | reglaj, aluat, predospire |
| dospire neuniformă | climatizare, circulație aer, încărcare |
| crestare deplasată | centrare produs, ghidaj, lamă |
| coacere neuniformă | distribuție termică, încărcare, program |
| banda deviază | oprire/raportare; nu corecție manuală în mers |
| alarmă repetată | cod alarmă + cauza, nu reset repetitiv |
4.51. Pornirea unei linii
Într-o instalație automatizată trebuie respectată secvența definită de producător și de procedura fabricii.
Conceptual, regula este: nu alimentăm cu produs o etapă care nu poate evacua produsul.
De aceea multe linii sunt pornite, logic, astfel încât echipamentele din aval să fie disponibile înaintea alimentării din amonte. Predospitoarele și dospitoarele se pornesc coordonat la viteză redusă, care este apoi crescută treptat până la ritmul normal. Secvența exactă se respectă însă după instrucțiunea instalației concrete.
4.52. Oprirea liniei
Oprirea controlată este la fel de importantă ca pornirea. Trebuie evitată situația în care:
malaxorul produce → divizorul se oprește;
divizorul produce → modelatorul este oprit;
dospitorul descarcă → cuptorul nu poate prelua.
Într-o linie automatizată, oprirea trebuie făcută astfel încât produsul aflat între etape să fie controlat.
PARTICULARITATEA PANIFICAȚIEI
Când linia se oprește: fermentația nu se oprește.
De aceea oprirea de 15 minute poate deveni o problemă tehnologică chiar dacă utilajul este reparat perfect.
4.53. Documentarea funcționării utilajului
Operatorul trebuie să poată înregistra:
utilajul;
produsul;
programul;
ora;
alarma;
abaterea observată;
reglajul efectuat;
persoana anunțată.
Mesaj insuficient
„Divizorul nu merge.”
Mesaj util
„Divizor linia 1, produs 600 g, ora 10:40. Masa variază între 585–625 g. Nivelul tremiei este normal, aluatul este mai moale decât seria precedentă. Reglajul nominal nu a fost modificat.”
Mentenanța sau tehnologul au deja informație.
STUDIU DE CAZ 1 – DIVIZORUL
În ultimele 30 de minute gramajul scade progresiv. Operatorul începe să mărească reglajul. După alte 20 minute trebuie să mărească din nou.
Întrebarea
Este sigur că divizorul este cauza?
Nu.
Trebuie verificată și densitatea aluatului.Divizoarele volumetrice sunt sensibile la modificarea acesteia.
Lecția
Nu regla utilajul înainte să verifici produsul pe care îl primește.
STUDIU DE CAZ 2 – MODELATORUL
Produsul revine după laminare și nu ajunge la lungimea dorită. Operatorul strânge rolele. Suprafața începe să se rupă. Mai strânge o dată. Unde poate fi problema?
Nu obligatoriu în modelator. Aluatul poate să nu fi fost suficient relaxat.
Lecția
Utilajul nu trebuie folosit pentru a forța aluatul să facă ceea ce tehnologia precedentă nu l-a pregătit să facă.
STUDIU DE CAZ 3 – DOSPITORUL
Setpoint: 35°C / 85% RH
Valori reale: 31°C / 72% RH
Operatorul spune: „Dospitorul este setat corect.” Adevărat.
Dar:
nu lucrează momentan la condițiile cerute. Trebuie investigată diferența dintre setpoint și valoarea reală.
STUDIU DE CAZ 4 – CUPTORUL
Pâinea este foarte colorată sus și insuficient coaptă jos. Operatorul mărește temperatura cu 15°C.
Rezultatul: partea superioară este și mai închisă.
Unde a fost greșeala?
A tratat simptomul fără să analizeze transferul de căldură și funcționarea cuptorului. Trebuiau verificate distribuția termică, aportul inferior, circulația aerului, timpul și încărcarea.
STUDIU DE CAZ 5 – SENZORUL DE PROTECȚIE
Malaxorul nu pornește deoarece grilajul nu este detectat închis. Cineva propune: „Ținem senzorul apăsat și terminăm cazanul.”
Răspuns: NU.
Senzorul este parte a protecției. Defecțiunea se remediază de personal autorizat.
STUDIU DE CAZ 6 – OPRIREA LINIEI
Cuptorul se oprește 20 minute. În dospitor există produs. La predospitor există produs. La malaxor este un aluat proaspăt terminat.
Întrebarea pentru echipă: Care produse sunt afectate?
Răspuns: potențial toate, dar în grade diferite.
Trebuie identificat:
unde este fiecare șarjă;
cât timp va sta;
temperatura;
gradul de fermentare;
posibilitatea recuperării.
Problema mecanică a cuptorului poate deveni o problemă tehnologică pe întreaga linie.
APLICAȚII PRACTICE – MODULUL IV
Aplicația 1 – Turul tehnologic al liniei
Cursantul urmărește produsul de la făină până la cuptor. Pentru fiecare utilaj completează: Intră → Ce face utilajul → Ce reglez → Ce verific → Iese
Aplicația 2 – Identificarea componentelor
Pe malaxor, divizor, modelator și dospitor, cursantul trebuie să identifice:
organ de lucru;
motor/acționare;
protecție;
comandă;
senzor;
alimentare;
evacuare;
punct de curățare.
Aplicația 3 – Pornire și oprire
Sub supraveghere:
verificare înainte de pornire;
selectare program;
pornire;
urmărire;
oprire normală;
raportarea unei anomalii simulate.
Aplicația 4 – Malaxor
Cursantul urmărește un cazan complet și notează:
capacitate;
încărcare;
viteza I;
viteza II;
timp;
temperatura finală;
eventuale alarme.
Aplicația 5 – Divizor și rotunjitor
Se cântăresc 20 de bucăți consecutive.
Se calculează:
minim;
maxim;
medie.
Apoi se observă rotunjirea și se testează controlat efectul unui reglaj autorizat.
Aplicația 6 – Predospitor și modelator
Se urmărește traseul unei bucăți. Cursantul trebuie să identifice:
timpul de predospire;
reglajele modelatorului;
forma la intrare;
forma la ieșire;
eventuale deteriorări.
Aplicația 7 – Dospitor
Se notează:
setpoint T;
temperatura reală;
setpoint RH;
RH reală;
timpul;
starea produsului.
Se verifică diferența dintre valoarea cerută și cea realizată.
Aplicația 8 – Cuptor și linie integrată
Cursantul identifică:
program;
temperaturi;
timp/viteză;
abur;
încărcare;
ieșire produs;
alarme.
La final primește un scenariu: „cuptor oprit 10 minute”
și trebuie să explice ce se întâmplă cu restul liniei.
VERIFICAREA CUNOȘTINȚELOR – MODULUL IV
Care este rolul principal al unui sistem de dozare?
Care este diferența dintre dozarea gravimetrică și cea volumetrică?
Care sunt cele două funcții principale ale malaxorului?
De ce același timp de frământare nu produce obligatoriu același rezultat pe două malaxoare diferite?
Ce verificăm înainte de pornirea malaxorului?
Ce este răsturnătorul de cuve?
De ce este importantă densitatea aluatului într-un divizor volumetric?
De ce nu trebuie modificat imediat reglajul divizorului când gramajul începe să varieze?
Care este rolul rotunjitorului?
Ce efect poate avea făinarea excesivă la rotunjire?
Care este rolul predospitorului?
Ce parametri pot fi reglați la o mașină de modelat?
De ce presiunea excesivă poate deteriora produsul?
Ce funcții îndeplinește dospitorul final?
Care este diferența dintre setpoint și valoarea reală?
Ce verificăm dacă temperatura reală a dospitorului nu ajunge la temperatura setată?
Care este rolul crestătorului automat?
Care sunt principalele tipuri de cuptoare utilizate în panificație?
Ce relație există între viteza benzii unui cuptor tunel și timpul de coacere?
De ce cuptorul nu trebuie privit ca având o singură temperatură?
Ce verificăm atunci când partea superioară a produsului este coaptă, iar baza insuficient coaptă?
Ce este o interblocare?
De ce nu trebuie anulat un senzor de siguranță?
Cum procedăm atunci când aceeași alarmă reapare?
Care sunt limitele intervenției operatorului?
De ce este importantă sincronizarea dintre utilajele liniei?
Ce se întâmplă cu aluatul dacă linia se oprește?
De ce curățarea face parte din exploatarea utilajului?
Dă trei semne care pot indica o problemă mecanică înainte ca utilajul să se oprească.
Explică principiul: „Verific utilajul, dar observ și produsul.”