
Aceasta este versiunea web a suportului de curs. Navigația și legăturile către instrumentele site-ului sunt adăugate separat; conținutul didactic provine din documentul sursă.
9.1 . Calitatea nu se verifică numai la capătul liniei
O concepție greșită, încă frecvent întâlnită în producție, este aceea că departamentul de calitate „verifică pâinea”, iar producția „face pâinea”. În realitate, calitatea este construită pe tot fluxul.
O pâine cu volum mic nu devine mică în momentul în care inspectorul o măsoară. Cauza poate fi în făină, în hidratare, în frământare, în temperatura aluatului, în fermentare, în modelare, în dospire sau în coacere. La fel, o ruptură laterală observată la ieșirea din cuptor nu demonstrează că problema provine din cuptor.
De aceea trebuie să facem diferența între:
locul în care apare cauza
și
locul în care defectul devine vizibil.
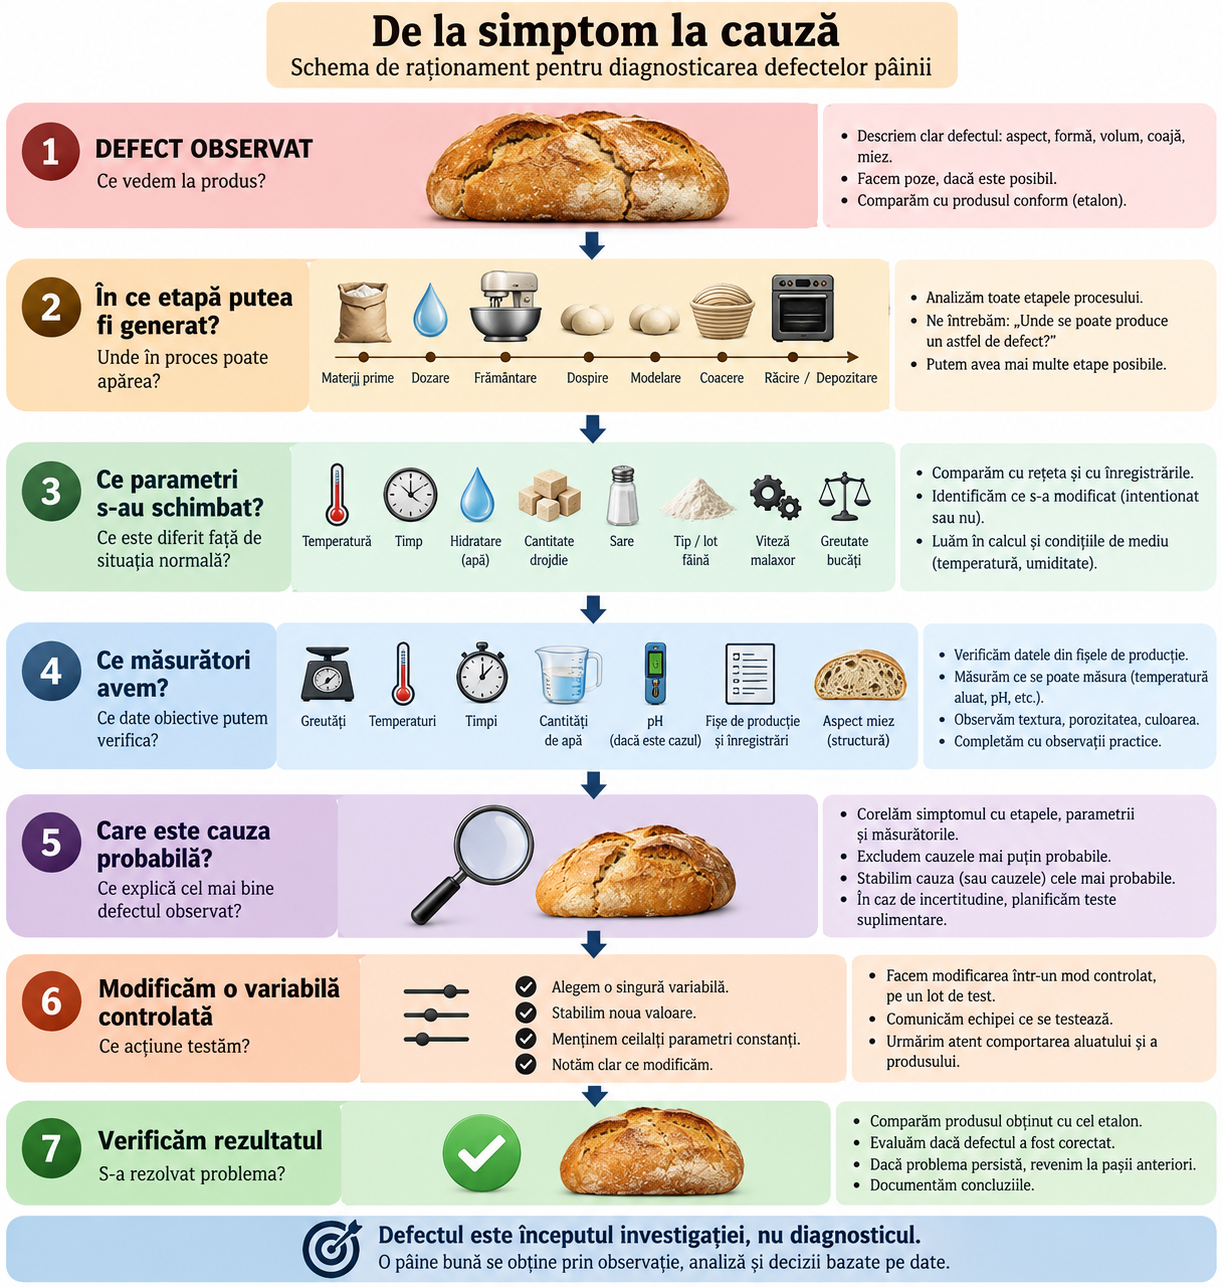
Literatura modernă de panificație recomandă tocmai această abordare. Diagnosticarea unei probleme trebuie făcută respectând fiecare etapă a următorului lanț: PROBLEMĂ → CAUZĂ PRINCIPALĂ → FACTORI CONTRIBUTIVI → ACȚIUNE CORECTIVĂ, sau, într-o formulare și mai simplă: Ce văd? → De ce? → Ce a contribuit? → Ce corectez?
Calitatea nu se inspectează în produs. Calitatea se construiește în proces.
PARTEA I. CE ÎNSEAMNĂ CALITATEA UNEI PÂINI?
9.2. Calitate și siguranță alimentară – două lucruri diferite
O pâine poate avea un defect de calitate fără să reprezinte un pericol pentru consumator. De exemplu:
culoarea cojii este prea închisă;
pâinea este puțin aplatizată;
crestătura este neuniformă;
miezul este prea compact;
volumul este mai mic decât cel prevăzut.
Acestea sunt neconformități de calitate.
Dar o pâine poate arăta perfect și, în același timp, să prezinte un pericol pentru consumator dacă în produs există, de exemplu, un corp străin, un alergen nedeclarat sau o contaminare chimică. Prin urmare: CALITATEA răspunde la întrebarea: „Produsul corespunde caracteristicilor pe care trebuie să le aibă?”
SIGURANȚA ALIMENTULUI răspunde la întrebarea: „Produsul poate fi consumat fără a expune consumatorul unui pericol neacceptabil?”
Un produs poate fi sigur, dar necorespunzător calitativ. Un produs nesigur nu poate fi acceptat doar pentru că arată bine.
9.3. Specificația – cum definim pâinea „corectă”
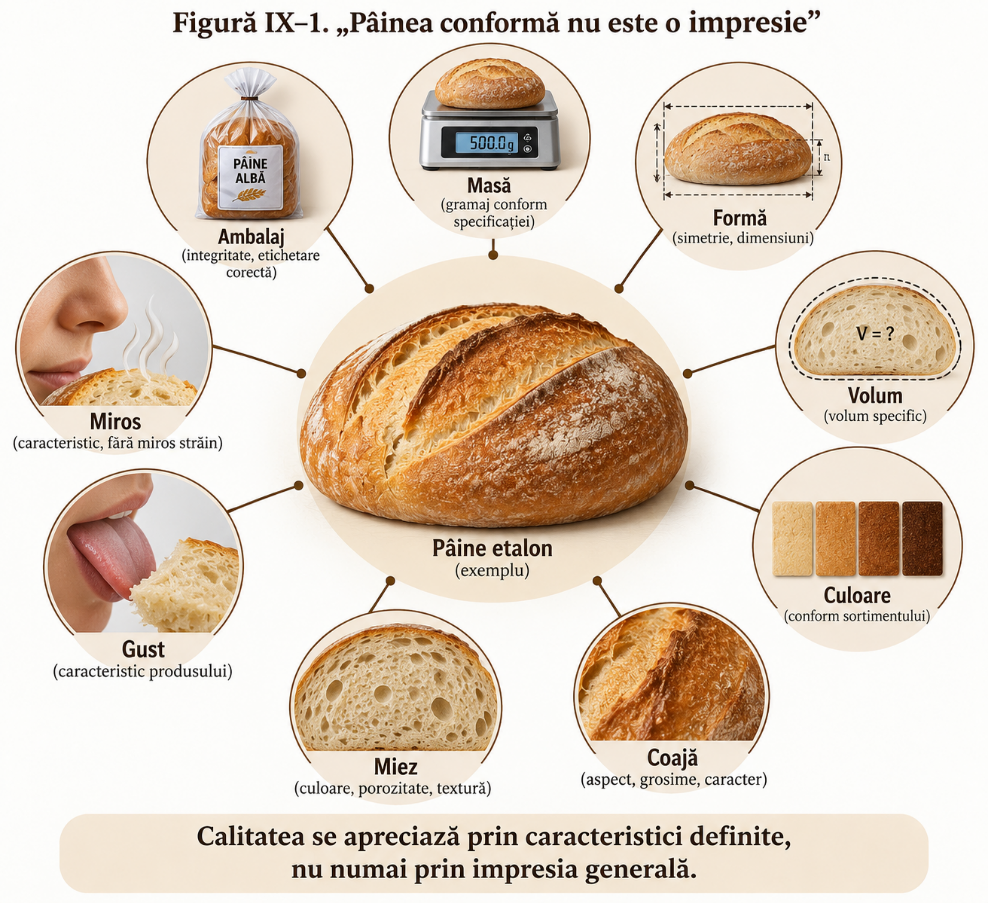
Nu putem spune că o pâine este bună doar pentru că „arată bine”. Trebuie să existe un reper. Acest reper este specificația produsului. În funcție de fabrica și sortimentul respectiv, specificația poate conține elemente precum: Identificare (denumire, cod produs), Masă (masă nominală și toleranțele stabilite), Formă (lungă, rotundă, paralelipipedică etc.), Dimensiuni (lungime, lățime, înălțime), Volum (volum sau volum specific). Coajă (culoare, grosime, aspect), Crestare (număr, poziție, deschidere), Miez (culoare, elasticitate, porozitate), Gust (caracteristic produsului), Miros (caracteristic, fără miros străin), Textură (moale, elastică, crocantă etc), Ambalaj (tip, integritate, închidere), Identificare ( nr. Lot, codificare corectă), Condiții de păstrare, Cerințe de siguranță (criteriile stabilite în sistemul fabricii).
Specificarea clară este esențială deoarece două persoane pot avea standarde vizuale diferite.
Una poate spune: „Este suficient de rumenă.” Alta: „Este prea deschisă.”
Dacă folosim o fotografie-etalon, un interval de culoare sau un instrument de măsurare, aprecierea devine mult mai reproductibilă.
Se recomandă folosirea unor repere standardizate — fotografii, modele de formă, standarde de culoare și descriptori — tocmai pentru a reduce variația dintre evaluatori.
PARTEA A II-A. CONTROLUL SEMIFABRICATELOR
9.4. Nu așteptăm cuptorul ca să vedem dacă avem o problemă
Un control performant începe înainte ca pâinea să existe. Semifabricatul nostru principal este aluatul. În diferitele faze ale procesului putem controla:
după frământare
temperatura;
consistența;
gradul de dezvoltare;
elasticitatea;
extensibilitatea;
aspectul suprafeței;
lipiciozitatea.
după fermentare sau repaus
dezvoltarea;
extensibilitatea;
mirosul;
temperatura;
gradul de maturizare.
după divizare
masa;
variația dintre bucăți;
integritatea bucății.
după rotunjire și predospire
tensiunea suprafeței;
relaxarea;
capacitatea de modelare.
după modelare
forma;
lungimea;
simetria;
uniformitatea;
existența rupturilor sau a pliurilor.
la ieșirea din dospitor
volumul;
gradul de dospire;
suprafața;
elasticitatea;
poziția produsului;
eventuale uscări sau condens.
Cu cât abaterea este observată mai devreme, cu atât cantitatea de produs afectată poate fi mai mică.
9.5. Controlul aluatului după frământare
Nu este suficient să spunem: „Malaxorul a terminat programul.” Programul poate fi același, dar aluatul poate fi diferit. Brutarul verifică rezultatul.
Temperatura
Temperatura finală influențează viteza proceselor ulterioare.
Un aluat mai cald decât ținta poate:
fermenta mai repede;
deveni mai extensibil;
ajunge mai repede la limita de toleranță;
modifica comportamentul divizorului;
modifica timpul efectiv necesar la dospire.
Un aluat prea rece va evolua în direcția opusă. De aceea, temperatura aluatului este una dintre cele mai utile informații de proces.
Consistența
Aluatul trebuie comparat cu starea normală a produsului respectiv. Un aluat neobișnuit de moale nu trebuie corectat automat cu făină.
Trebuie investigat:
s-a dozat corect apa?
este aceeași făină?
s-a schimbat lotul?
temperatura este diferită?
s-a produs o eroare de ingredient?
timpul sau energia de frământare s-au modificat?
Gradul de dezvoltare
Aluatul insuficient dezvoltat poate prezenta o rețea slab organizată. Aluatul supradezvoltat poate pierde rezistență. De aceea, așa cum am arătat în modulul despre frământare: mai multă frământare este benefică numai până la atingerea optimului.
9.6. Controlul divizării – media nu este suficientă
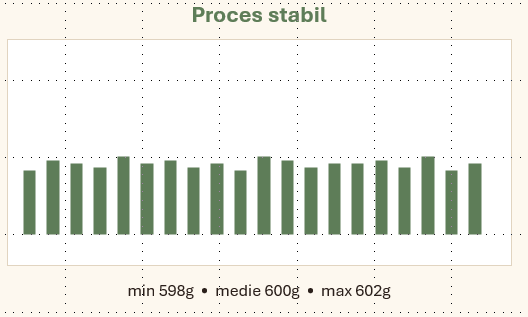 Să presupunem că măsurăm zece
bucăți:
596 g
604 g
598 g
603 g
602 g
597 g
601 g
599 g
605 g
595 g
Media este aproximativ 600 g. Procesul pare stabil.
Dar să luăm o altă serie:
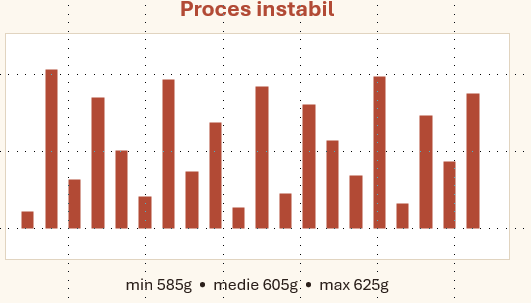 560 g
640 g
570 g
630 g
580 g
620 g
590 g
610 g
600 g
600 g
Media este din nou 600 g.
Cele două procese nu sunt însă deloc identice. Aceasta este o lecție importantă: Media poate fi corectă într-un proces instabil. Operatorul trebuie să urmărească atât centrul distribuției, cât și variația.
Variația mare la divizare se poate transmite în:
dospire;
dimensiunea produsului;
coacere;
pierderea de apă;
culoarea cojii;
masa finală.
O bucată mai mică și una mai mare nu primesc același tratament termic atunci când trec simultan prin același cuptor.
PARTEA A III-A. CUM EVALUĂM PÂINEA FINITĂ
9.7. Evaluarea trebuie făcută sistematic
Cele mai importante caracteristici ale produselor coapte sunt:
dimensiunea;
forma;
caracterul cojii;
culoarea;
structura celulară a miezului;
moliciunea;
senzația la masticație;
gustul;
aroma.
Controlul calității produselor pe termen implică înregistrarea sistematică a dimensiunii, formei, aspectului exterior, defectelor suprafeței, culorii și structurii interne, precum și a caracteristicilor senzoriale. De aceea evaluarea unei pâini o facem în ordine începând cu:
1. Exteriorul
Privim: masa; volumul; forma; simetria; culoarea; dezvoltarea în cuptor; crestăturile; eventualele rupturi; starea cojii.
2. Interiorul
Tăiem produsul după răcirea corespunzătoare și analizăm: distribuția porilor; dimensiunea porilor; uniformitatea; grosimea pereților; culoarea miezului; existența zonelor umede; elasticitatea; friabilitatea; eventuale goluri.
3. Evaluarea senzorială
Analizăm: miros; gust; textură; senzația la masticație; prospețimea percepută.
Un formular standardizat face ca rezultatele diferitelor schimburi să poată fi comparate. Literatura recomandă tocmai folosirea unor fișe standard atunci când rezultatele trebuie analizate în timp.
9.8. Masa, volumul și volumul specific
O pâine mare nu este obligatoriu o pâine grea. De aceea, pentru comparația structurală este foarte util volumul specific:
Volum specific = masa produsului/volumul produsului
Exemplu:
Pâinea A: are 600 g și 2.700 cm³. Volum specific: 2.700 / 600 = 4,5 cm³/g
Pâinea B: are 600 g și 2.100 cm³. Volum specific: 2.100 / 600 = 3,5 cm³/g
Ambele au aceeași masă. Pâinea A este însă mai dezvoltată.
Volumul specific este foarte util pentru compararea:
loturilor de făină;
tehnologiilor;
programelor de frământare;
nivelului de dospire;
modificărilor de rețetă.
Volumul specific nu trebuie însă interpretat singur. Un volum foarte mare cu structură fragilă și pereți foarte subțiri nu reprezintă automat o îmbunătățire.
9.9. Forma este o informație despre proces
Forma pâinii nu este doar o caracteristică estetică. Ea poate spune foarte multe despre ceea ce s-a întâmplat înainte.
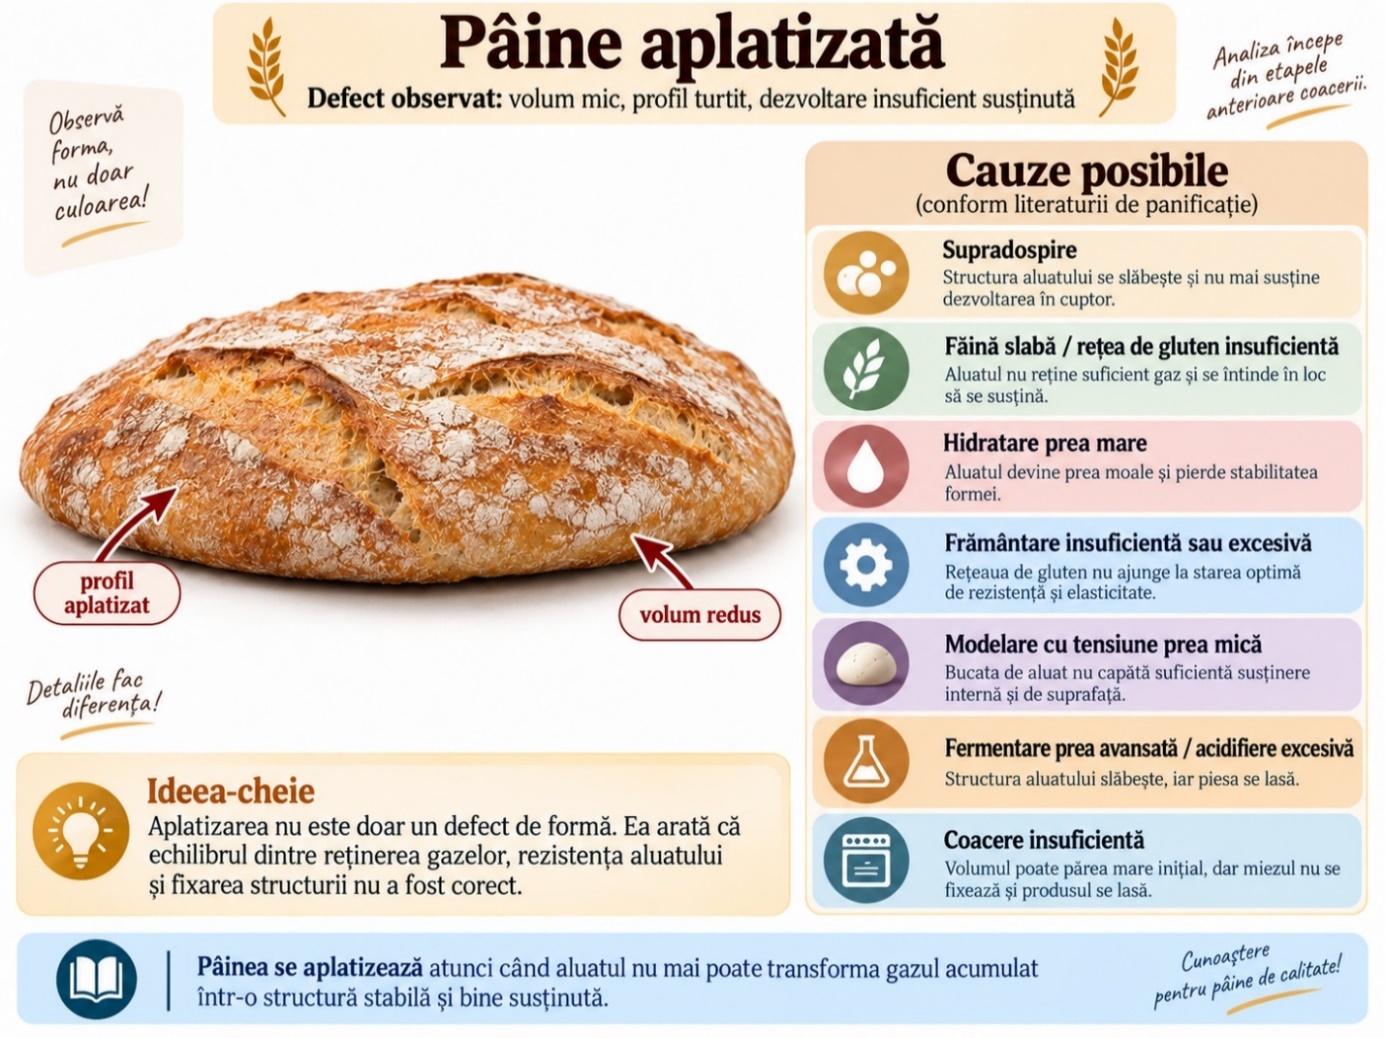
Pâine aplatizată poate indica:
aluat prea slab;
hidratare excesivă pentru făina respectivă;
temperatură ridicată a aluatului;
supradospire;
modelare insuficientă;
pierderea rezistenței structurale.
Pâine prea bombată / densă poate sugera:
subdospire;
aluat prea tare;
modelare prea strânsă;
extensibilitate insuficientă.
Pâine asimetrică - trebuie verificat:
modelatorul;
poziționarea;
dospirea;
încărcarea cuptorului;
distribuția termică.
Observația trebuie urmată de verificare. Forma ne dă o pistă. Nu dă singură verdictul.
PARTEA A IV-A. „PÂINEA VORBEȘTE” – DIAGNOSTICAREA DEFECTELOR
9.10. Un defect nu are obligatoriu o singură cauză
Aceasta este poate cea mai importantă lecție tehnologică din acest modul. Când apare un produs cu volum mic, prima întrebare nu trebuie să fie: „Ce reglaj modific?” Ci: „Ce categorii de cauze pot conduce la acest rezultat?”
Deficiențele de calitate au rareori o singură cauză și recomandă investigarea separată a cauzei principale și a factorilor contributivi. Putem folosi în fabrică metoda:
OBSERV → COMPAR → VERIFIC → IZOLĂM CAUZELE → CORECTĂM → VERIFICĂM DIN NOU
Nu:
OBSERV → PRESUPUN → MODIFIC TOT
9.11. Defect: volum mic
Un volum mic poate proveni din numeroase zone ale procesului.
Materii prime
făină cu capacitate insuficientă pentru produs;
gluten slab;
activitate enzimatică necorespunzătoare;
drojdie cu activitate redusă;
dozare greșită a sării;
eroare de ameliorator.
Frământare
dezvoltare insuficientă;
temperatură necorespunzătoare;
aluat prea tare.
Fermentare și dospire
fermentare insuficientă;
aluat prea rece;
timp insuficient;
temperatură sau umiditate reală diferite de setpoint.
Prelucrare
degazare excesivă;
modelare agresivă;
ruperea structurii.
Coacere
insuficient oven spring;
formarea prea rapidă a cojii;
regim termic nepotrivit.
Ce verificăm prima dată? Nu schimbăm imediat făina.Verificăm istoricul procesului:
temperatura aluatului → consistența → comportamentul la modelare → dospirea → programul cuptorului.
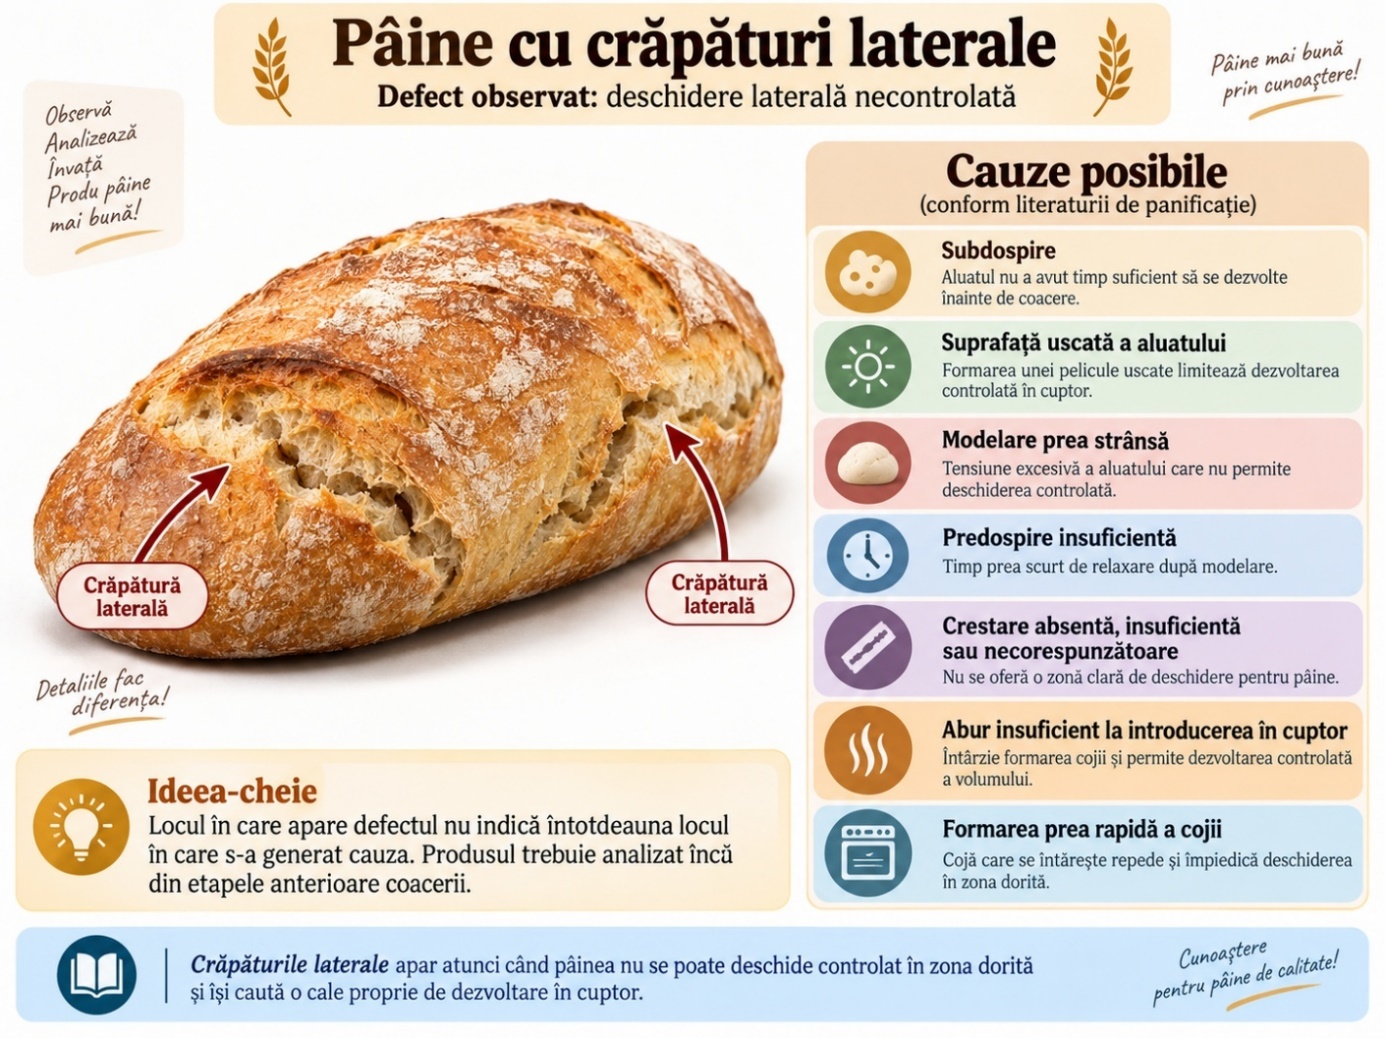
9.12. Defect: rupturi laterale
Este unul dintre cele mai utile defecte pentru instruirea cursanților, deoarece demonstrează foarte bine că locul defectului nu indică obligatoriu originea problemei. Posibile cauze:
subdospire;
suprafață uscată;
modelare prea strânsă;
predospire insuficientă;
crestare absentă, insuficientă sau necorespunzătoare;
abur insuficient;
fixarea prea rapidă a cojii.
Prin urmare, dacă pâinea crapă în cuptor: nu mărim automat temperatura. Începem prin a verifica produsul înainte de cuptor.
9.13. Defect: pâine aplatizată
Întrebări:
Aluatul era mai moale?
Temperatura lui era mai mare?
Lotul de făină s-a schimbat?
Dospirea a fost prea lungă?
Produsul își pierdea forma deja înainte de cuptor?
Dacă răspunsul la ultima întrebare este „da”, cuptorul nu este prima zonă în care trebuie căutată cauza.
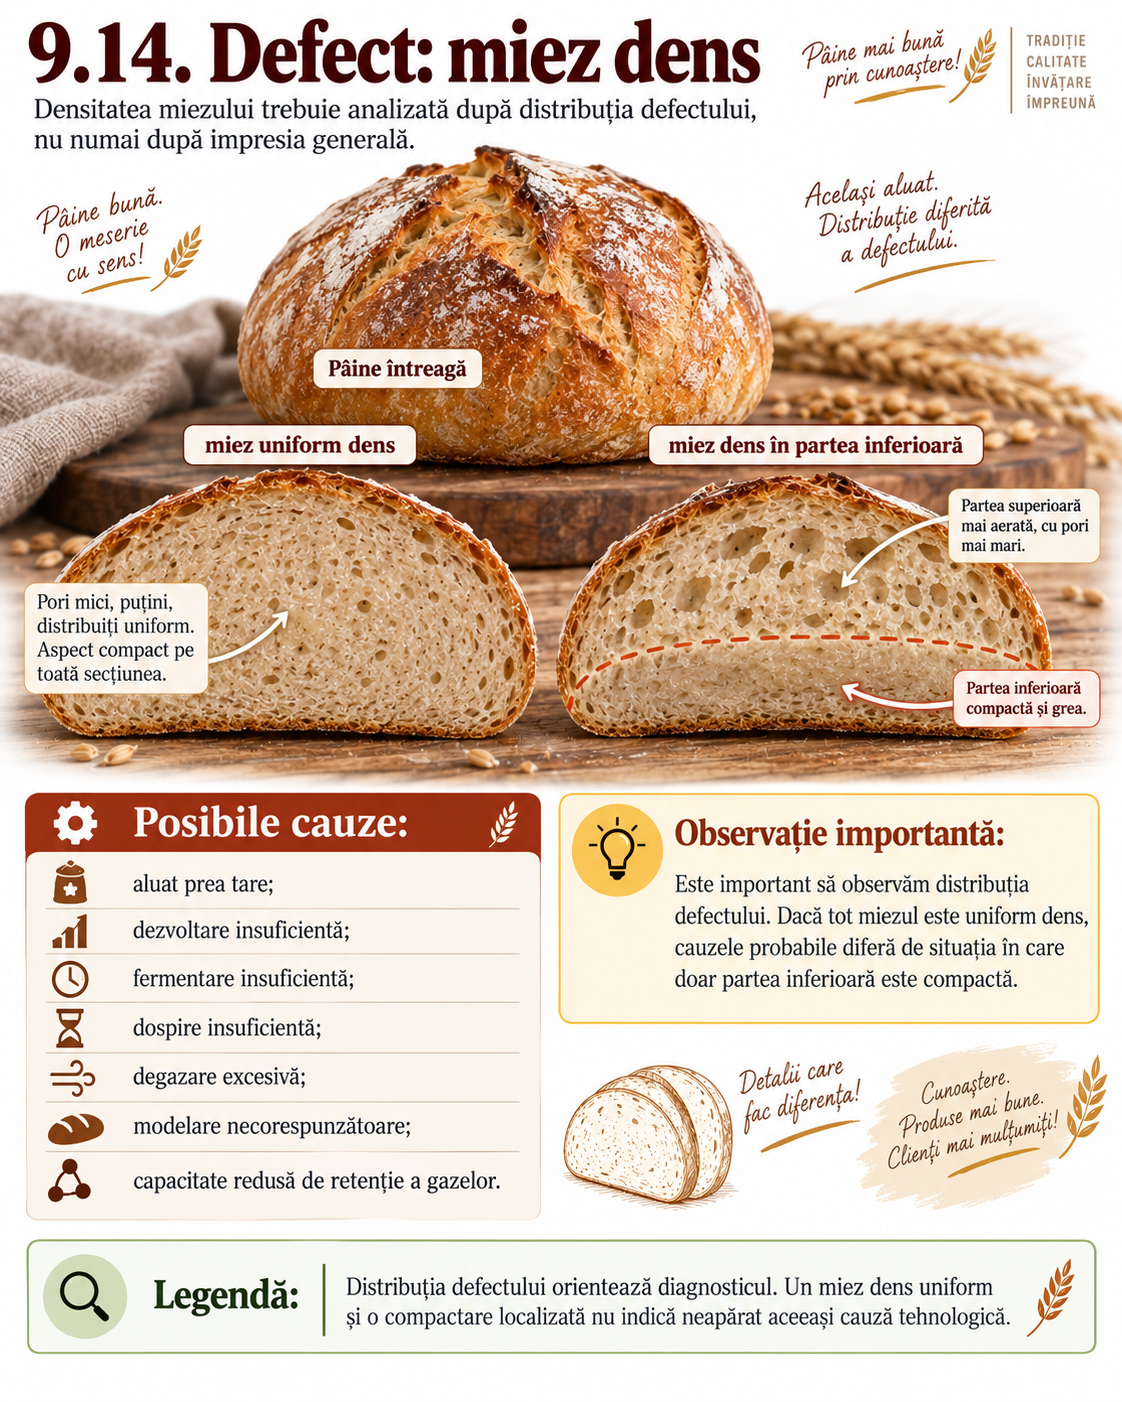
9.14. Defect: miez dens
Posibile cauze:
aluat prea tare;
dezvoltare insuficientă;
fermentare insuficientă;
dospire insuficientă;
degazare excesivă;
modelare necorespunzătoare;
capacitate redusă de retenție a gazelor.
Este important să observăm distribuția defectului. Dacă tot miezul este uniform dens, cauzele probabile diferă de situația în care doar partea inferioară este compactă.
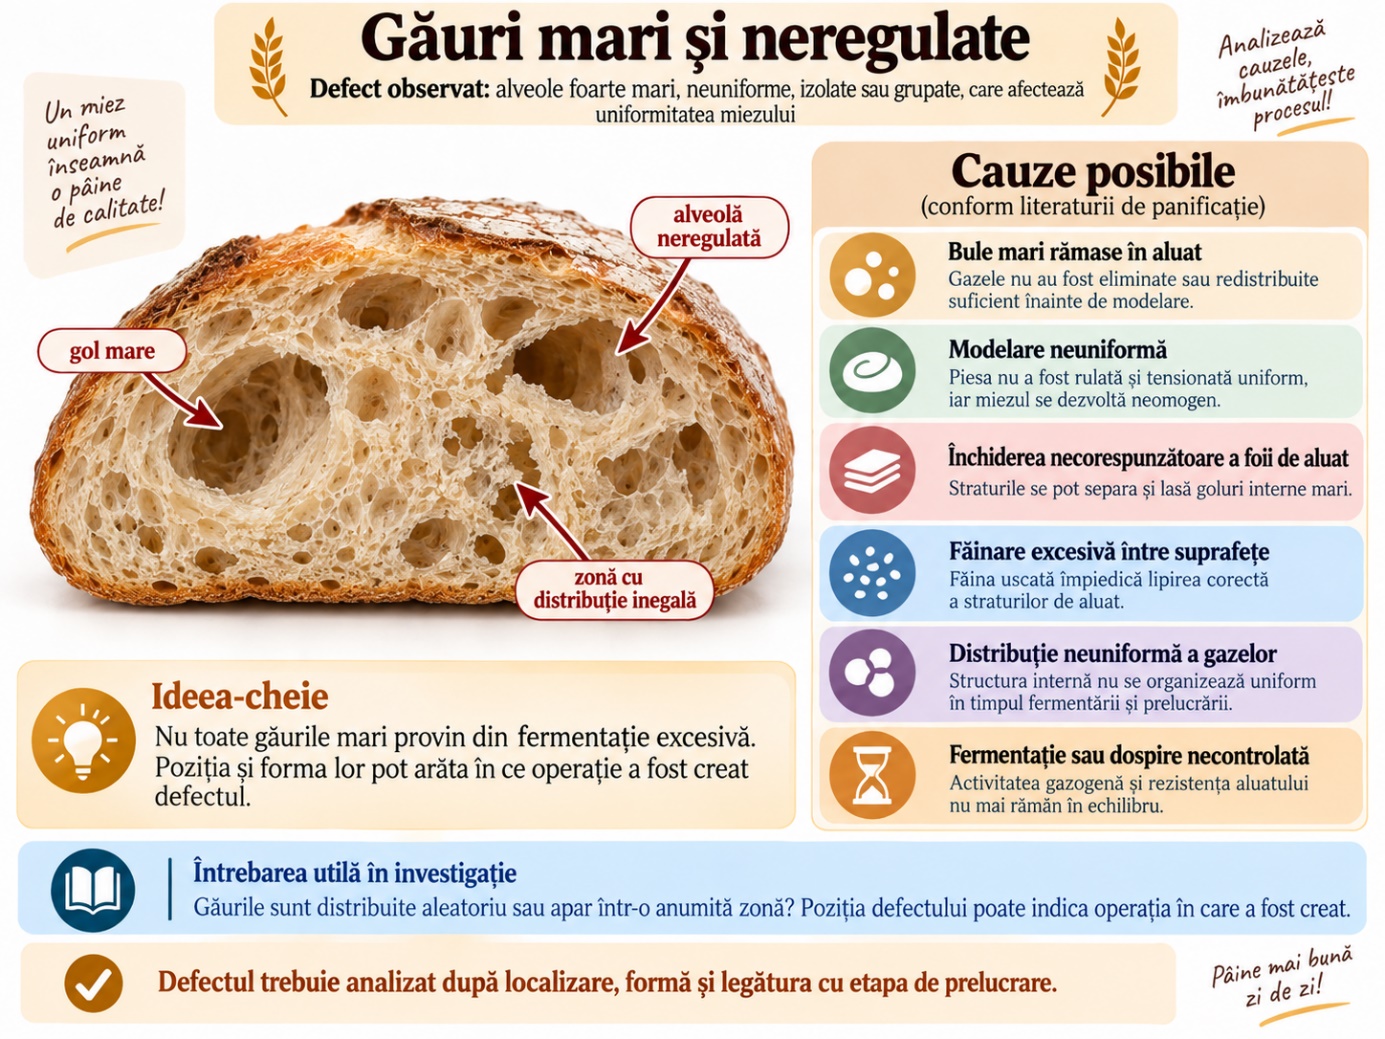
9.15. Defect: găuri mari și neregulate
Nu toate găurile mari provin din fermentație excesivă.
Pot apărea prin:
bule mari rămase în aluat;
modelare neuniformă;
închiderea necorespunzătoare a foii de aluat;
făinare excesivă între suprafețe;
distribuție neuniformă a gazelor;
fermentație sau dospire necontrolată.
Când investigăm potențiala cauză a acestei probleme întrebarea utilă este: găurile sunt distribuite aleatoriu sau apar într-o anumită zonă?
Poziția defectului poate indica operația în care a fost creat.
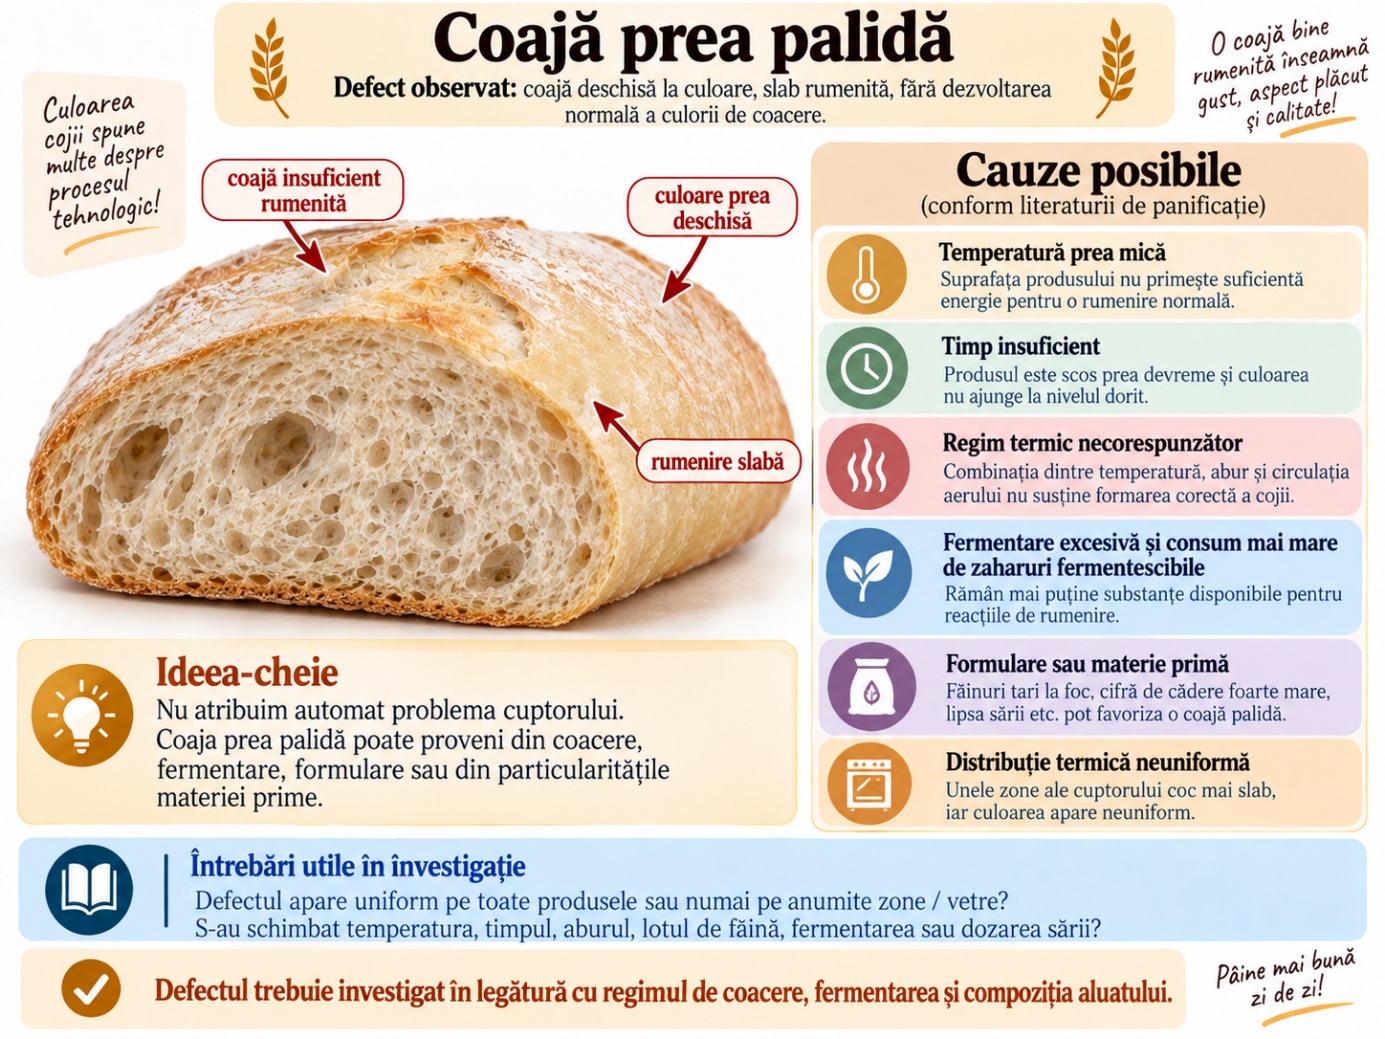
9.16. Defect: coajă prea palidă
Posibile direcții de investigație:
temperatură prea mică;
timp insuficient;
regim termic necorespunzător;
fermentare excesivă și consum mai mare de zaharuri fermentescibile;
formulare sau materie primă (făinuri tari la foc, cu cifră de cădere foarte mare, lipsa sării etc);
distribuție termică neuniformă.
Nu atribuim automat problema cuptorului.
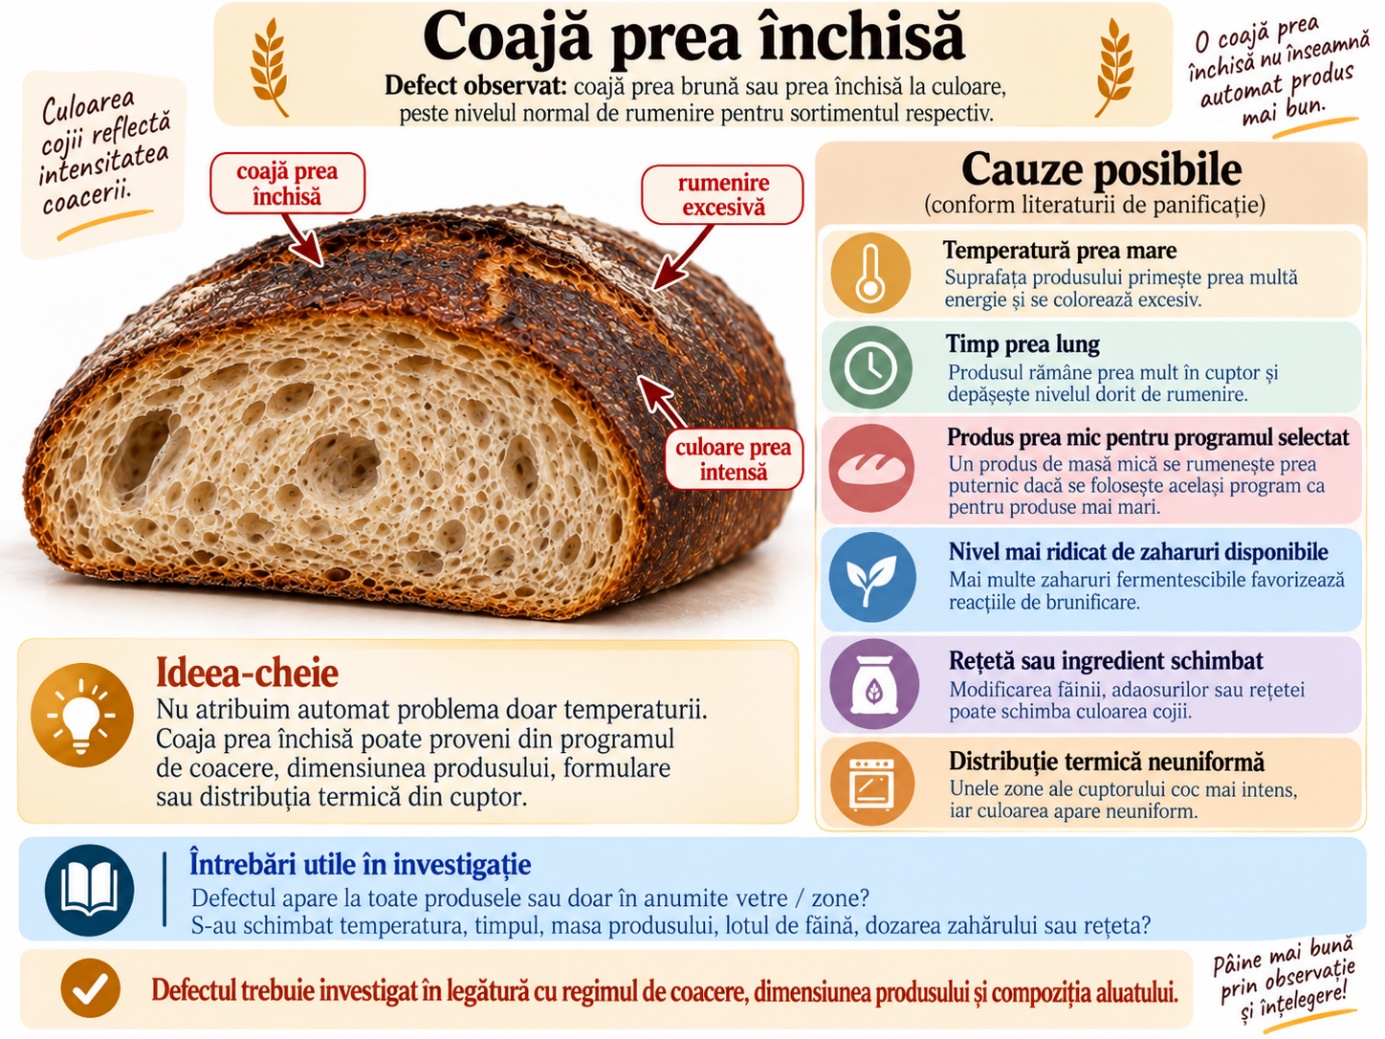
9.17. Defect: coajă prea închisă
Posibile cauze:
temperatură prea mare;
timp prea lung;
produs prea mic pentru programul selectat;
nivel mai ridicat de zaharuri disponibile;
rețetă sau ingredient schimbat;
distribuție termică neuniformă.
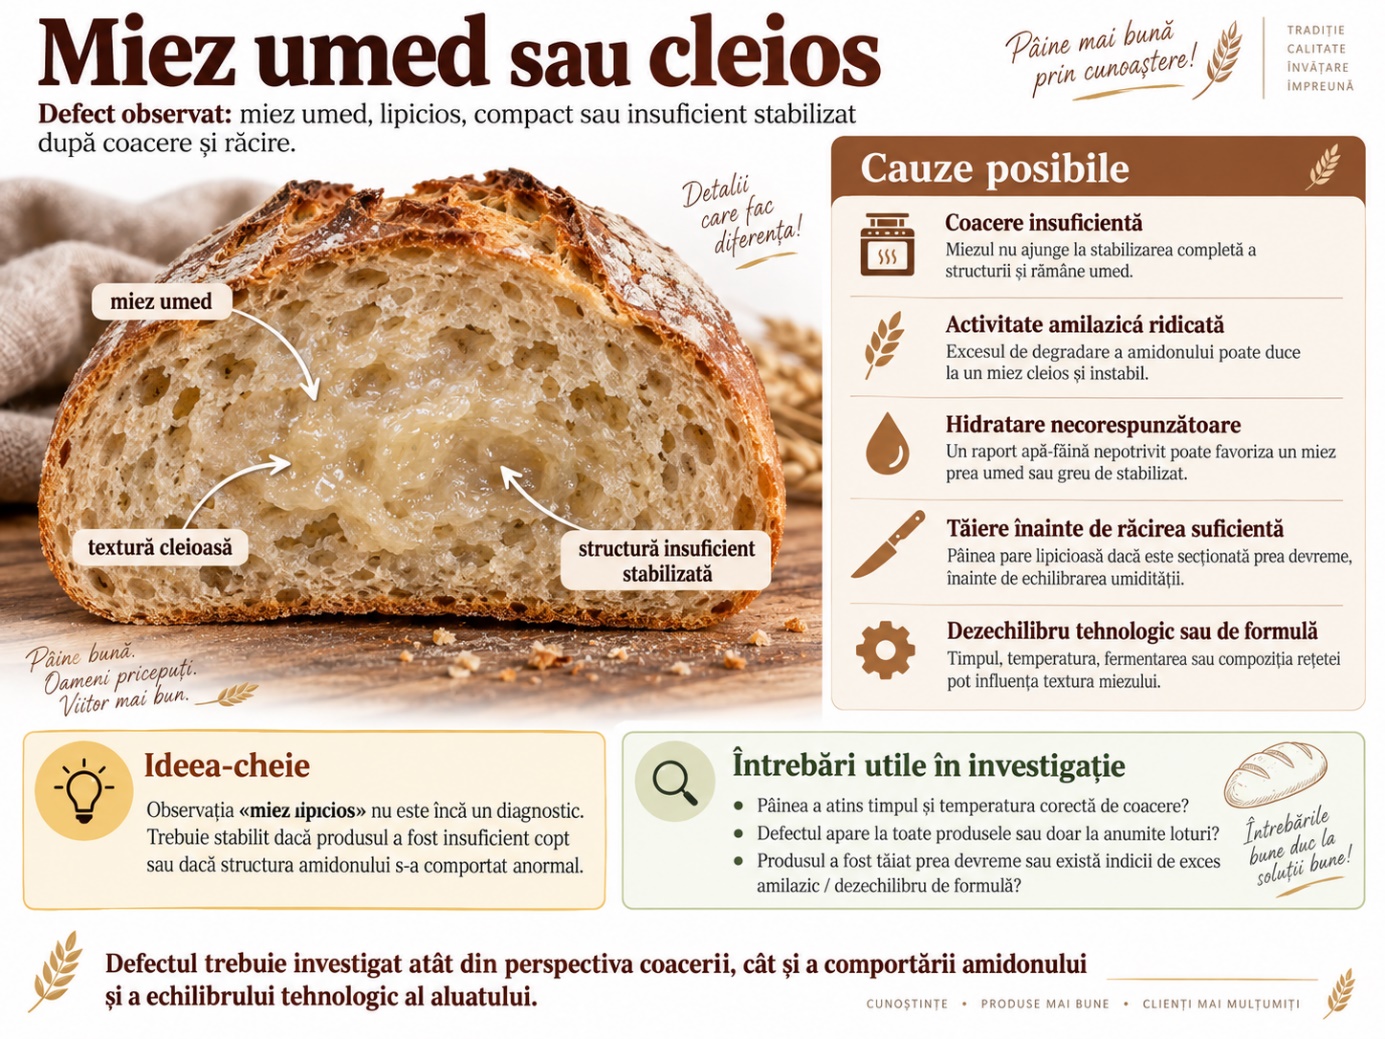
9.18. Defect: miez umed sau cleios
Poate avea cauze foarte diferite:
coacere insuficientă;
activitate amilazică ridicată (inclusiv cea geerată de excesul de activitate a enzimelor de prospețime;
hidratare necorespunzătoare;
feliere înainte de răcirea suficientă;
dezechilibru tehnologic sau de formulă.
De aceea observația: „miez lipicios” nu este încă un diagnostic. Trebuie stabilit: a fost insuficient copt sau structura amidonului s-a comportat anormal?
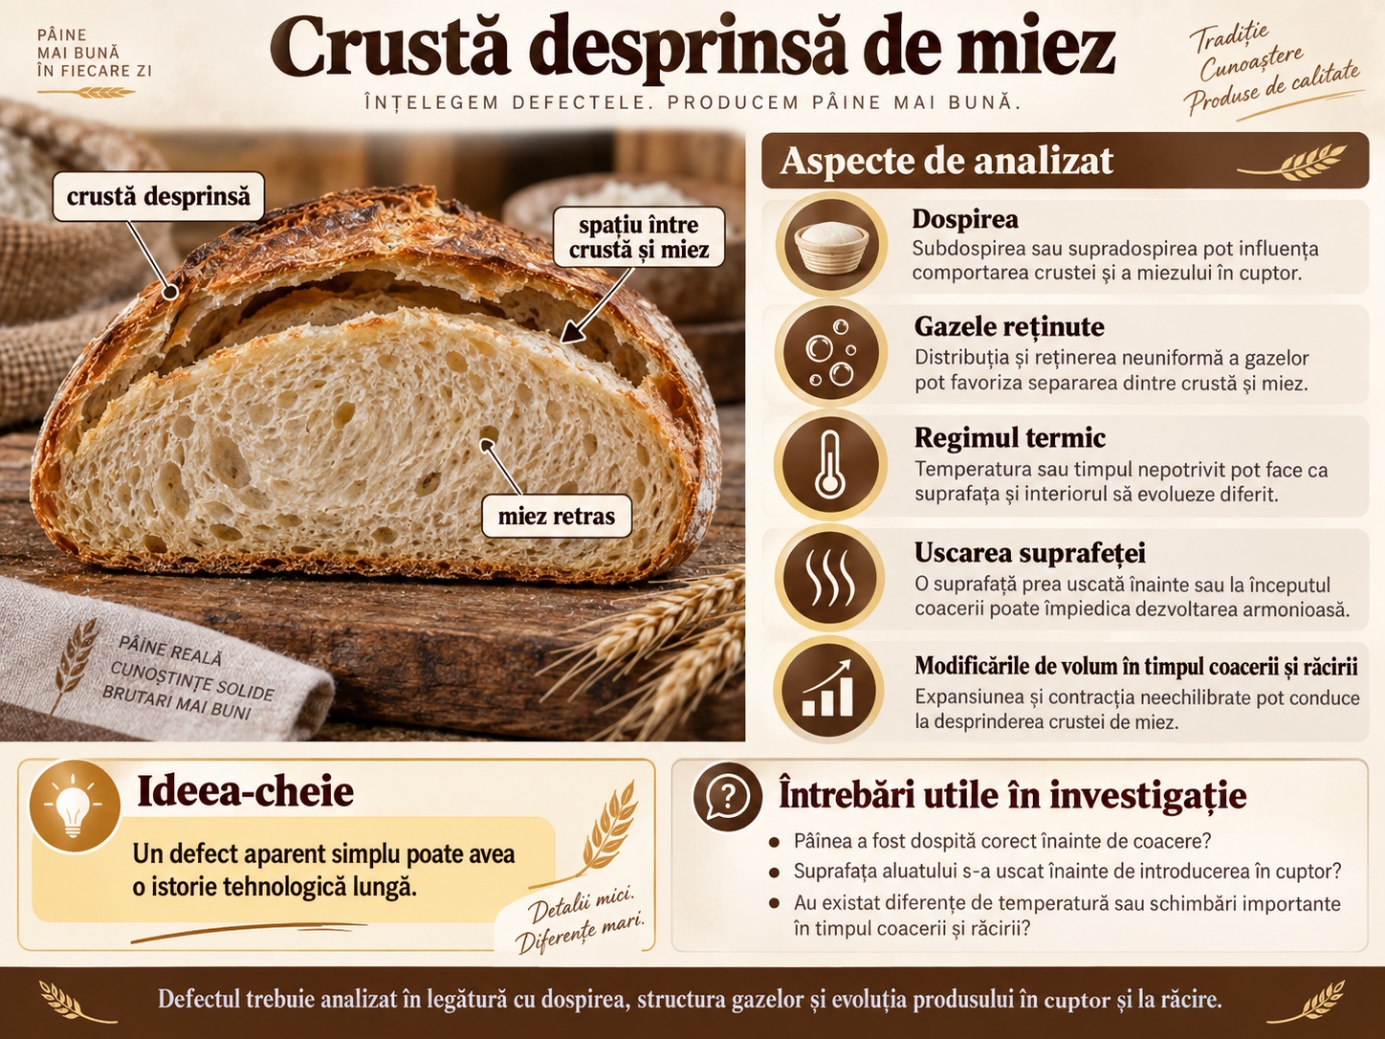
9.19. Defect: crustă desprinsă de miez
Trebuie analizate:
dospirea;
gazele reținute;
regimul termic;
uscarea suprafeței;
modificările de volum în timpul coacerii și răcirii.
Un defect aparent simplu poate avea o istorie tehnologică lungă.
9.20. Un tabel practic de diagnostic
| Ce observ | Ce verific mai întâi | Ce NU fac imediat |
|---|---|---|
| volum mic | aluat, temperatură, dospire, materii prime | nu măresc drojdia automat |
| produs aplatizat | consistență, făină, temperatură, supradospire | nu reduc apa fără diagnostic |
| ruptură laterală | grad dospire, modelare, crestare, abur | nu cresc automat temperatura |
| miez dens | frământare, fermentare, modelare | nu presupun direct făină slabă |
| goluri mari | modelare, degazare, făinare, fermentare | nu modific mai multe etape simultan |
| coajă palidă | timp, temperatură, fermentare, formulă | nu cresc temperatura fără verificare |
| coajă prea închisă | program, gramaj, timp, zaharuri | nu reduc aleator timpul |
| miez cleios | coacere, răcire, făină, enzime | nu presupun automat exces de apă |
| produs asimetric | poziționare, modelare, dospitor, cuptor | nu schimba rețeta |
| mucegai | răcire, ambalare, igienă, integritate folie | nu îndepărta doar pata |
PARTEA A V-A. CONTROLUL SIGURANȚEI ALIMENTULUI
9.21. Cele patru mari categorii de pericole
Pentru instruirea brutarului, pericolele pot fi grupate practic în patru categorii.
Pericole fizice
Exemple: metal; sticlă; plastic rigid; bucăți de lame; șuruburi; fragmente de utilaj; pietre; lemn; fragmente de ambalaj. Literatura de igienă arată că sursele pot fi materia primă, utilajele, operațiile de mentenanță, personalul, ambalajele și mediul de producție.
Pericole chimice
Exemple: detergent sau dezinfectant; lubrifiant necorespunzător; contaminare accidentală cu substanțe chimice; dozare incorectă a unor ingrediente; reziduuri provenite dintr-o utilizare greșită a substanțelor de igienizare.
Pericole biologice
Exemple: mucegaiuri; microorganisme de alterare; contaminare post-coacere; organisme provenite din dăunători.
Alergeni
Pericolul poate apărea prin: ingredient greșit; rețetă greșită; contaminare încrucișată; ambalaj sau etichetă greșită; curățare insuficientă după un produs cu alt profil de alergeni.
9.22. Coacerea este o barieră importantă, dar produsul poate fi contaminat din nou
La coacere, produsul este supus unui tratament termic puternic. Dar odată ieșită din cuptor, pâinea intră din nou în contact cu:
aerul;
transportoarele;
sistemul de răcire;
feliatorul;
mâinile și mănușile personalului;
ambalajul;
mediul secției.
De aceea zona post-coacere trebuie controlată atent. Brutarul trebuie să înțeleagă principiul: O etapă care reduce contaminarea nu justifică neglijența după acea etapă.
PARTEA A VI-A. HACCP EXPLICAT PENTRU BRUTAR
9.23. Ce trebuie să înțeleagă brutarul din HACCP
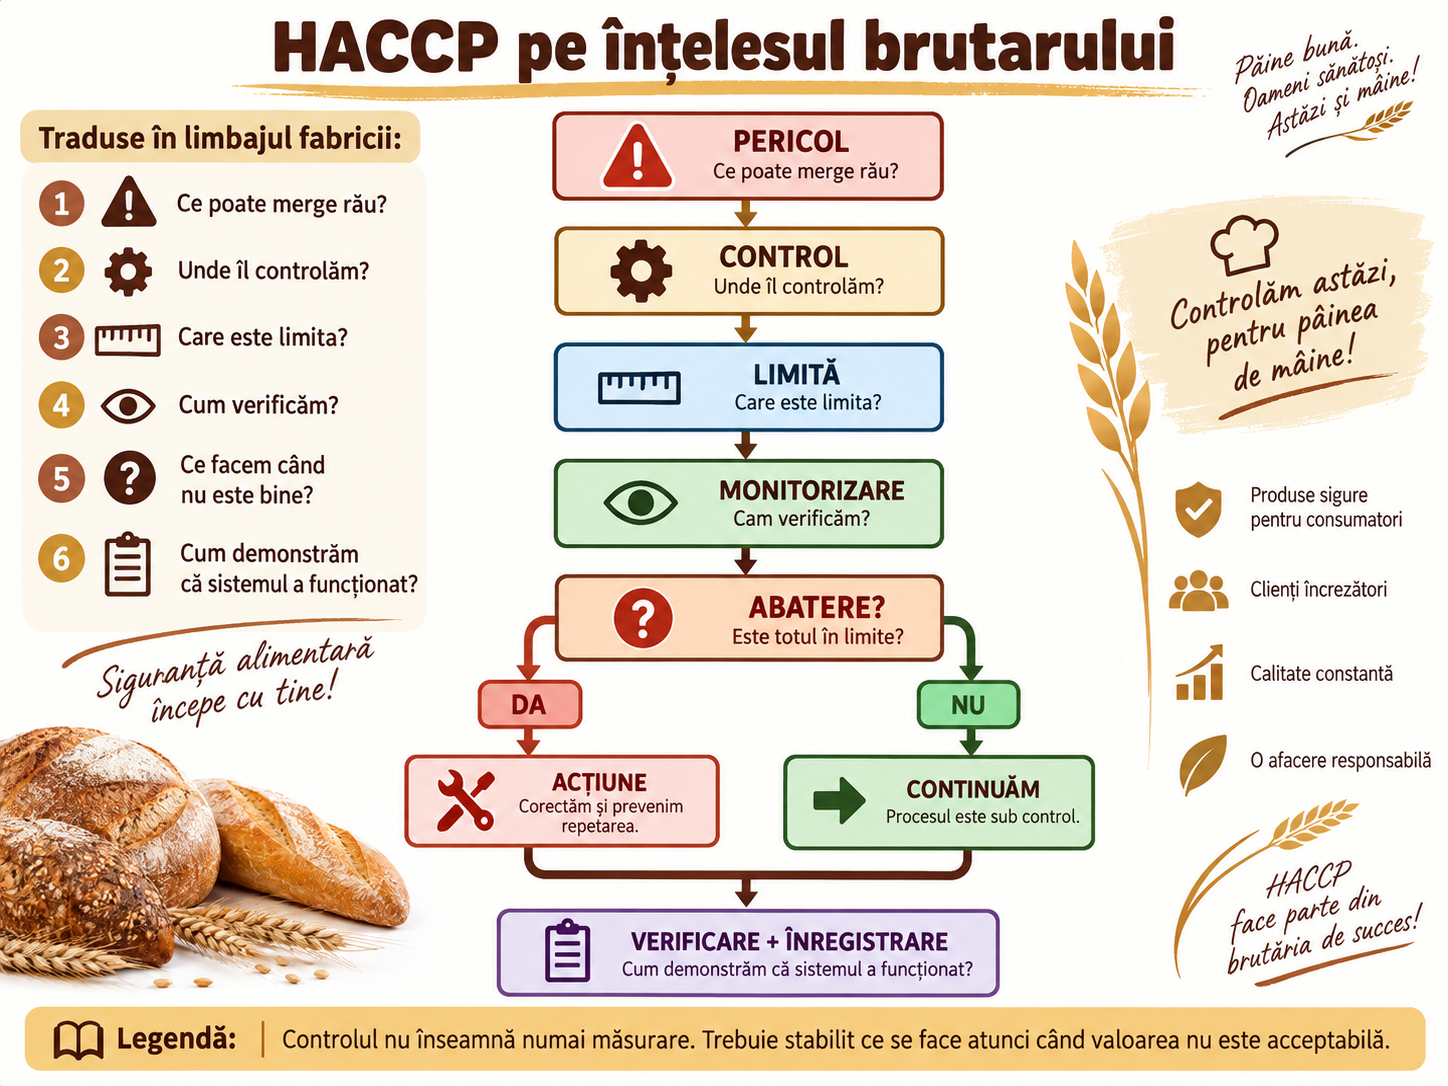
Brutarul nu trebuie să proiecteze singur planul HACCP al fabricii. Dar trebuie să înțeleagă logica lui. Literatura de igienă descrie principiile de bază ale HACCP prin:
identificarea pericolelor;
identificarea punctelor critice de control;
stabilirea limitelor;
monitorizarea;
acțiunile corective;
verificarea funcționării sistemului
îmbunătățirea continuă (replanificarea unor actiuni pe seama rezultatelor verificării sistemului)
Observăm că la baza succesiunii de activități de mai sus stă un ciclu de pași, numit ciclul PDCA: planifică (Plan – etapa de identificare și stabilire a limitelor), executa (Do – etapa de monitorizare și implementare a acțiunilor corective), verifică (Check – etapa în care analizăm și verificăm rezultatele obținute, dacă incidentele se repetă etc)) și Actionează (Act – etapa în care analizăm daca măsurile au funcționat și introducem îmbunătățiri pentru creșterea eficacității). Acest ciclu poate fi extrapolat în toate activitățile brutarului în scopul îmbunătățirii continue a performanței acestuia.
Acolo unde sunt identificate zone de pe fluxul tehnologic în care pierderea controlului unui parametru poate duce la apariția unui pericol pentru sifuranța consumatorului sunt instituite puncte critice de control. Pentru aceste puncte sunt stabilite proceduri clare de monitorizare continuă, înregistrări documentate, limite critice (valorile între care poate oscila parametrul sau procesul astfel încât pericolul să rămână sub control) și indicații pentru situația în care parametrul sau procesul iese din interiorul limitelor critice (corecții, acțiuni corective etc.). În brutărie, punctele critice au legătură, în general, cu controlul corpurilor străine. De ex., cernerea este un punct critic pentru un flux tehnologic în care nu avem detector de metale sau dispozitive de rejecție bazate pe alte principii (ex. Analizoare cu raze X). Regula este ca punctul critic de control să fie ultimul punct de pe flux în care pierderea controlului poate duce la apariția unui pericol pentru siguranța consumatorului. Deci, pentru situația în care avem cernere, dar avem și detector de metale, cernerea rămâne un punct de control, dar detectorul de metale devine punct critic, fiind plasat la nivelul ambalării produsului finit. Alte puncte critice de control uzuale pentru industria de panificație pot fi stabilite la nivelul refrigerării produselor animale utilizate ca ingrediente, dacă faza termică prin care trece produsul finit nu asigură inactivarea pericolelor microbiene din acestea, temperatura de coacere sau dozarea de asparagină pentru controlul formării acrilamidei etc.
9.24. CCP, control de proces și control de calitate nu sunt sinonime
Această distincție merită explicată foarte bine. Să presupunem că temperatura aluatului trebuie să fie în jurul unei valori definite tehnologic. Aceasta este foarte importantă pentru calitate. Dar nu rezultă automat că este un CCP. Un CCP este stabilit în urma analizei HACCP a unității, nu pentru că parametrul este important tehnologic.
La fel: masa pâinii; culoarea cojii; lungimea produsului; pot fi controale importante de calitate fără a fi CCP-uri. Cursantul nu trebuie să inventeze punctele critice.
Trebuie să respecte punctele și controalele definite de sistemul unității.
PARTEA A VII-A. CORPURILE STRĂINE
9.25. „Am găsit piesa” nu înseamnă că problema este rezolvată
Să presupunem că un operator găsește o bucată mică de plastic lângă produs.
Reacția greșită: „Am aruncat-o. Este în regulă.”
Reacția profesională începe cu alte întrebări: Ce este? De unde provine? Lipsește dintr-o piesă? Când era piesa întreagă ultima dată? Mai pot exista fragmente? Ce produs a trecut prin zona respectivă? Literatura modernă de igienă recomandă o abordare preventivă și analiza fiecărei etape din proces pentru a stabili dacă un corp străin poate proveni din ingredient, ambalaj, utilaj, personal sau mediu.
Caz practic – găleata deteriorată
Se observă că sigiliul din plastic al unui recipient de ingredient s-a rupt în timpul deschiderii.
Întrebarea greșită: „Vedem plastic în produs?”
Întrebarea corectă: „Putem demonstra că toate fragmentele sunt recuperate?”
Dacă răspunsul este nu, situația trebuie tratată conform procedurii de neconformitate a fabricii.
9.26. Detectorul de metale nu înlocuiește prevenția
Detectorul reprezintă o măsură importantă de control acolo unde fabrica îl utilizează. Dar existența lui nu justifică:
utilaje deteriorate;
lame rupte;
șuruburi lipsă;
intervenții necontrolate;
obiecte personale în secție.
Controlul corpului străin trebuie să înceapă la sursă. Un detector nu transformă o linie neîntreținută într-o linie sigură.
PARTEA A VIII-A. ALERGENII
9.27. Cum poate apărea pericolul de alergen
Într-o brutărie există produse foarte asemănătoare vizual, dar cu formule diferite.
Un produs poate conține:
lapte;
ou;
susan;
soia;
diferite semințe sau alte ingrediente relevante pentru etichetarea alergenilor.
Problema nu apare numai dacă cineva adaugă accidental ingredientul greșit. Poate apărea și dacă: produsul este corect, dar ambalajul este greșit.
Aceasta este o situație importantă deoarece operatorul poate vedea o pâine perfect normală. Din punct de vedere al siguranței, însă, produsul poate fi necorespunzător pentru consumatorul alergic.
De aceea schimbarea sortimentului trebuie controlată ca un întreg:
produs → rețetă → ingredient → linie → ambalaj → etichetă.
PARTEA A IX-A. MĂSURAREA ȘI ÎNCREDEREA ÎN APARATE
9.28. Nu poți controla ce nu măsori corect
În acest curs am folosit:
cântare;
termometre;
senzori de temperatură;
senzori de umiditate;
cronometre;
eventual instrumente pentru analiza făinii;
detector de metale;
Dar apare o întrebare esențială: De unde știm că instrumentul arată corect?
Literatura de control al igienei recomandă verificări regulate și înregistrate ale instrumentelor utilizate pentru monitorizare, incluzând termometre, manometre, debitmetre, cântare de control, detectoare de metale și instalații cu raze X. Verificarea greutății produselor oferite spre vânzare se va face întodeauna pe cântare verificate metrologic, conform legii.
PARTEA A X-A. NECONFORMITATEA
9.30. Ce înseamnă produs neconform
Produsul este neconform atunci când nu îndeplinește o cerință stabilită. Poate fi:
masă necorespunzătoare;
formă necorespunzătoare;
ambalaj deteriorat;
etichetă greșită;
parametru de siguranță necorespunzător;
prezența unui corp străin;
produs suspect de contaminare;
lot fără identificare sigură.
Un principiu esențial este: Produsul asupra căruia există o îndoială justificată nu trebuie lăsat să se amestece cu produsul conform. Literatura de GMP recomandă ca produsele finite să fie controlate înainte de eliberare și ca loturile neconforme să rămână separate până la stabilirea unei decizii privind reprocessarea, recuperarea sau eliminarea.
9.31. Identificarea produsului reținut
Nu este suficient să spunem colegilor: „Nu luați paletul acela.”
Trebuie să existe un sistem clar. În funcție de procedura fabricii:
etichetă;
zonă separată;
status informatic;
marcaj vizibil;
document de reținere.
Trebuie să putem răspunde: Ce produs este? Ce lot? Ce cantitate? De ce a fost reținut? Cine a decis? Care este statutul lui acum?
PARTEA A XI-A. CORECȚIA ȘI ACȚIUNEA CORECTIVĂ
9.32. Corectăm produsul sau corectăm cauza ?
Să presupunem că pâinea iese prea închisă la culoare. Operatorul scade temperatura. Produsele următoare sunt bune. Problema este rezolvată?
Nu neapărat. Trebuie aflat de ce temperatura precedentă nu mai era potrivită. Poate că:
s-a schimbat gramajul;
s-a selectat programul greșit;
senzorul indică greșit;
timpul s-a modificat;
rețeta s-a schimbat;
produsul a ajuns diferit în cuptor.
De aceea trebuie diferențiate:
Corecția - Rezolvă situația existentă, Este masura pe care o luăm imediat pentru a îndepărta cauza.
Acțiunea corectivă – tratează cauza si încearcă să împiedice repetarea problemei.
Exemplu: eticheta greșită la schimbarea sortimentului.
Corecție: oprim, identificăm și separăm produsele afectate.
Acțiune asupra cauzei: analizăm de ce a rămas eticheta veche și modificăm sistemul de verificare a schimbării, reinstruim operatorii etc.
PARTEA A XII-A. METODA CELOR CINCI „DE CE?”
9.33. Cum evităm explicațiile superficiale
Problemă: Pâinea are rupturi laterale.
De ce?
Pentru că a intrat insuficient dospită.
De ce?
Pentru că timpul efectiv de dospire a fost prea scurt.
De ce?
Pentru că linia a fost accelerată.
De ce?
Pentru că s-a încercat recuperarea unei întârzieri.
De ce?
Pentru că alimentarea liniei s-a oprit anterior.
Acum problema nu mai este: „cuptorul crapă pâinea.”
Avem o cauză mult mai interesantă: modul în care o oprire anterioară a fost gestionată.
Metoda celor cinci „de ce?” nu presupune obligatoriu exact cinci întrebări, pot fi mai puține sau mai multe, dar ea va identifica în cele din urmă o cauză primă care a dus la întreg lanțul de abateri. Aceasta este cauza care trebuie tratată primordial pentru a evita repetarea problemei.
Ideea este să nu ne oprim la prima explicație și să investigăm întodeauna dincolo de aceasta.
PARTEA A XIII-A. SCHIMBĂ O SINGURĂ VARIABILĂ
9.34. Una dintre cele mai importante reguli ale depanării
Avem pâine cu volum mic. Schimbăm simultan:
apa;
drojdia;
temperatura;
timpul de frământare;
dospirea.
Pâinea următoare este bună. Ce am învățat? Aproape nimic.
Nu știm care intervenție a funcționat.
Când este posibil și sigur: modificăm controlat o variabilă, măsurăm rezultatul și înregistrăm.
Există evident situații în care trebuie intervenit imediat asupra mai multor elemente pentru a opri o problemă de siguranță. Regula „o singură variabilă” este în primul rând o metodă de diagnostic tehnologic controlat, nu o limitare a reacției la pericole.
PARTEA A XIV-A. TRENDUL ESTE MAI IMPORTANT DECÂT O SINGURĂ VALOARE
9.35. Învață să vezi problema înainte să depășească limita
Exemplu: Temperatura aluaturilor succesive:
28,3°C
28,6°C
28,9°C
29,3°C
29,7°C
30,2°C
Poate că primele cinci valori sunt încă acceptabile. Dar apare un trend clar. Operatorul experimentat observă: temperatura crește de la serie la serie.
Acest lucru este mult mai valoros decât să aștepte primul caz evident necorespunzător. La fel putem urmări:
masa bucăților;
timpul de dospire;
umiditatea;
culoarea;
rebuturile;
temperatura apei;
temperatura făinii;
pierderea la coacere.
Acesta este motivul pentru care un brutar bun nu neglijează înregistrările sistematice ale parametrilor de proces, tocmai pentru că variațiile mici pot conține indiciul necesar identificării cauzei.
PARTEA A XV-A. FIȘA DE CONTROL A PÂINII
9.36. Model practic pentru curs
Pentru instruire propunem următoarea fișă simplificată:
| Parametru | Rezultat | Conform / Neconform | Observații |
|---|---|---|---|
| Produs | |||
| Lot | |||
| Ora | |||
| Masă | |||
| Lungime | |||
| Înălțime | |||
| Volum / volum specific | |||
| Formă | |||
| Culoare coajă | |||
| Crestare | |||
| Rupturi | |||
| Grosime coajă | |||
| Structură miez | |||
| Elasticitate miez | |||
| Culoare miez | |||
| Gust | |||
| Miros | |||
| Ambalaj | |||
| Codificare |
Această fișă nu înlocuiește documentul oficial al fabricii. Este un instrument didactic. Literatura tehnică utilizează fișe similare pentru volum, formă, culoarea cojii, structura miezului, aromă, gust și textură.
PARTEA A XVI-A. CONTROLUL PROCESULUI, NU NUMAI AL PRODUSULUI
9.37. Fișa de produs trebuie legată de fișa procesului
Dacă avem o pâine neconformă, trebuie să putem reveni în proces. O fișă utilă poate lega:
Materia primă
lot făină
lot drojdie
ingrediente
↓
Frământare
apă
temperatură aluat
program
timp
↓
Prelucrare
masă divizată
predospire
modelare
↓
Dospire
temperatură
Umiditate relativă (RH)
durată
↓
Coacere
program
timp
temperaturi
↓
Răcire și ambalare
temperatură
ora ambalării
lot ambalaj
↓
Produs finit
masă
volum
aspect
miez
ambalaj
Acesta este unul dintre cele mai puternice instrumente pentru investigarea reclamațiilor.
PARTEA A XVII-A. RECLAMAȚIA CLIENTULUI ESTE O INFORMAȚIE DE PROCES
9.38. Cum investigăm o reclamație
Prima întrebare nu este: „Cine a greșit?” Ci: Ce produs? Ce lot? Ce defect? Câte produse? Unde au fost fabricate? Când? Ce informații avem despre proces? Mai există probe sau produse din același lot? Există reclamații similare?
Apoi reconstruim procesul.
Exemplu - Client: „Pâinea are gust diferit.”
Investigația trebuie să verifice:
loturile de făină;
formula;
ingredientele;
dozările;
fermentarea;
coacerea;
depozitarea;
existența unor reclamații similare.
Nu concluzionăm: „clientul nu este obișnuit cu produsul” înainte de investigație.
PARTEA A XVIII-A. CULTURA CALITĂȚII
9.39. Când lucrătorul observă o problemă, trebuie să vorbească
Un sistem de calitate nu funcționează dacă operatorul vede o abatere și se gândește: „Să nu spun, poate trece.”
Literatura de igienă insistă atât asupra procedurilor de control, cât și asupra instruirii personalului și implicării managementului în formarea unei culturi a calității.
Într-o fabrică matură profesional: „Cred că avem o problemă.” este o informație valoroasă. Nu este o dovadă de incompetență.
Brutarul calificat trebuie să știe și când să oprească și să ceară ajutor.
PARTEA A XIX-A. STUDII DE CAZ
9.40. Studiul de caz 1 – pâinea se lățește progresiv
La 06:00: produs normal. La 08:00: începe să fie ușor mai lat. La 09:00: diferența este evidentă.
Operatorul propune: „Punem mai puțină apă.”
Înainte de modificare aflăm:
la 07:30 s-a schimbat silozul de făină;
temperatura făinii noi este mai mare;
temperatura aluatului a crescut;
aceeași rețetă de apă a fost păstrată.
Ce învățăm? Nu avem încă o singură cauză demonstrată.
Trebuie să separăm: efectul lotului de făină → efectul temperaturii → efectul hidratării.
9.41. Studiul de caz 2 – partea de jos nu este coaptă suficient
Produsele au culoare bună deasupra. Baza este insuficient coaptă.
Reacția simplistă: „Mărim temperatura.”
Dar trebuie investigat:
transferul de căldură prin bază;
poziția produsului;
încărcarea;
vatra sau suportul;
programul;
circulația căldurii;
diferențele între zone;
starea cuptorului.
Dacă mărim puternic temperatura superioară, putem obține: coajă și mai închisă + bază încă insuficientă.
9.42. Studiul de caz 3 – două reclamații pentru plastic
Într-o săptămână apar două reclamații privind fragmente de plastic. Ambele produse folosesc un ingredient din recipiente de plastic care trebuie desigilate. Nu tratăm evenimentele ca două accidente independente până nu investigăm procesul comun.
Întrebări:
cum se deschid recipientele?
unde ajunge sigiliul?
este verificat complet?
ce se întâmplă dacă se rupe?
există piese lipsă?
unde este aruncat?
poate cădea în produs?
Lecția: Două incidente similare pot indica un mecanism repetitiv.
9.43. Studiul de caz 4 – pâinea perfectă, eticheta greșită
Produsul este:
bine copt;
bine feliat;
bine ambalat;
cu volum și gust corespunzătoare.
Dar ambalajul aparține altui sortiment.
Din punctul de vedere al aspectului, produsul poate părea perfect.
Din punctul de vedere al siguranței și informației oferite consumatorului, situația poate fi gravă.
Lecția:
Controlul calității nu se termină la pâine. Include și informația care însoțește pâinea.
VERIFICAREA CUNOȘTINȚELOR – MODULUL IX
Care este diferența dintre calitate și siguranța alimentului?
De ce un defect observat la cuptor nu provine obligatoriu din cuptor?
Ce rol are specificația produsului?
Ce caracteristici putem controla la aluat după frământare?
De ce media gramajului nu este suficientă pentru aprecierea divizării?
Ce reprezintă volumul specific?
Ce informații putem obține din forma pâinii?
Enumerați patru cauze posibile ale unui volum mic.
De ce rupturile laterale pot indica subdospire?
Ce trebuie verificat când miezul este umed sau cleios?
Care sunt principalele categorii de pericole pentru siguranța alimentului?
De ce produsul poate fi contaminat după coacere?
Ce este un CCP și cine îl stabilește?
Care este diferența dintre setpoint și valoarea reală?
De ce trebuie verificate instrumentele de măsură?
Cum procedăm dacă descoperim un corp străin lângă produs?
De ce detectorul de metale nu înlocuiește prevenția?
Cum poate apărea un pericol de alergen chiar dacă rețeta a fost fabricată corect?
Ce înseamnă produs neconform?
Care este diferența dintre o corecție imediată și eliminarea cauzei?
Ce urmărește metoda „5 De ce?”?
De ce nu este bine să modificăm simultan cinci parametri în timpul unei investigații tehnologice?
Ce este un trend și de ce este important?
Ce informații trebuie colectate la investigarea unei reclamații?
De ce cultura calității depinde și de comportamentul operatorilor?