
Aceasta este versiunea web a suportului de curs. Navigația și legăturile către instrumentele site-ului sunt adăugate separat; conținutul didactic provine din documentul sursă.
5.1. Pâinea începe înainte de malaxor
Pentru un operator neexperimentat, procesul pare să înceapă atunci când se apasă butonul de pornire al malaxorului.
Pentru un brutar, procesul începe mai devreme.
Începe cu făina care intră în siloz, cu temperatura acesteia, cu lotul de drojdie, cu apa disponibilă în acea zi și cu faptul că ingredientele dozate sunt într-adevăr cele prevăzute de rețetă.
Rețeta poate fi aceeași în fiecare zi, dar materia primă nu este.
Făina este obținută dintr-un produs agricol. Grâul diferă în funcție de soi, climă, sol, recoltă, condițiile de depozitare și amestecurile realizate la moară. Procesul de măcinare introduce la rândul lui variații. De aceea, chiar și atunci când două loturi respectă aceeași specificație comercială, comportamentul lor în fabrică poate să nu fie identic.
Specialiștii în domeniu subliniază tocmai dificultatea de a prezice complet comportamentul făinii: nu există un singur test care să descrie cu certitudine calitatea de panificație, pentru că rezultatul final este produsul interacțiunii dintre făină, rețetă și proces. Practic, două făinuri pot avea același conținut de proteină și totuși calități foarte diferite ale glutenului.
REGULA PRACTICĂ
Rețetă constantă nu înseamnă automat aluat constant.
Brutarul urmărește materia primă și rezultatul.
Dacă un lot nou de făină necesită cu 1–2 litri mai multă sau mai puțină apă la 100 kg făină pentru a ajunge la consistența stabilită, nu înseamnă că „rețeta este greșită”. Înseamnă că materia primă trebuie înțeleasă și procesul controlat.
5.2 . Făina – materia primă care construiește pâinea
Făina reprezintă componentul major al pâinii și furnizează cea mai mare parte a structurii produsului.
Manualele românești clasice de panificație pornesc, pe bună dreptate, de la făină, apă, drojdie și sare ca materii prime fundamentale. Multe dintre ele tratează separat proprietățile fizice ale făinii, compoziția ei și însușirile de panificație, apoi apa, drojdia, sarea și materiile auxiliare.
Într-un curs modern nu avem însă nevoie ca operatorul să memoreze toate componentele chimice ale bobului de grâu. Este suficient să înțeleagă trei părți principale:
endospermul, din care provine cea mai mare parte a făinii albe și care reprezintă cel mai mare procent din bob (peste 80 %);
învelișurile, care formează cea mai mare parte a tărâțelor (cca 14 %);
germenul, bogat în lipide, vitamine și enzime, care reprezintă aprox. 2 – 3 % din bob (fig. 2.1).
Între endosperm și învelișuri există un strat fin, denumit strat aleuronic, bogat în proteine. Bobul de grâu are și o zonă de peri denumită barbă care este eliminată în curățătoria morii pentru că acolo se strâng cantităti mari de praf mineral și impurități.
Pentru brutar, important este că diferitele părți ale bobului nu au aceeași compoziție și nu se comportă identic.
O făină albă și o făină integrală nu sunt aceeași făină cu o culoare diferită.
Prezența mai mare a particulelor de tărâțe modifică absorbția apei și poate afecta dezvoltarea și continuitatea rețelei de gluten. Cu cât crește proporția de componente periferice ale bobului, cu atât comportamentul aluatului se modifică.
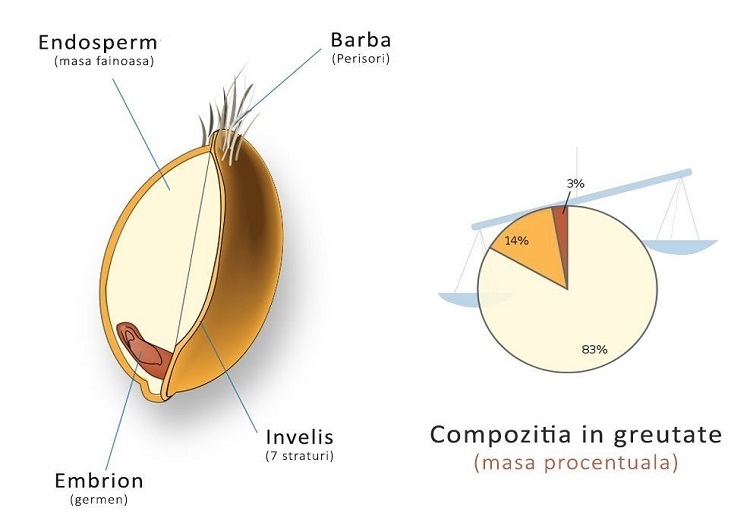
Fig. 5.1. Principalele componente ale bobului de grâu
Tipul făinii nu spune singur cât de „puternică” este făina
În practica românească întâlnim denumiri precum făină tip 480, 550, 650 etc. Numărul tipului este legat în principal de conținutul mineral – cenușa și implicit de gradul de extracție.
Trebuie reținut însă ceva esențial:
Tipul făinii și puterea făinii sunt lucruri diferite.
O făină tip 650 nu este automat mai puternică decât o făină tip 550. Pentru puterea de panificație trebuie să ne intereseze proteina, cantitatea și calitatea glutenului, proprietățile reologice, activitatea enzimatică și relația acestora cu procesul.
5.3. Ce verifică operatorul la făină
Operatorul nu înlocuiește laboratorul. Poate însă observa lucruri pe care niciun buletin de analiză nu le poate vedea în momentul utilizării.
Înainte de utilizare sau atunci când se schimbă lotul, sunt importante:
identificarea corectă a făinii și a silozului;
lotul și eliberarea acestuia pentru utilizare;
culoarea și aspectul normal;
lipsa mirosurilor străine, de mucegai, rânced sau închis;
lipsa insectelor și a corpurilor străine;
lipsa umezelii sau aglomerărilor neobișnuite;
funcționarea corectă a cernerii și a sistemelor de separare prevăzute de flux;
semnalarea schimbării de lot către persoanele care trebuie să urmărească procesul.
⚠️ GREȘEALĂ FRECVENTĂ
Se schimbă lotul de făină la schimbul de noapte. Nimeni nu spune nimic. După două ore:
„Aluatul nu mai este cum era.” Se începe modificarea timpului de frământare, a drojdiei și a dospitorului. Abia mai târziu se observă că problema a început exact în momentul schimbării făinii.
📋 CE ÎNREGISTREZ
Lot făină → apă adăugată → temperatura făinii → temperatura apei → temperatura aluatului → consistența observată.
Un asemenea istoric valorează foarte mult atunci când apar probleme. Experiența de secole pe care umanitatea a acumulat-o în fabricarea pâinii arată explicit că înregistrarea schimbărilor de loturi, valorilor reale ale ingredientelor, temperaturilor, timpilor și reglajelor de proces, este esențială, deoarece variații mici pot avea efect cumulativ asupra produsului final.
5.4. Din făină și apă apare ceva ce nu exista înainte: glutenul
Făina uscată nu conține o rețea de gluten gata formată. Ea conține proteine care, după adăugarea apei și transferul de energie prin frământare, participă la formarea unei structuri viscoelastice.
Cele mai importante sunt:
gluteninele, asociate mai ales cu rezistența și elasticitatea;
gliadinele, asociate mai ales cu extensibilitatea și capacitatea aluatului de a curge și de a se deforma.
Este un echilibru.
Dacă aluatul este numai rezistent și nu se poate întinde, nu îl putem modela corespunzător.
Dacă se întinde foarte ușor, dar nu are suficientă rezistență, nu va reține bine gazele.
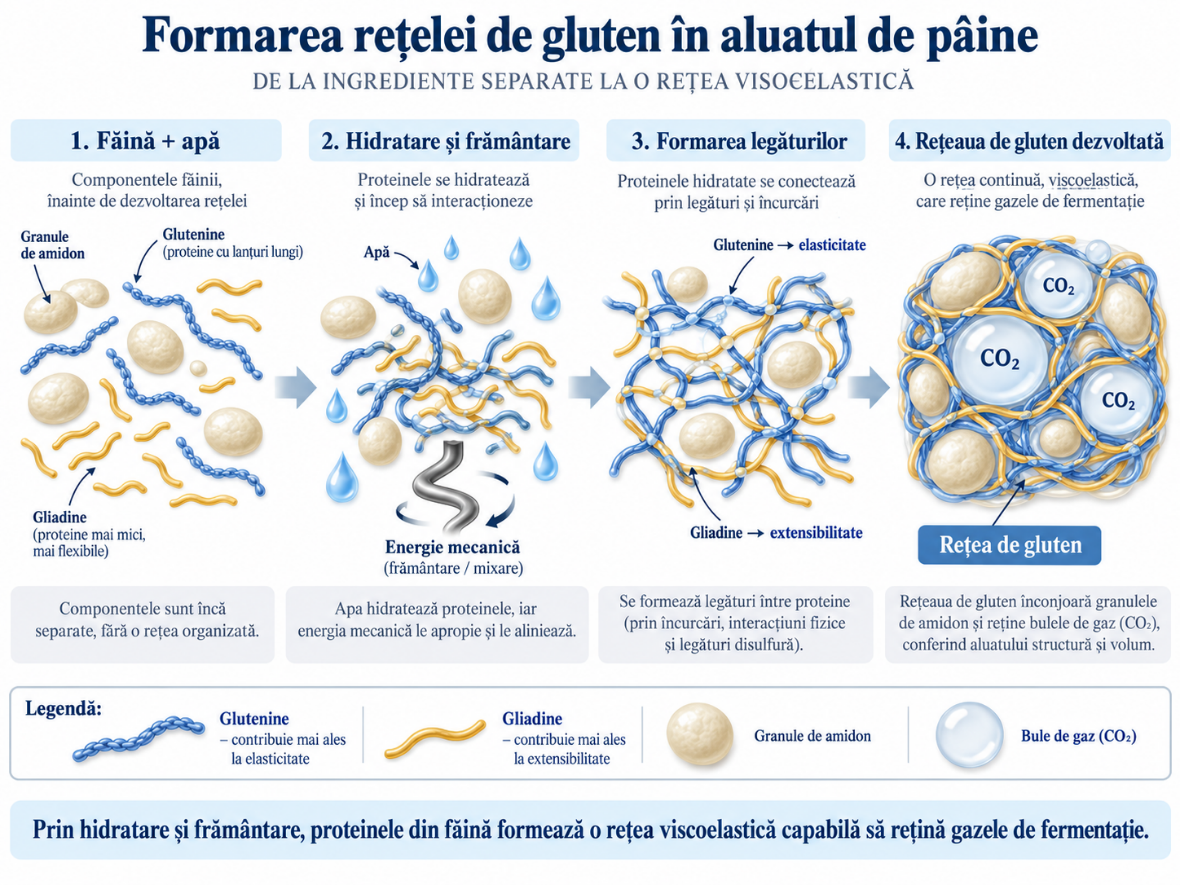
Figura 5.2. – Formarea reelei glutenice
Glutenul este structura viscoelastică formată prin interacțiunea proteinelor de grâu, în special glutenina și gliadina, cu apa în timpul frământării (figura 2.2.). Cantitatea glutenului este importantă, dar la fel de important este cum se comportă acesta, adică ceea ce înțelegem adesea prin noțiunea de „calitate a glutenului”
🍞 CE SE ÎNTÂMPLĂ ÎN ALUAT
Imaginați-vă milioane de mici bule de gaz într-o masă de aluat. Drojdia poate produce foarte mult CO₂. Dacă aluatul nu îl poate reține, gazul pleacă.De aceea trebuie să distingem două lucruri:
producerea gazului – în principal rolul drojdiei;
reținerea gazului – în mare măsură rolul structurii aluatului.
O pâine cu volum mic nu înseamnă automat „drojdie puțină”. Poate exista suficient gaz, dar aluatul să nu îl poată reține, situație care ne îndreaptă catre evaluarea calitătii fainii, a parametrilor de frământare sau a rețetei.
5.5. Proteină, gluten umed și calitatea glutenului nu sunt același lucru
Proteina
Analiza de proteină ne spune câtă proteină există. Nu ne spune complet cum se comportă acea proteină. În general, la făinurile pentru pâine, creșterea proteinei oferă potențial pentru volum mai mare și absorbție mai mare de apă, dacă proteina are calitatea necesară.
Glutenul umed
Prin spălarea unui aluat cu o soluție de saramură 2 % se îndepărtează mare parte din amidon și rămâne masa elastică de gluten. Cantitatea obținută este exprimată ca gluten umed. Este o informație utilă. Dar din nou:
cantitate mare de gluten ≠ automat gluten bun pentru produsul nostru.
Gluten Index
Gluten Index oferă o indicație suplimentară asupra calității glutenului și este utilizat pentru diferențierea glutenurilor mai slabe de cele mai puternice. Cu cât valoarea gluten index este mai mare, cu atât glutenul este mai puternic și invers. Literatura de panificație sune că un gluten index peste 65 începe să fie potrivit pentru fabricarea pâinii, dar experiența noastră sugerează că valorile ideale în cazul făinurilor provenite din grâne românești sunt undeva între 80 și 90. Evident, acest parametru trebuie judecat întodeauna în relație cu cantitatea totală de gluten umed. Pentru glutene mari, peste 30, valori mai mici ale parametrului, precum 70 – 80 sunt acceptabile, dar pe măsura ce valoarea glutenului umed scade e preferabil ca valoarea acestui parametru să fie mai degrabă de 90 sau peste.
Reologia
Când vrem să știm cum se va deforma aluatul, devin importante testele reologice – alveograf, farinograf, extensograf și altele. Aceste teste măsoară modul în care se comportă aluatul în condiții de stress mecanic. Stress-ul mecanic trebuie închipuit ca sumă a tuturor forțelor pe care le aplicăm aluatului în toate fazele tehnologice frământare, divizare, modelare, crestare etc.). Chiar și atunci când nu aplicăm aluatului stress mecanic în mod direct, prin utilajele pe care le folosim în secție, aluatul este supus unor forțe care-i pun la încercare rezistența: bulele de gaz pe care drojdia le formează la dospire forțează structura aluatului, dilatarea lor la coacere sub acțiunea căldurii, evaporarea apei la coacere etc.
Testele reologice încearcă să descrie mai aproape de realitate modul în care se va comporta aluatul pe flux și ceea ce ar trebui să se aștepte să vadă brutarul.
CAZ PRACTIC – FĂINA NU ESTE UN NUMĂR
Avem două făinuri.
Proteină: 11,9% la amândouă.
Gluten umed: 27,4% la amândouă.
Dacă ne-am opri aici, am spune că sunt aproape identice.
Dar analiza alveografică arată:
Făina A – W = 103
Făina B – W = 257
Diferența este enormă.
Prima are un comportament de făină slabă, cealaltă poate susține un proces cu solicitări mult mai mari.
🧪 DE CE?
Pentru că două făinuri pot avea aproximativ aceeași cantitate de proteină și gluten, dar o organizare și o calitate funcțională diferite.
Aceasta este lecția pe care brutarul trebuie să o rețină:
Nu întreba numai „cât gluten are?”. Întreabă și „ce fel de gluten este și cum se comportă?”
5.6. Alveograful – cum învață laboratorul să „întindă” un aluat
Alveograful este unul dintre cele mai utile instrumente pentru înțelegerea făinii. Principiul lui de funcționare este foarte intuitiv: dintr-o probă de aluat se formează o foiță, iar aerul o umflă până când se formează o bulă și, în final, aceasta se sparge.
Aparatul măsoară cât de mult s-a opus aluatul deformării (adică umflării) și cât de mult s-a putut întinde. Rezultatul este o curbă alveografică din care noi putem deduce o serie de parametri care vorbesc despre comportamentul aluatului.
Principalii parametri alveografici sunt: P exprimă tenacitatea sau rezistența maximă, L extensibilitatea, iar W, suprafața de sub curbă, exprimă energia necesară deformării și este asociată cu puterea făinii. Raportul P/L caracterizează echilibrul dintre rezistență și extensibilitate (fig. 5.3).
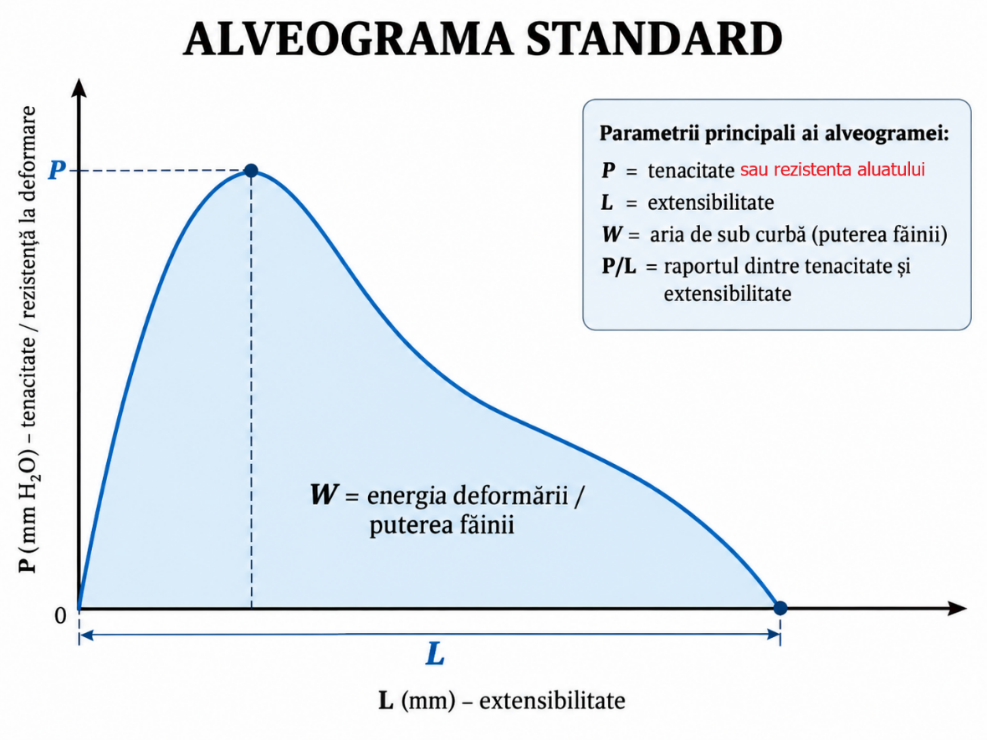
Fig 5.3. Principalii parametri alveografici (alveograma standard)
P – cât de mult se opune aluatul
Un P mare înseamnă că aluatul opune o rezistență mai mare deformării. În fabrică, un aluat foarte rezistent poate părea:
tare, „nervos”, elastic, cu tendința de a reveni după modelare.
Prea multă rezistență, în raport cu extensibilitatea (adică un raport P/L mai mare decât 1), poate îngreuna modelarea .
L – cât se poate întinde
L arată extensibilitatea. Un L mai mare indică o capacitate mai mare de deformare înainte de rupere. Dar nici extensibilitatea nelimitată nu este obiectivul.
Un aluat foarte extensibil, cu rezistență insuficientă, (adică un raport P/L mult mai mic de 1) poate să se lase, să se lățească și să piardă forma.
W – câtă energie (stress mecanic) suportă aluatul
W este deseori numit „puterea făinii”. Este foarte util. Dar este periculos să transformăm W într-un număr magic.
Două făinuri cu W apropiat pot avea rapoarte P/L diferite și, în consecință, comportamente tehnologice diferite.
REGULA PRACTICĂ
W spune cât de puternică este făina. P și L ne ajută să înțelegem cum este puternică.
5.7. Cum se traduce alveograma în fabrică
| Analiza indică | Tendință posibilă în aluat | Ce poate observa operatorul |
|---|---|---|
| rezistență mare, extensibilitate mică (raport P/L mult mai mare decât 1) | aluat prea „strâns” | modelare dificilă, revenire după laminare/modelare |
| rezistență mică | structură insuficientă | aluat moale, lățire, pierdere de formă |
| extensibilitate mare cu rezistență suficientă (raport P/L echilibrat 0,65 – 1,2) | deformare bună | modelare ușoară, volum bun dacă reținerea gazului este adecvată |
| W scăzut (mai mic de 160 x 10-4J) | toleranță mai mică la solicitări | risc de slăbire la fermentare/dospire |
| W ridicat (peste 250 x 10-4J) | capacitate mai mare de a suporta solicitări | poate necesita adaptarea hidratării, frământării sau odihnei |
Acestea sunt tendințe, nu diagnostice automate. Aluatul testat în laborator este un aluat standard obținut din făină, apă și sare. În producție, avem aluaturi mai complexe, formulate cu ingrediente și condiții care nu există în analiza de laborator. Prin urmare, temperatura, apa, frământarea, sarea, drojdia, agentii oxidanți (acidul ascorbic) sau reducători (L – cisteina) și timpii modifică ceea ce putem vedea în fabrică în raport cu așteptările induse de analiza de laborator. Este drept ca o analiză bună ar trebui să nu ne ridice probleme deosebite, dar așa cum am învățat să nu judecăm faina doar pe baza conținutului de proteine sau gluten umed, tot așa trebuie să aplicăm o judecată mai complexă și analizei alveografice. În general, cu cât raportul P/L este mai mic față de 1, cu atât avem nevoie de o valoare a W mai mare pentru ca făina să se comporte adecvat la fabricarea pâinii. Raportul subunitar oferă si confortul unei corecții mai facile cu acid ascorbic sau alți agenți oxidanți. La fel, un aluat cu raport P/L foarte mare fața de 1 necesită și el un W mare pentru a putea aplica corectiile necesare obținerii unor produse de panificație corespunzătoare. Literatura de specialitate este de acord că valorile W pentru obtinerea pâinii uzuale ar trebui să plece de la ce la cel putin 160 x 10-4J și să ajungă undeva pe la 220 – 230 x 10-4J, în conditiile unui raport P/L cuprins între 0,6 și 1,2.
5.8. Amidonul – componenta majoritară pe care o observăm mai rar
Când vorbim despre pâine, atenția merge imediat spre gluten. Cantitativ însă, amidonul reprezintă cea mai mare parte a făinii albe. El are mai multe roluri. Participă la absorbția apei, o parte poate furniza, prin acțiunea enzimelor, zaharuri fermentescibile, la coacere, în prezența apei și a temperaturii, granulele de amidon se modifică profund prin gelatinizare, contribuind decisiv la fixarea structurii miezului.
Ulterior, modificările amidonului au un rol major și în învechirea pâinii.
5.9. Amidonul deteriorat – deteriorat nu înseamnă neapărat rău
În timpul măcinării, o parte dintre granulele de amidon sunt afectate mecanic. Dacă ne imaginăm aceste granule ca niște mici mărgele albe în aluat, deteriorarea mecanică înseamnă orice fel de fisuri, rupturi sau spărturi pe care le putem identifica pe suprafața acestor mărgele
Acesta este amidonul deteriorat.
Denumirea poate induce în eroare. O anumită cantitate este utilă, deoarece amidonul deteriorat:
absoarbe mai multă apă;
este mai accesibil enzimelor;
contribuie indirect la furnizarea de zaharuri pentru fermentație și formarea culorii cojii.
Dar dacă nivelul devine excesiv, efectele pot deveni nedorite.
Amidonul deteriorat crește absorbția apei, dar este și mult mai susceptibil acțiunii α-amilazei; combinațiile necorespunzătoare dintre deteriorarea amidonului și activitatea enzimatică pot duce la înmuierea aluatului, modificarea miezului și probleme la feliere.
⚠️ GREȘEALĂ DE GÂNDIRE
„Făina ia multă apă, deci este foarte bună.”
Nu neapărat. Absorbția mare poate proveni din proteină, tărâțe, pentozani sau amidon deteriorat. Trebuie să știm de ce absoarbe apa.
5.10. Enzimele din făină – muncitorii invizibili
Enzimele sunt substanțe care accelerează anumite reacții. Asta înseamnă că ele sunt capabile să facă mai repede anumite transformări în aluat decât daca acestea ar fi lasate să se petreacă într-un ritm normal. Puterea catalitică sau de accelerare a enzimelor este uluitoare, ele fac ca reacții chimice sau transformări care altminteri ar putea să dureze ore întregi sau chiar ani să se desfașoare în câteva fracțiuni de secundă, minute sau ore.
În făină există în mod natural enzime (le spunem endogene), iar în panificația modernă pot fi adăugate și preparate enzimatice (enzime exogene).
Pentru brutar, una dintre cele mai importante este α-amilaza.
Ea acționează asupra amidonului și favorizează transformarea acestuia în compuși mai mici, inclusiv dextrine; împreună cu alte enzime ale sistemului amilolitic contribuie la apariția maltozei.
Această activitate este utilă într-o anumită măsură.
Prea puțină activitate poate limita disponibilitatea zaharurilor, iar drojdia va actiona lent, aluatul nu va avea suficiente gaze, iar cantitatea de saharuei care ar trebui să dea culoarea rumenă a cojii nu se va putea forma în cantitate suficientă, de unde și aspectul palid al pâinii.
Prea multă activitate poate transforma aluatul și miezul într-un sistem prea moale și instabil, până acolo încât miezul îsi pierde structura si devine un gel lipicios.
5.11. Cifra de cădere, Falling Number – numărul care merge în sens invers
Cifra de cădere sau Falling Number sau Hagberg Falling Number este unul dintre parametrii care creează cel mai des confuzie.
Regula este simplă:
activitate α-amilazică mare → Falling Number mic
activitate α-amilazică mică → Falling Number mare
De ce?
În test se încălzește un amestec de făină și apă. Amidonul formează o pastă vâscoasă deasupra căreia este plasat un dispozitiv de o anumită greutate standard.. Dacă există multă α-amilază, amidonul este degradat mai rapid, pasta devine mai fluidă și dispozitivul de măsurare cade mai repede.
Timp mai mic = Falling Number mai mic.
Activitatea enzimatică excesivă poate produce mai multe dextrine, înmuierea aluatului și probleme de feliere.
Cum îl citește brutarul
FN foarte mic
→ activitate α-amilazică mare
→ risc de aluat care se înmoaie, miez umed/lipicios, instabilitate și probleme de feliere sau formă.
FN foarte mare
→ activitate α-amilazică redusă
→ poate fi necesară compensarea prin formulă, de exemplu prin preparate amilazice, în funcție de produs și proces.
Nu trebuie să transformam însă o anumită valoare într-un standard universal. Valoarea optimă depinde de produs și proces. În general, literatura precizează că valoarea minimă a cifrei de cădere pentru o pâine ar trebui să fie în intervalul 230 – 300. Experiența noatră arată că valori mai mari de 300 de secunde nu sunt în mod neapărat o problemă, deoarece amelioratorii folosiți în rețete pot să o modifice foarte ușor. De asemenea, este greșit, din experiența noastră, ca un falling number mai mare de 400 să fie tratat ca o vulnerabilitate irecuperabilă. In realitate, toate valorile peste 400 ale acestui parametru pot fi tratate ca fiind egale, iar fainurile să răspundă prin aplicarea de amilaze în aproape același mod, chiar dacă cifra de cădere este de 400 sau mai mare de 600.
IMPORTANT
Dacă rețeta conține deja α-amilază în ameliorator, comportamentul aluatului nu mai poate fi dedus numai din Falling Number-ul făinii.
5.12. Cum citim buletinul de analiză al făinii
Un operator nu trebuie să devină laborant. Dar trebuie să înțeleagă limba în care laboratorul descrie făina.
| Parametru | Ce ne spune | Ce NU ne spune singur |
|---|---|---|
| Umiditate | câtă apă există deja în făină | puterea făinii |
| Cenușă | gradul de extracție / proporția de substanțe minerale | calitatea glutenului |
| Proteină | cantitatea totală de proteină | cât de bun este glutenul |
| Gluten umed | cantitatea de gluten separabil | comportamentul complet al glutenului |
| Gluten Index | informație privind caracterul glutenului | întregul comportament în proces |
| Falling Number | activitatea α-amilazică indirectă | puterea glutenului |
| Absorbția apei | cantitatea de apă necesară pentru consistența necesară în producție | toleranța completă în proces |
| P | rezistența la deformare | extensibilitatea |
| L | extensibilitatea | rezistența |
| P/L | echilibrul dintre cele două | puterea totală |
| W | energia/puterea alveografică | întregul comportament al făinii |
Nu judeca făina după un singur număr.
Metodele reologice sunt utilizate tocmai pentru a apropia evaluarea făinii de comportamentul ei în producție și pentru a controla loturile, furnizorii sau modificările de formulă.
5.13. Absorbția apei – unul dintre cei mai importanți parametri economici și tehnologici
Făinurile nu absorb aceeași cantitate de apă. Absorbția este influențată de mai mulți factori:
proteina – în general, creșterea proteinei crește absorbția;
glutenul vital adăugat – leagă suplimentar apă;
amidonul deteriorat – crește absorbția;
componentele de tip pentozani – pot lega multă apă;
tărâțele și fibrele – cresc necesarul de apă;
umiditatea inițială a făinii – o făină mai uscată poate primi mai multă apă;
activitatea enzimatică – poate modifica în timp consistența aluatului.
Absorbția apei este și un parametru economic important, deoarece apa care poate fi introdusă tehnologic corect contribuie la randamentul produsului. Dar există o limită.
Mai multă apă nu înseamnă automat mai mult profit dacă rezultatul este un aluat imposibil de prelucrat și pâine neconformă.
5.14. Apa – ingredient și instrument de reglare
Apa este uneori tratată drept ingredientul cel mai banal. Este exact invers. Fără apă nu se formează aluatul, deoarece apa:
hidratează proteinele;
permite formarea rețelei de gluten;
hidratează amidonul și celelalte componente;
dizolvă sarea, zaharurile și alte ingrediente solubile;
permite activitatea enzimatică;
participă la fermentație;
influențează consistența;
transportă căldură;
participă la transformările din timpul coacerii;
influențează prospețimea produsului finit.
5.15. Hidratarea nu înseamnă „câtă apă punem de obicei”
Dacă pentru 100 kg făină introducem 60 kg apă, spunem simplificat că avem: 60% apă raportată la făină. Practic, toate ingredientele dintr-o rețetă sunt raportate la cantitatea de făină de la care pornim. Acesta este ceea ce se cunoaște sub denumirea de „procentul brutarului”. Vom aprofunda calculul procentelor de brutar în modulele următoare.
Important acum este să înțelegem că nivelul apei trebuie să ducă la consistența necesară procesului. Literatura de specialitate formulează foarte practic noțiunea de cantitate de apă optimă: este cantitatea maximă pe care o putem introduce păstrând aluatul procesabil și produsul de calitate corespunzătoare.
Prea puțină apă
Aluatul devine:
tare;
foarte rezistent;
mai greu de divizat și modelat;
mai susceptibil deteriorării mecanice;
mai puțin capabil să se destindă.
În anumite situații rezultatul final poate avea volum redus și formă necorespunzătoare. Aluaturile cu apă insuficientă au elasticitate mai mare și extensibilitate redusă, ceea ce crește sensibilitatea lor la deteriorare în timpul divizării și modelării.
Prea multă apă
Aluatul poate deveni:
prea moale;
lipicios;
greu de divizat precis;
greu de modelat;
predispus la lățire în dospitor;
instabil.
Apa trebuie deci optimizată, nu maximizată fără limită.
5.16. Temperatura apei – „termostatul” aluatului
Apa este ingredientul a cărui temperatură poate fi modificată cel mai rapid. Din acest motiv este principalul instrument prin care operatorul controlează temperatura finală a aluatului. Temperatura finală este influențată de:
temperatura făinii;
temperatura apei;
temperatura celorlalte ingrediente;
temperatura mediului și a utilajului;
energia transferată prin frământare.
Ultimul factor este deseori subestimat. Malaxorul încălzește aluatul prin lucrul mecanic. De aceea menținerea temperaturii finale a aluatului este esențială pentru producție constantă, iar reglarea temperaturii apei reprezintă una dintre cele mai simple modalități de control.
🏭 CAZ PRACTIC – FĂINA ARE 30°C
Vara, făina ajunge la malaxor cu 30°C. Operatorul continuă să folosească apa la aceeași temperatură pe care o utiliza când făina avea 22°C. Rețeta nu s-a schimbat. Malaxorul nu s-a schimbat. Dar aluatul începe să iasă la 33–34°C. Ce s-a schimbat?
Energia termică introdusă prin făină. Dacă acest lucru este ignorat, operatorul vede ulterior: fermentare mai rapidă; aluat mai moale; variații la divizare și modelare; avansarea prea rapidă în dospitor; toleranță mai mică la întârzieri.
✅ CE FAC
Măsor temperatura făinii. Măsor temperatura apei. Măsor temperatura aluatului la sfârșitul frământării. Corectez temperatura apei conform instrucțiunii tehnologice.
🚫 CE NU FAC
Nu reduc drojdia la întâmplare înainte de a controla temperatura. Nu scurtez dospirea fără să înțeleg cauza.
Nu pun gheață sau apă foarte rece fără un calcul sau o instrucțiune. Nu schimb simultan apa, drojdia, frământarea și dospitorul, pentru că apoi nu mai știu ce anume a rezolvat problema.
2.17. Cantitatea apei și temperatura apei sunt două reglaje diferite
Cantitatea de apă este foarte importantă. Cantitatea apei controlează în primul rând hidratarea și consistența.
Temperatura apei controlează în primul rând temperatura aluatului.
Dacă aluatul este prea cald, prima întrebare nu este: „Scădem apa?” Ci: „Ce temperatură are apa?”
Reducerea cantității de apă pentru a răci aluatul este o corecție greșită. Obținem un aluat mai rece doar în măsura în care am modificat masa, dar în primul rând obținem un aluat mai tare.
5.18. Duritatea și calitatea apei
Apa utilizată trebuie să fie corespunzătoare utilizării alimentare și cerințelor unității. Compoziția minerală a apei poate influența într-o anumită măsură comportamentul aluatului. Pentru operator însă, regula importantă nu este să înceapă să corecteze chimic apa.
Este: dacă sursa sau caracteristicile apei se modifică și simultan apare o schimbare neexplicată a aluatului, informația trebuie raportată.
Apa nu este „mereu aceeași” doar pentru că este transparentă.
5.19. Drojdia – produce gaz, dar nu construiește singură volumul
Drojdia de panificație transformă zaharurile fermentescibile, producând în principal dioxid de carbon și alcool în condițiile fermentației.
Simplificat:
Amidon = glucoză → CO₂ + alcool + energie
CO₂ este gazul care contribuie la expandarea aluatului.
Drojdia începe prin utilizarea zaharurilor disponibile, iar ulterior sistemele enzimatice furnizează alte zaharuri, inclusiv din degradarea amidonului accesibil.
Dar există din nou două procese diferite:
drojdia produce gaz;
aluatul trebuie să îl rețină.
Dacă o pâine are volum mic, adăugarea de drojdie nu repară automat problema.
5.20. Ce influențează activitatea drojdiei
Drojdia este un organism viu. Activitatea ei este influențată de:
temperatură;
cantitatea de drojdie;
disponibilitatea zaharurilor;
concentrația de sare;
cantitățile mari de zahăr;
pH;
anumite ingrediente cu efect antimicrobian;
timpul disponibil.
Când temperatura aluatului crește, fermentația se accelerează în domeniul tehnologic uzual. Aceasta explică de ce un aluat la 34°C nu poate fi tratat ca unul la 28–29°C.
Nu trebuie însă confundată temperatura la care drojdia poate produce maximum de gaz cu temperatura optimă pentru fabricarea pâinii.
Obiectivul este un proces controlabil și un produs bun, nu viteza biologică maximă a drojdiei.
5.21. Depozitarea drojdiei
Drojdia comprimată își pierde progresiv capacitatea de producere a gazului dacă este păstrată la temperaturi prea mari. Drojdia comprimată trebuie menținută refrigerat, în jurul temperaturii de 4°C, până aproape de momentul utilizării; temperaturile mai mari de depozitare pot prelungi semnificativ timpul necesar dospirii și înrăutăți reologia aluaturilor (pe măsură ce drojdia comprimată se învechește celulele de drojdie mor, iar conținutul lor se varsă afară din celule. În afară de unele enzime în acest conținut se găsește glutation redus, o substanță care are același efect asupra aluatului ca și cisteina).
În fabrică se respectă întotdeauna condițiile de păstrare ale furnizorului și procedura internă, nu o valoare copiată automat dintr-un manual.
👀 CE VERIFIC ATUNCI CÂND FOLOSESC DROJDIA ÎN PRODUCȚIE
Ambalajul, Lotul. Termenul de utilizare. Condițiile de refrigerare. Aspectul și mirosul neobișnuit. Orice schimbare de comportament față de loturile precedente.
5.22. Mai multă drojdie nu este soluția universală
Dacă dospirea este lentă, cauza poate fi:
drojdie insuficientă;
drojdie cu activitate redusă;
aluat prea rece;
sare dozată excesiv;
concentrație mare de zahăr;
inhibitor de mucegai;
proces sau rețetă necorespunzătoare.
Dacă operatorul adaugă drojdie fără diagnostic, poate crea un alt dezechilibru.
REGULA PRACTICĂ
Înainte să modifici drojdia, verifică temperatura aluatului și rețeta.
5.23. Sarea – mult mai mult decât gust
Sarea are mai multe funcții în pâine: contribuie la gust, reduce activitatea apei, temperează activitatea drojdiei, modifică reologia aluatului și poate influența formarea culorii cojii.
Pentru brutar, aceasta înseamnă că lipsa sării nu este doar o problemă de gust.
Dacă uităm sarea
Aluatul poate deveni:
mai lipicios;
mai puțin controlabil;
fermentația poate avansa mai repede;
produsul va avea gust evident necorespunzător.
Dacă punem prea multă sare
Fermentația poate încetini.
Comportamentul aluatului se modifică.
Produsul devine prea sărat.
⚠️ IMPORTANT
Sarea se dozează.
Nu se estimează.
O eroare de câteva kilograme într-un cazan mare nu este un detaliu.
5.24. Zahărul – hrană, culoare și mult mai mult
În produsele simple, făina și sistemul enzimatic pot furniza drojdiei o parte din zaharurile necesare. În alte produse se adaugă zahăr conform rețetei.
Zahărul poate:
contribui la gust;
participa la culoarea cojii;
furniza substrat fermentescibil;
modifica consistența;
contribui la retenția apei și prospețime.
Adaosul de zaharuri poate înmuia aluatul, poate necesita modificarea apei și, la concentrații mai ridicate, disponibilitatea apei pentru gluten și drojdie este modificată.
Zahăr și culoarea cojii
Culoarea pâinii nu vine numai din „temperatura cuptorului”. Reacțiile dintre zaharurile reducătoare și compușii amino – reacțiile Maillard – contribuie puternic la culoarea și aroma cojii.
Cantitatea de zaharuri disponibile depinde și de activitatea enzimatică și de amidonul deteriorat. De aceea, modificări ale făinii pot produce schimbări de culoare chiar dacă programul cuptorului a rămas identic.
🏭 CAZ PRACTIC
Pâinea începe să iasă mai închisă la culoare.
Prima reacție:
„Cuptorul coace prea tare.”
Dar temperatura și timpul sunt identice.
Înainte de a modifica programul trebuie verificate și:
lotul făinii → Falling Number → preparatul enzimatic → timpul de proces → temperatura aluatului.
5.25. Grăsimile – uleiul nu este același lucru cu o grăsime plastică
În pâine pot fi utilizate uleiuri, grăsimi plastice sau amestecuri special destinate panificației.
Pe lângă efectul asupra gustului și texturii, unele grăsimi pot contribui la stabilitatea bulelor de gaz, la structura mai fină a miezului și la senzația de moliciune.
Dar forma fizică a grăsimii contează.
Cristalele de grăsime solidă pot avea un efect asupra stabilizării bulelor pe care un ulei complet lichid nu îl reproduce identic. Forma cristalină, dimensiunea cristalelor și proporția de grăsime solidă influențează funcționalitatea în panificație.
REGULA PRACTICĂ
Două ingrediente cu 100% grăsime nu sunt automat echivalente tehnologic.
Înlocuirea unui shortening cu ulei sau invers trebuie evaluată tehnologic, nu numai calculată după cantitatea de grăsime.
5.26. Glutenul vital – întărim făina, dar modificăm și apa
Glutenul vital este obținut prin separarea glutenului din făină și uscarea sa în condiții care îi păstrează cât mai mult funcționalitatea. Poate fi utilizat pentru creșterea capacității aluatului de a reține gazele și pentru întărirea unor făinuri.
Dar există două consecințe practice importante.
1. Glutenul vital absoarbe multă apă
Dacă adăugăm gluten și nu adaptăm apa, aluatul poate deveni prea tare. Glutenul uscat absoarbe apă de aproximativ 2 – 2,5 ori greutatea sa, în funcție de calitățile sale native. Brutarul trebuie să știe că glutenul vital provenit de la diverși furnizori nu are aceiași calitate. Mai mult, pot exista diferențe de calitate chiar și între loturi diferite provenite de la același furnizor. Acesta este motivul pentru care brutarul trebuie să știe la ce să se aștepte atunci când primește un lot de gluten nou.
Un test simplu pentru evaluarea calitații este să se pună 100 de g de gluten vital într-un bol, să se toarne pestel 500 ml de apă și apoi să se amestece cu o lingură sau chiar cu mâna. Cu cât glutenul vital formează mai repede o masă unitară omogenă, spongioasă, uniformă, nelipcioasă care se separă repede din excesul de apă, cu atât calitatea glutenului vital respectiv este mai bună. Dacă după ce am extras bugata de gluten vital și am stors-o de excesul de apă, o cântărim, diferența dintre masa inițială și masa de gluten umed, este exact cantitatea de apă cu care ar trebui să completăm rețeta inițială atunci când adăugăm gluten vital.
Dacă glutenul vital nu formează în prezența apei, în condiții de omogenizare ușoară, o masă unitară și spongioasă, ci o pastă sau orice alt fel de textură, atunci glutenul vital respectiv trebuie returnat furnizorului și nu va fi folosit în procesul de fabricare al pâinii, deoarece, fie nu are nici o contribuție notabilă la reologia aluatului, fie chiar poate să o înrăutățească.
2. Glutenul trebuie dezvoltat
Simpla prezență a glutenului în rețetă nu garantează rezultatul. Energia și modul de frământare contează. Aceeași făină fortificată cu gluten poate avea performanțe diferite pe malaxoare care transferă energia în mod diferit.
⚠️ GREȘEALĂ FRECVENTĂ
„Făina e slabă. Mai punem gluten.” Poate funcționa. Dar înainte trebuie să știm dacă problema este într-adevăr lipsa de forță. Dacă problema reală este:
suprafrământarea;
temperatura excesivă;
supradospirea;
un agent reducător supradozat;
adăugarea glutenului nu tratează cauza rădăcină a problemei.
5.27. Amelioratorul – un pachet de funcții, nu „praful care face pâinea bună”
Amelioratorul poate conține mai multe componente cu funcții diferite. Scopul nu este să mascheze un proces prost sau o făină slabă. Scopul este să adapteze proprietățile aluatului și ale pâinii la materiile prime, produs și tehnologie. În literatura tehnică, amelioratorii pot conține combinații de oxidanți, enzime, emulsifianți și alte ingrediente funcționale.
Un operator trebuie să știe măcar direcția în care acționează principalele categorii.
5.28. Acidul ascorbic – întărirea rețelei
Acidul ascorbic este cunoscut ca vitamina C.
Din punct de vedere chimic lucrurile sunt mai complicate, dar în aluat efectul tehnologic urmărit este unul de oxidare și întărire a sistemului glutenic.
Rezultatul poate fi:
reținere mai bună a gazului;
oven spring mai bun;
volum mai mare;
structură mai fină a miezului.
Acidul ascorbic este transformat în timpul frământării, în prezența oxigenului, iar efectul său îmbunătățește reținerea gazului și structura miezului.
IMPORTANT
Efectul acidului ascorbic nu crește nelimitat cu doza. Este dependent inclusiv de cantitatea de aer/oxigen introdusă în timpul frământării. De aceea:acidul ascorbic nu se supradozează pentru că „mai tare e mai bine”.
5.29 . L-cisteina – face exact opusul în ceea ce privește rezistența
L-cisteina este utilizată ca agent reducător. Ea modifică legăturile din structura glutenului și reduce rezistența aluatului. Poate fi utilă atunci când aluatul este excesiv de rezistent și greu de modelat.
🍞 CE VEDE BRUTARUL
Aluatul devine mai ușor de întins și modelat.
⚠️ DAR DACĂ ESTE PREA MULTĂ
Aluatul poate deveni:
prea relaxat;
slab;
predispus la lățire;
incapabil să păstreze suficient gaz;
mai sensibil la dospire și manipulare.
De aceea agenții reducători se dozează în cantități foarte mici. Gramajul trebuie respectat exact. Nu sunt ingrediente care se pun „aproximativ”.
🏭 CAZ PRACTIC – „ALUATUL ESTE PREA TARE, MAI PUNEM CISTEINĂ”
Operatorul găsește un aluat foarte rezistent. Soluția propusă: „Creștem cisteina.” Înainte de această decizie trebuie verificate:
Apa a fost dozată corect?
Făina s-a schimbat?
Temperatura aluatului este prea mică?
Timpul de predospire este suficient?
Modelatorul lucrează prea agresiv?
Există într-adevăr o problemă de rezistență excesivă a glutenului?
Cisteina poate rezolva o problemă reală de reologie. Dar poate și ascunde o problemă de proces.
5.30. Enzimele din ameliorator
Preparatele enzimatice moderne pot îndeplini funcții diferite. Pentru brutar sunt suficiente câteva exemple.
α-amilaza
Acționează asupra amidonului.
Poate contribui la:
formarea zaharurilor fermentescibile;
culoarea cojii;
unele caracteristici ale miezului.
Supradozarea sau combinarea cu o făină deja foarte activă enzimatic poate conduce la aluat prea moale și probleme ale structurii.
Amilaze cu efect asupra prospețimii
Unele sisteme enzimatice sunt utilizate pentru menținerea moliciunii miezului în timpul depozitării.
Xilanaze și alte enzime
Pot modifica distribuția apei și comportamentul componentelor neamidonoase ale sistemului.
Pentru operator nu este necesară memorarea biochimiei.
Trebuie însă înțeleasă regula:
Enzimele lucrează. Uneori efectul lor devine vizibil mai târziu decât momentul dozării.
Dacă un preparat enzimatic este supradozat, nu ne putem baza pe ideea:
„Aluatul pare acum în regulă.”
5.31. Emulsifianții
Emulsifianții pot avea mai multe funcții în produsele de panificație.
În funcție de tip pot contribui la:
stabilizarea bulelor de gaz;
îmbunătățirea reținerii gazelor;
toleranța aluatului;
structura fină a miezului;
moliciunea miezului și încetinirea învechirii.
Cei mai utilizați emulgatori sunt DATEM, SSL, GMS și lecitinele, dar nu există un emulsifiant care să execute singur toate funcțiile, precizate mai sus, la fel de bine.
Pentru brutar
Nu trebuie memorate toate denumirile chimice. Trebuie înțeleasă funcția: un ameliorator pentru volum nu este neapărat același lucru cu unul destinat în principal prospețimii miezului.
5.32. Inhibitorii de mucegai pot influența și drojdia
Unele produse ambalate cu termen mai lung pot conține, conform rețetei autorizate, substanțe destinate limitării dezvoltării mucegaiurilor.
Dar drojdia este și ea un microorganism.
De aceea, un agent antimicrobian introdus într-un aluat fermentat poate influența și viteza de fermentare. Inhibitorii de mucegai pot reduce activitatea drojdiei și pot prelungi dospirea, dacă formula nu este echilibrată corespunzător.
REGULA PRACTICĂ
Nu mări doza unui conservant pentru că „ține pâinea mai mult”.
Dozarea se face numai conform rețetei aprobate.
Siguranța și legalitatea produsului nu se negociază la malaxor.
5.33. Materiile auxiliare funcționează împreună
Una dintre cele mai periculoase idei în panificație este să considerăm fiecare ingredient separat.
În realitate:
mai mult gluten → poate cere mai multă apă;
mai mult zahăr → modifică apa disponibilă și fermentația;
mai multă sare → modifică fermentația și reologia;
mai mult reducător → modifică rezistența;
mai mult oxidant → modifică reținerea gazelor;
mai multă α-amilază → modifică amidonul și consistența;
mai mult inhibitor antimicrobian → poate reduce activitatea drojdiei.
Panificația este un sistem de interacțiuni. Dacă se modifică un ingredient sau o etapă a procesului, efectul poate apărea în mai multe locuri ale produsului și procesului.
5.34. Cum deosebim o problemă de materie primă de una de proces
Nu există o metodă perfectă, dar există o întrebare foarte utilă: Ce s-a schimbat exact când a început problema?
Dacă defectul apare brusc, verifică mai întâi:
lotul făinii;
lotul drojdiei;
ingredientele și dozarea;
temperatura făinii și apei;
amelioratorul utilizat;
programul selectat;
orice reglaj al utilajului.
Dacă problema apare progresiv de-a lungul schimbului, este posibil să avem: temperatură în creștere, acumularea întârzierilor, modificări ale dospirii, încălzirea utilajelor sau alte cauze de proces.
FIȘĂ PRACTICĂ – „ALUATUL NU MAI ESTE CA IERI”
| Ce observ | Ce verific mai întâi |
|---|---|
| aluat mai tare | apă dozată, absorbția noului lot, temperatura aluatului |
| aluat mai moale | apă, făină, temperatură, activitate enzimatică, reducător |
| aluat foarte elastic, revine după modelare | P/P-L, hidratare, timp de relaxare, reducători |
| aluat se lățește | făină slabă, apă excesivă, temperatură mare, supradospire, reducător |
| dospire lentă | temperatură aluat, drojdie, sare, inhibitor antimicrobian |
| dospire prea rapidă | temperatură aluat, drojdie, sare omisă, timpi |
| miez lipicios | coacere, FN/enzime, apă, structură |
| coajă mult mai închisă | timp/temperatură cuptor, enzime, făină, zahăr, timpi de proces |
| volum mic | dezvoltarea glutenului, făină, dospire, drojdie, modelare, coacere |
| produse aplatizate | structură slabă, apă, temperatură, reducător, supradospire |
Tabelul de mai sus nu nu oferă diagnosticul pentru orice problemă. El indică unde începe investigația.
5.35. Cele patru întrebări înainte de a corecta rețeta
Când apare o abatere de materie primă, operatorul trebuie să își formeze un reflex.
1. CE S-A SCHIMBAT?
Lot? Furnizor? Temperatură? Dozare?
2. CE MĂSOR?
Apă, temperatură, gramaj, timp, parametru de laborator disponibil.
3. CE OBSERV?
Consistență, extensibilitate, lipiciozitate, dezvoltare, comportare la divizare și modelare.
4. CE MODIFIC?
Un parametru controlabil, justificat și în limitele instrucțiunii.
Nu cinci simultan.
5.36. Materia primă bună începe cu o recepție bună
Până acum am discutat despre făină, apă, drojdie, sare, enzime, amelioratori, grăsimi, semințe și celelalte ingrediente în principal din punctul de vedere al rolului lor tehnologic.
Dar înainte ca făina să ajungă în malaxor trebuie să răspundem la o întrebare mai simplă:
Este aceasta materia primă pe care am comandat-o și este ea în starea în care poate fi utilizată?
Aici începe recepția. Recepția nu este numai o operație administrativă în care se semnează un aviz.
Este prima verificare prin care fabrica decide dacă un lot poate intra în propriul său sistem de producție.
Într-o fabrică modernă, fluxul ar trebui gândit astfel:
COMANDĂ → TRANSPORT → RECEPȚIE → VERIFICARE → DECIZIE DE ACCEPTARE → IDENTIFICARE LOT → DEPOZITARE → ELIBERARE PENTRU FABRICAȚIE
Dacă una dintre aceste etape este greșită, problema poate deveni vizibilă mult mai târziu. O făină introdusă în silozul greșit poate afecta multe șarje. Un ameliorator cu cod asemănător, dar destinat altui produs, poate fi dozată perfect de operator și totuși să conducă la o rețetă greșită. O drojdie care a stat la temperatură necorespunzătoare poate avea ambalajul intact și termenul de valabilitate corect, dar să se comporte diferit în proces.
De aceea:
Recepția nu verifică doar dacă marfa a sosit. Verifică dacă fabrica poate avea încredere în ceea ce a sosit.
5.37. Cele două componente ale recepției
Recepția are două componente care trebuie diferențiate:
RECEPȚIA CANTITATIVĂ
Răspunde la întrebarea: „Am primit cât trebuia să primesc?”
Se compară: cantitatea comandată → cantitatea din documente → cantitatea recepționată efectiv.
În funcție de produs, cantitatea poate fi stabilită prin:
cântărire;
numărare;
citirea unui sistem de măsurare valid;
diferența dintre masa brută și tara mijlocului de transport.
Pentru transporturile vrac, cantitatea recepionata se determină cu relația: Cantitate netă = Cantitate brută − Tară.
În practică, instrumentul utilizat pentru recepție trebuie să fie verificat potrivit procedurii unității. Un cântar care indică greșit produce simultan o problemă de stoc, cost și trasabilitate.
RECEPȚIA CALITATIVĂ
Răspunde la altă întrebare: „Ceea ce am primit este într-adevăr materialul pe care îl putem utiliza?”
Cantitatea poate fi perfectă și produsul totuși neacceptabil.
De exemplu:
20.000 kg făină au sosit conform avizului.
Dar: lotul este altul decât cel declarat; sacul este umed; există miros străin; cisterna nu corespunde condițiilor stabilite; buletinul de analiză indică valori în afara specificației; sau produsul prezintă semne de infestare.
Din punct de vedere cantitativ livrarea poate fi corectă. Din punct de vedere calitativ, nu.
5.38. Recepția începe înainte de deschiderea ambalajului
Prima verificare nu se face în laborator.
Se face asupra: mijlocului de transport + documentelor + ambalajului + identificării produsului.
La recepție trebuie să putem răspunde fără ambiguitate:
| Întrebare | Ce verificăm |
|---|---|
| Ce produs este? | denumire, cod, tip |
| Cine îl livrează? | furnizorul aprobat |
| Ce lot este? | lot furnizor |
| Cât s-a livrat? | documente + verificarea cantității |
| Când expiră? | termenul înscris și criteriul intern de acceptare |
| Cum trebuia transportat? | condițiile din specificație |
| Ambalajul este intact? | saci, recipiente, sigilii |
| Lotul este acceptat pentru utilizare? | statusul stabilit de sistemul calității |
Documentele pot include, după caz: aviz/factură → document de identificare → certificat de calitate sau buletin de analiză → alte documente cerute prin specificația sau contractul materialului.
Nu orice ingredient necesită exact același set de documente.
Cerința este stabilită pentru fiecare categorie de materie primă.
5.39. Recepția făinii vrac – un moment critic pentru prevenirea greșelilor
Într-o fabrică în care făina este livrată cu cisterna și descărcată pneumatic în silozuri, una dintre cele mai importante verificări se face înainte de conectarea furtunului.
Operatorul sau persoana desemnată trebuie să știe:
Ce făină a venit?
Ce lot?
Ce cantitate?
În ce siloz trebuie descărcată?
Este traseul corect?
O eroare făcută aici poate fi mult mai gravă decât o eroare la un singur cazan. Dacă într-un siloz care conține făină pentru pâine albă este descărcat din greșeală alt tip de făină, problema nu mai afectează o șarjă. Poate afecta tone de materie primă.
5.39.1. Ce verificăm la făină
Recepția poate include, în funcție de planul de control al fabricii:
Identitatea - Tipul făinii trebuie să corespundă comenzii și silozului în care urmează să fie descărcată.
Aspectul - Făina trebuie să aibă aspectul caracteristic tipului respectiv. Se urmăresc: culoarea; uniformitatea; eventualele aglomerări; impurități vizibile; urme de infestare.
Mirosul - Făina nu trebuie să prezinte mirosuri străine sau de alterare.
Starea ambalajului, la făina în saci. Sacii trebuie să fie: integri; curați; uscați; corect identificați. Un sac umed la exterior nu este doar o problemă estetică. Poate indica faptul că materia primă a fost expusă unor condiții care trebuie investigate.
Parametrii de laborator - În funcție de specificație și planul de control pot fi urmărite: umiditatea; cenușa; proteina; glutenul umed; indicele glutenic; Falling Number; alveograma; aciditatea; alți parametri stabiliți pentru făina respectivă.
Nu este obligatoriu ca toate analizele să fie executate la fiecare autocisternă de către operator.
Operatorul trebuie însă să înțeleagă: lotul de făină nu este identificat doar prin numele „făină 650”; este identificat și prin caracteristicile sale tehnologice.
5.40. Proba de făină trebuie să reprezinte lotul
Analiza este utilă numai dacă proba este reprezentativă. O probă luată întâmplător dintr-un singur punct poate să nu descrie corect întregul lot. Prelevarea se realizează conform planului și metodei stabilite de unitate, folosind: recipiente curate; ustensile corespunzătoare; identificarea exactă a probei.
Eticheta probei ar trebui să permită legătura cu: materia primă → furnizor → lot → data recepției → transportul respectiv.
Dacă proba este etichetată doar:„Făină 650” informația este insuficientă. Mai târziu nu mai știm care făină 650 a fost analizată.
5.41. Recepția drojdiei
Drojdia necesită o atenție diferită de cea acordată făinii deoarece este un produs biologic activ, iar comportamentul ei este puternic influențat de condițiile de păstrare.
La recepție verificăm, după caz: produsul și tipul → lotul → termenul → integritatea ambalajului → condiția transportului → temperatura, atunci când specificația o cere → aspectul produsului.
În capitolul anterior am arătat că activitatea drojdiei influențează direct fermentarea. De aceea, dacă un lot nou produce o modificare neașteptată a timpului de dospire, trebuie să putem identifica lotul utilizat.
5.42. Recepția ingredientelor ambalate
Pentru sare, zahăr, amelioratori, gluten vital, preparate enzimatice, lapte praf, semințe și alte ingrediente ambalate se verifică mai întâi: identitatea + lotul + termenul + ambalajul + eticheta + condițiile de transport și păstrare.
Aici apare o greșeală foarte periculoasă: „Ambalajul seamănă cu cel pe care îl folosim de obicei.” Nu este suficient. Două produse ale aceluiași furnizor pot avea:
ambalaje asemănătoare;
coduri apropiate;
funcții tehnologice foarte diferite;
doze de utilizare complet diferite.
De aceea operatorul nu identifică ingredientul după culoarea sacului. Îl identifică după denumire și cod.
5.42.1. Semințele
În cazul semințelor urmărim suplimentar, conform specificației:
aspectul;
mirosul;
prezența impurităților;
semnele de infestare;
integritatea ambalajului.
Semințele bogate în grăsimi pot dezvolta în timp mirosuri și gusturi de rânced. De aceea, un ambalaj nedeteriorat nu reprezintă singur dovada calității.
5.42.2. Uleiurile și grăsimile
Se urmăresc:
produsul corect;
lotul;
termenul;
integritatea recipientului;
absența scurgerilor;
aspectul și mirosul, atunci când verificarea senzorială face parte din plan;
condițiile de temperatură prevăzute de furnizor.
Un recipient deteriorat nu se introduce direct în secție doar pentru că „uleiul din interior pare bun”. Trebuie evaluat conform procedurii.
5.43. Recepția nu înseamnă automat „acceptat pentru producție ”
Este util ca brutarul să înțeleagă diferența dintre: material sosit și material eliberat pentru utilizare. În funcție de sistemul fabricii, materialul poate avea un status: ÎN AȘTEPTARE / CARANTINĂ→ se așteaptă verificarea sau rezultatul analizelor.
ACCEPTAT / ELIBERAT → poate intra în fabricație.
RESPINS / NECONFORM→ nu trebuie utilizat.
Standardele moderne de siguranță a alimentului prevad separarea materialelor neconforme într-o zonă de carantină care să prevină utilizarea lor neintenționată.
REGULA PRACTICĂ
Produs prezent în depozit nu înseamnă automat produs disponibil pentru dozare. Înainte de utilizare verificăm și statusul.
5.44. Ce înregistrăm la recepție
Un sistem bun de recepție trebuie să permită să aflăm ulterior:
ce material a intrat;
de la ce furnizor;
ce lot;
când;
în ce cantitate;
în ce condiții;
ce verificări s-au efectuat;
care a fost rezultatul;
unde a fost depozitat;
dacă a fost acceptat sau respins.
Aceste informații construiesc începutul trasabilității. Dacă după două săptămâni apare o problemă la un produs finit și suspectăm făina, trebuie să putem merge înapoi: Pâine → șarjă → siloz → lot făină → recepție → furnizor.
Fără identificarea lotului, analiza cauzei devine presupunere.
5.45. Recepția produselor finite de panificație
Într-o fabrică de pâine, aceasta este adesea o recepție internă, la predarea produsului din fabricație către depozit, expediție sau o altă zonă a unității. Aici trebuie diferențiate din nou cele două componente.
Cantitativ
Se verifică: număr de bucăți / navete / baxuri / paleți → cantitate documentată → cantitate efectiv predată.
Calitativ
Se verifică, după sistemul fabricii:
sortimentul;
gramajul;
aspectul;
integritatea produsului;
ambalajul;
eticheta;
lotul;
termenul;
statusul de eliberare.
O cantitate corectă de produse neconforme nu reprezintă o recepție corectă.
Detliile privind pregătirea pâinii pentru depozitare și livrare vor fi dezvoltate în Modulul VIII. Aici trebuie reținut principiul: predarea produsului finit trebuie să păstreze ca informație documentată atât cantitatea, cât și identitatea și conformitatea lotului.
5.46 . Depozitarea – calitatea trebuie păstrată, nu doar creată
După recepție, fabrica are o nouă responsabilitate. Materialul a venit bun. Trebuie să rămână bun până în momentul utilizării.
Scopul depozitării este să prevină: deteriorarea → contaminarea → amestecarea loturilor → pierderea identificării → utilizarea după termen → folosirea materialului greșit.
Depozitarea materiilor prime se face în spații dedicate, în condițiile specificate produsului, cu monitorizarea temperaturii acolo unde este necesar și cu identificarea loturilor.
Depozitarea nu înseamnă: „Punem sacii unde există loc.” Înseamnă: fiecare material în locul potrivit, în condiția potrivită, cu identitatea păstrată.
5.47. Depozitarea făinii
Făina poate fi păstrată: vrac, în silozuri sau ambalată, în saci.
În ambele situații trebuie protejată împotriva:
umezelii;
contaminării;
dăunătorilor;
amestecării necontrolate;
corpurilor străine;
pierderii trasabilității.
În cazul silozurilor, identificarea este esențială. Operatorul trebuie să știe ce produs se află în fiecare celulă.
Un siloz nu este identificat doar prin: „Siloz 4.” Trebuie cunoscut: Siloz 4 → tip făină → lot/loturi → status.
Atunci când tehnologia permite amestecarea controlată a loturilor, aceasta se face conform instrucțiunii tehnologice și deciziei persoanelor responsabile.
Nu se amestecă două făinuri doar pentru că: „Una pare prea tare și cealaltă prea moale.” Amestecarea trebuie să aibă o bază tehnologică și să rămână trasabilă.
5.48. Temperatura făinii se schimbă în depozit
Făina nu este izolată de mediul fabricii. În timp, temperatura ei tinde să urmărească temperatura spațiului în care este păstrată. Acesta este motivul pentru care aceeași rețetă poate necesita altă temperatură a apei vara și iarna.
5.49. Depozitarea ingredientelor uscate
Sarea, zahărul, premixurile, amelioratorii, glutenul, laptele praf și alte ingrediente uscate trebuie păstrate în spații:
curate;
uscate;
protejate de dăunători;
organizate astfel încât ambalajele să poată fi inspectate;
cu loturile identificabile.
Păstrarea materialelor ambalate se face pe e sisteme care permit igienizarea și verificarea, nu direct pe pardoseală. Depozitarea trebuie să permită inspecția, curățarea și identificarea produsului.
5.50. Ingredientele care necesită temperatură controlată
Unele ingrediente trebuie păstrate la temperaturi definite prin specificație sau de producător. Exemplul cel mai relevant pentru brutărie este drojdia comprimată. Pentru astfel de materiale, operatorul trebuie să înțeleagă că lanțul temperaturii nu se termină la ușa depozitului.
Trebuie urmărite: recepția → depozitarea → scoaterea pentru producție → timpul petrecut în secție → utilizarea.
Dacă scoatem de dimineață drojdia pentru întreg schimbul și o lăsăm într-o secție foarte caldă, faptul că a fost depozitată corect peste noapte nu mai este suficient.
5.51. FIFO și FEFO
În depozit trebuie să existe o regulă pentru alegerea lotului care intră în producție. Două concepte sunt utile:
FIFO First In – First Out. Primul lot intrat este primul utilizat.
FEFO First Expired – First Out. Lotul care ajunge primul la termen este utilizat primul.
Pentru ingrediente cu termene diferite, FEFO este în general mai relevant.
5.52. Alergenii trebuie păstrați sub control încă din depozit
Un ingredient alergen nu devine relevant doar când este pus în malaxor.Riscul începe la recepție și depozitare. Materialele trebuie identificate și gestionate astfel încât să se prevină:
confundarea ingredientelor;
vărsarea accidentală;
contaminarea altor materii;
utilizarea recipientelor greșite;
pierderea etichetei.
Standardele moderne de siguranta alimentului și bunele practici de lucru prevăd delimitarea și marcarea materialelor alergene și folosirea unor recipiente identificate pentru dozarea lor.
5.53. Transportul intern al materiilor prime
După depozitare, materia primă trebuie să ajungă la locul de utilizare. Transportul intern poate fi:
pneumatic, pentru făină;
prin pompe, pentru lichide;
prin transportoare;
cu recipiente;
cu transpalete;
cu alte mijloace prevăzute de flux.
În această etapă trebuie protejate simultan: identitatea + cantitatea + igiena + integritatea materialului.
O materie primă corect recepționată poate deveni neconformă dacă este transportată într-un recipient murdar sau neidentificat.
5.53.1. Recipientele de transfer
Un recipient în care am pus un ingredient trebuie să permită să știm ce conține. Situația: „Știu eu ce este în găleata aceasta” nu este un sistem de control.
Mai ales în secțiile în care se folosesc:
sare;
zahăr;
amelioratori;
conservanți;
premixuri;
pulberile pot avea aspect asemănător.
De aceea recipientele trebuie utilizate și identificate conform procedurii fabricii.
5.54. Transportul și depozitarea produsului finit
Această temă va fi dezvoltată în Modulul VIII, dar în cadrul Modulului V trebuie înțeles principiul comun: aceeași logică aplicată ingredientelor se aplică și pâinii: protejăm produsul, păstrăm identitatea și evităm contaminarea și deteriorarea.
La transportul intern și depozitarea produsului finit urmărim:
navete sau sisteme curate și adecvate;
protecția produsului;
evitarea deformării;
separarea loturilor;
identificarea;
condițiile de păstrare;
rotația stocului.
5.55. Dozarea – momentul în care rețeta devine realitate
Putem avea cea mai bună făină. Cea mai bună drojdie. Cel mai bun ameliorator. Dar dacă dozăm greșit, formula fabricată nu mai este formula proiectată. În această etapă există o diferență fundamentală între: formula scrisă și formula efectiv introdusă în malaxor.
Operatorul trebuie să se asigure că cele două coincid.
Înaintea dozării trebuie confirmate patru lucruri:
INGREDIENTUL CORECT → LOTUL ELIBERAT → CANTITATEA CORECTĂ → ȘARJA CORECTĂ
5.56. Dozarea nu se face „din ochi”
Ingredientele trebuie dozate prin metoda stabilită:
cântărire;
dozare automată gravimetrică;
dozare volumetrică validată;
alte sisteme controlate.
Cu cât doza unui ingredient este mai mică, cu atât o eroare aparent mică poate deveni procentual foarte mare.
5.57. Microingredientele necesită un control suplimentar
Amelioratorii, enzimele, reducătorii, oxidanții, conservanții și alte ingrediente utilizate în cantități mici au efecte tehnologice disproporționat de mari față de masa lor. Prin urmare: ingredient mic nu înseamnă ingredient neimportant.
Înainte de dozare se verifică:
denumirea;
codul;
rețeta;
unitatea de măsură;
cantitatea;
lotul;
instrumentul de cântărire.
Una dintre cele mai periculoase erori este confuzia dintre unități: g ↔︎ kg sau 0,5 kg ↔︎ 5 kg.
Operatorul trebuie să citească valoarea împreună cu unitatea.
5.58. Pregătirea preliminară – de ce nu introducem întotdeauna ingredientul exact cum a venit din depozit
Unele materii prime pot fi utilizate direct. Altele trebuie pregătite înainte de dozare sau înainte de introducerea în aluat.
Scopurile pregătirii preliminare pot fi: îndepărtarea impurităților → omogenizarea → aducerea la temperatura necesară → dizolvarea → suspendarea → condiționarea pentru distribuție uniformă.
Nu pregătim ingredientul printr-o metodă tradițională doar pentru că „așa scrie în carte”. Respectăm forma comercială actuală și instrucțiunea furnizorului.
De exemplu, diferite tipuri de drojdie uscată nu au neapărat aceeași metodă de utilizare.
5.59. Pregătirea făinii
Cernerea. Cernerea are rolul de:
desfacere a unor aglomerări;
reținere a unor corpuri străine de dimensiuni mai mari decât ochiurile sitei;
contribuție la protecția echipamentelor și produsului.
Sita este o barieră, nu un aparat care „transformă făina necorespunzătoare în făină bună”. Dacă se găsește în sită un corp străin neobișnuit, nu este suficient să îl aruncăm. Trebuie investigată sursa.
Separarea particulelor metalice. În instalațiile de transport și pregătire pot exista magneți sau alte sisteme de separare/detecție.
Acestea trebuie inspectate și curățate conform procedurii.O cantitate neobișnuită de particule metalice reținute este o informație despre proces. Nu este doar „mizerie de curățat”.
Temperatura făinii. Pregătirea făinii înseamnă și să îi cunoaștem temperatura. În loc să încercăm să „reparăm” aluatul după frământare, este mai bine să știm înainte: T făină + T apă + energia malaxorului → T finală aluat. Această legătură va fi aprofundată în modulul de preparare a aluatului.
Amestecarea loturilor de făină. Sursele tradiționale descriu amestecarea făinurilor cu proprietăți diferite pentru obținerea unei calități tehnologice mai constante.Într-o fabrică modernă, această operație trebuie făcută numai dacă există: decizie tehnologică + proporție stabilită + sistem de identificare și trasabilitate.Operatorul nu face amestecuri după aprecierea proprie.
5.60. Pregătirea apei
Apa trebuie adusă la:cantitatea și temperatura necesare procesului.
În sistemele automate, apa rece și apa caldă pot fi amestecate până la setpoint-ul stabilit; în alte instalații poate exista un sistem de răcire a apei. Suportul anterior tratează tocmai reglarea temperaturii apei pentru obținerea temperaturii dorite a aluatului.
Dar operatorul verifică două informații diferite:
SETPOINT apă
și
TEMPERATURĂ REALĂ apă.
Dacă dozatorul este setat la 12°C, dar apa măsurată are 17°C, nu lucrăm cu apă la 12°C doar pentru că aceasta este valoarea introdusă pe ecran.
5.61. Pregătirea drojdiei
Metoda depinde de forma comercială. Drojdia poate fi:
comprimată;
lichidă;
uscată;
alte forme destinate procesării industriale.
Drojdia comprimată poate fi introdusă direct sau poate fi transformată într-o suspensie atunci când tehnologia fabricii utilizează această metodă. Scopul suspensiei este distribuirea uniformă.
Sursele mai vechi oferă anumite rapoarte drojdie-apă și temperaturi pentru prepararea suspensiilor. Pentru suportul nostru nu aș transforma aceste valori într-o regulă generală, deoarece produsele comerciale și instrucțiunile furnizorilor diferă.
REGULA MODERNĂ
Forma de pregătire a drojdiei se stabilește după tipul produsului, recomandarea furnizorului și tehnologia validată a fabricii.
Nu încălzim drojdia „ca să pornească mai repede” dacă procesul nu prevede acest lucru.
5.62. Pregătirea sării
Sarea fină poate fi dozată direct atunci când tehnologia și instalația sunt concepute pentru aceasta.În alte tehnologii se poate utiliza soluție de sare.
Manualele tradiționale descriu dizolvarea și filtrarea sării atunci când granulația sau sistemul tehnologic o cer.
Indiferent de metodă, obiectivul este: doză corectă + distribuție uniformă + concentrație cunoscută, dacă utilizăm soluție.
Dacă folosim o saramură, concentrația acesteia trebuie cunoscută. Altfel, „10 kg soluție de sare” nu ne spune câtă sare am introdus efectiv.
5.63. Pregătirea zahărului și ingredientelor solubile
În funcție de produs și instalație, zahărul poate fi utilizat:
direct;
dizolvat;
sub forma unui ingredient lichid pregătit separat.
Nu dizolvăm zahărul automat doar pentru că aceasta este o metodă posibilă. Întrebarea este: Care metodă asigură dozarea și distribuirea cerute în procesul nostru?
La orice soluție pregătită intern trebuie să știm:
ce ingredient conține;
ce concentrație;
când a fost preparată;
pentru ce produs;
cât timp poate fi utilizată potrivit procedurii.
Un recipient cu lichid albicios sau transparent, fără identificare, nu se utilizează.
5.64. Pregătirea uleiurilor și grăsimilor
Uleiurile sunt în general ușor de dozat în stare lichidă. Grăsimile solide sau plastice pot necesita aducerea într-o stare fizică potrivită utilizării. Dar temperatura trebuie controlată. Încălzirea excesivă poate schimba proprietățile unei grăsimi. În cazul panificației, scopul nu este: „să o facem cât mai lichidă”. Scopul este: să o aducem în starea prevăzută pentru incorporare și distribuire uniformă.
5.65. Pregătirea semințelor
În funcție de produs, semințele pot fi utilizate:
ca atare;
mărunțite;
hidratate;
tratate în alt mod prevăzut de rețetă.
Dar aceste operații schimbă comportamentul ingredientului. De exemplu, hidratarea semințelor: consumă apă → modifică apa disponibilă în aluat → poate influența consistența și conservabilitatea.
Prin urmare, nu introducem o operație de înmuiere „pentru că semințele sunt prea tari” fără ca formula să prevadă acest lucru.
5.66. Pregătirea lotului înainte de pornirea malaxorului
O practică foarte bună este pregătirea controlată a ingredientelor necesare unui cazan sau unei serii.
Înainte de pornire verificăm:
1. PRODUSUL
Ce fabricăm?
2. REȚETA
Este versiunea corectă?
3. INGREDIENTELE
Sunt cele prevăzute?
4. LOTURILE
Sunt identificate și eliberate?
5. CANTITĂȚILE
Sunt corect dozate?
6. UNITĂȚILE
kg? g? litri?
7. RECIPIENTELE
Sunt curate și identificate?
8. RESTURILE DE LA PRODUSUL ANTERIOR
Au fost eliminate conform procedurii?
Această ultimă întrebare este foarte importantă la schimbarea sortimentului și mai ales atunci când profilul de alergeni diferă.
5.67. „Line clearance” – linia trebuie să fie pregătită și informațional
În producție se vorbește deseori despre curățarea utilajului înainte de schimbarea produsului. Dar trebuie făcută și o eliberare informațională a liniei. Adică să nu rămână:
etichete de la produsul anterior;
saci sau recipiente cu ingrediente vechi;
premixuri deschise;
fișe de rețetă greșite;
coduri de lot greșite;
setări ale produsului anterior.
Un utilaj poate fi perfect curat și totuși să producă un produs greșit dacă rețeta selectată este cea veche.
5.68. Cele cinci verificări înainte ca ingredientul să intre în aluat
ÎNAINTE DE DOZARE ÎNTREB:
1. ESTE INGREDIENTUL CORECT?
2. ESTE LOTUL ELIBERAT?
3. ESTE CANTITATEA CORECTĂ?
4. ESTE UNITATEA DE MĂSURĂ CORECTĂ?
5. ESTE PENTRU PRODUSUL PE CARE ÎL FABRIC ACUM?
Dacă la una dintre întrebări răspunsul nu este sigur: nu ghicesc.
Verific.
APLICAȚII PRACTICE – MODULUL 2
Aplicația 1. Două făinuri, aceeași hidratare
Se pregătesc două aluaturi mici cu aceeași rețetă și același procent de apă, folosind două loturi diferite de făină.
Cursanții urmăresc:
timpul până la formarea aluatului;
consistența;
lipiciozitatea;
rezistența la întindere;
extensibilitatea;
temperatura finală.
Apoi se discută de ce „aceeași rețetă” nu a produs neapărat „același aluat”.
Aplicația 2. Spălarea glutenului
Se prepară un aluat simplu din făină și apă. După un repaus scurt se spală treptat amidonul.
Rămâne masa de gluten.
Cursanții o întind și îi observă:
elasticitatea – extensibilitatea – rezistența – capacitatea de a forma o peliculă.
Exercițiul trebuie repetat cu două făinuri diferite.
Nu urmărim obținerea unui rezultat de laborator oficial.
Urmărim să transformăm cuvântul „gluten” într-un lucru pe care operatorul îl poate vedea și simți.
Aplicația 3. Citește buletinul de făină
Cursanții primesc două buletine fictive:
Făina A
Proteină: 11,9%
Gluten umed: 27,4%
W: 103
Făina B
Proteină: 11,9%
Gluten umed: 27,4%
W: 257
Întrebarea:
Sunt cele două făinuri echivalente?
Nu.
Urmează discuția despre cantitatea și calitatea proteinelor.
Aplicația 4. Citește alveograma
Se prezintă trei situații:
P mare / L mic
P mic / L mare
P și L echilibrate
Fiecare cursant trebuie să descrie cum s-ar aștepta să se comporte aluatul la modelare.
Aplicația 5. Falling Number
Formatorul scrie:
Făina X: FN 190
Făina Y: FN 290
Făina Z: FN 390
Nu se cere alegerea automată a „celei mai bune făini”.
Cursantului i se cere:
Care are cea mai mare activitate α-amilazică?
Care are cea mai mică?
Ce alte informații ne trebuie înainte să spunem care este potrivită pentru produs?
Răspunsul la întrebarea 3 este partea cea mai importantă.
Aplicația 6. Apa și temperatura aluatului
Se simulează situația:
Făina dimineața: 22°C.
Făina după-amiaza: 29°C.
Apa rămâne la aceeași temperatură.
Se discută:
În ce direcție se va deplasa temperatura aluatului?
Ce parametru corectăm?
De ce nu reducem pur și simplu hidratarea?
Aplicația 7. Pâine fără sare
Dacă programul de instruire și condițiile fabricii permit, se pregătesc două probe mici:
rețeta normală
și
aceeași rețetă fără sare.
Cursanții compară:
consistența aluatului, lipiciozitatea, viteza fermentației și gustul produsului finit.
Este una dintre cele mai simple demonstrații ale faptului că un ingredient aparent „doar pentru gust” are efect tehnologic.
EXERCIȚIU DE DIAGNOSTIC
Situația
La ora 06:00 pâinea este corespunzătoare.
La ora 08:30 începe să se lățească în dospitor.
La 09:00 operatorul spune:
„Trebuie mai multă făină în aluat.”
Formatorul oferă apoi informațiile:
la 08:00 s-a schimbat silozul;
apa a rămas aceeași;
făina din noul siloz are alt lot;
temperatura aluatului a crescut cu 2°C;
W al noii făini este mai mic.
Întrebarea
Care dintre cauze trebuie investigată?
Răspuns:
toate informațiile au relevanță și trebuie separate metodic.
Mai întâi confirmăm dozarea și identificarea făinii.
Apoi comparăm proprietățile loturilor.
Verificăm temperatura și consistența aluatului.
Abia apoi stabilim corecția.
Nu „aruncăm făină” în malaxor după aprecierea vizuală a unui singur aluat.
VERIFICAREA CUNOȘTINȚELOR – MODULUL 2
1. De ce două loturi de făină de același tip pot necesita cantități diferite de apă?
2. Care este diferența dintre cantitatea de proteină și calitatea glutenului?
3. Ce rol general au gluteninele și gliadinele?
4. Ce reprezintă W?
5. Ce ne indică P? Dar L?
6. Este o făină cu W mai mare automat mai bună pentru orice produs? Explicați.
7. Ce înseamnă Falling Number mic?
8. De ce amidonul deteriorat influențează absorbția apei?
9. Ce probleme poate produce activitatea α-amilazică excesivă?
10. Ce se întâmplă când punem prea puțină apă într-un aluat?
11. De ce nu trebuie redusă hidratarea doar pentru că aluatul este prea cald?
12. Care este principalul ingredient folosit practic pentru reglarea temperaturii finale a aluatului?
13. De ce un aluat cu volum mic nu înseamnă automat că trebuie mărită drojdia?
14. Ce efecte tehnologice are sarea?
15. Care este diferența generală dintre acidul ascorbic și L-cisteină în ceea ce privește reologia aluatului?
16. De ce adăugarea glutenului vital poate necesita modificarea apei?
17. De ce nu trebuie supradozate preparatele enzimatice?
18. Ce verificăm prima dată dacă aluatul se schimbă exact după începerea utilizării unui nou lot de făină?