
Aceasta este versiunea web a suportului de curs. Navigația și legăturile către instrumentele site-ului sunt adăugate separat; conținutul didactic provine din documentul sursă.
6.1. Aluatul este un sistem în continuă schimbare
Din momentul în care apa intră în contact cu făina începe o succesiune de transformări care nu se mai opresc până la coacere.
Proteinele se hidratează.
Se formează rețeaua de gluten.
Amidonul absoarbe apă.
Enzimele devin active.
Aerul este încorporat în masa de aluat.
Drojdia începe să metabolizeze zaharurile.
Se formează dioxid de carbon, alcool și alți compuși.
Aluatul se încălzește prin frământare.
În timpul fermentării își schimbă rezistența și extensibilitatea.
La divizare și modelare suferă noi deformări mecanice.
În dospire gazul mărește bulele formate anterior.
Prin urmare, nu lucrăm cu o materie inertă. Aluatul care intră în malaxor nu mai este același aluat cinci minute mai târziu, iar aluatul care intră în predospitor nu se va comporta identic douăzeci de minute mai târziu.
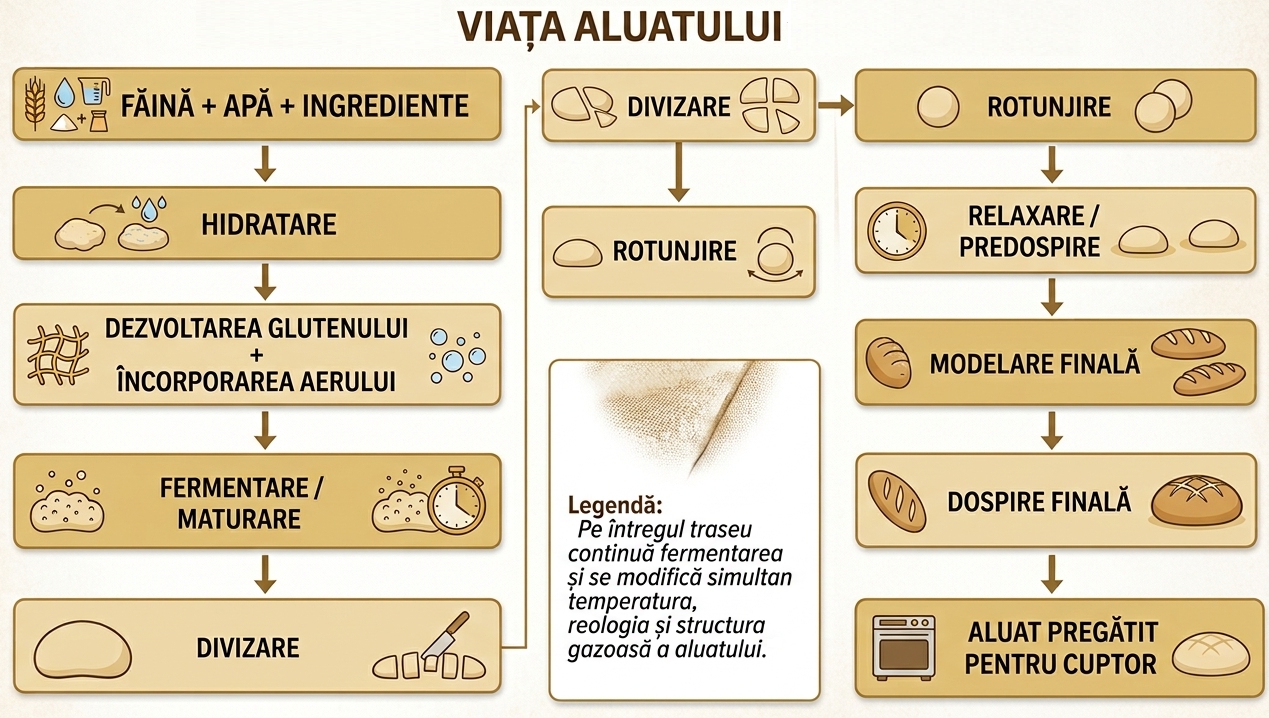
Fig. 6.1. Principalele operațiuni tehnologice de prelucrare ale aluatului pe un flux de panificație
PARTEA I
PREPARAREA ALUATULUI
6.2. Ce urmărim când preparăm un aluat
Prepararea aluatului nu înseamnă simpla amestecare a unor ingrediente până când făina nu se mai vede. Un aluat corespunzător trebuie să îndeplinească simultan mai multe condiții.
Ingredientele trebuie distribuite uniform.
Proteinele făinii trebuie hidratate.
Rețeaua de gluten trebuie dezvoltată până la nivelul cerut de proces.
Trebuie încorporată o populație adecvată de bule fine de aer.
Aluatul trebuie să aibă consistența necesară pentru utilajele din aval.
Și trebuie să iasă din malaxor la temperatura țintă.
Literatura modernă descrie trei funcții importante ale frământării: transformarea ingredientelor într-o masă omogenă, hidratarea și organizarea proteinelor glutenice într-o structură viscoelastică aptă să rețină gazul și încorporarea aerului care furnizează nucleele viitoarelor celule din miez.
Acesta este un punct foarte important: drojdia produce gaz, dar nu construiește de la zero toate alveolele pâinii. O mare parte dintre bulele care vor forma ulterior porozitatea sunt inițiate în timpul amestecării și frământării. Populația de bule creată în malaxor poate constitui baza structurii celulare a miezului, în special în procesele fără fermentare îndelungată în masă.
6.3. Cum se formează rețeaua de gluten
Glutenul nu există în făina uscată ca o plasă gata construită. Făina conține proteine, în special gliadine și glutenine. După adăugarea apei, acestea se hidratează. Energia mecanică introdusă prin frământare le întinde, le orientează și permite formarea unei structuri continue.
Sunt obligatorii două condiții esențiale pentru formarea glutenului: apa și energia mecanică. La început, făina și apa formează o masă neuniformă. Pe măsură ce frământarea continuă, rezistența aluatului crește. Masa devine mai coerentă, mai netedă și capabilă să se întindă.
La un moment dat se atinge un optim. Dacă frământarea continuă excesiv, structura poate începe să se degradeze.
6.4. Cele două faze practice ale malaxării
Într-un malaxor spiral cu două viteze este util să explicăm procesul în două etape.
Viteza I – amestecare și hidratare
În această fază se urmărește în primul rând distribuirea ingredientelor și contactul dintre făină și apă. La început putem vedea:
făină liberă → aglomerări umede → masă neregulată → aluat coerent.
O parte importantă a apei începe să fie legată de proteine, amidon și ceilalți constituenți.
Viteza II – dezvoltarea structurii
Creșterea vitezei crește rata de transfer a energiei. Aluatul este întins, comprimat, torsionat și pliat repetat. Rețeaua glutenică devine din ce în ce mai organizată. Suprafața devine mai netedă. Aluatul începe să se desprindă mai bine de cuvă. Extensibilitatea și elasticitatea se modifică.
Cărțile românești mai vechi descriu frământarea prin trecerea de la aglomerările umede de făină la o masă omogenă și apoi la formarea glutenului, aluatul devenind treptat plastic și mai puțin lipicios.
6.5. Timpul nu este același lucru cu dezvoltarea
Această lecție trebuie repetată până devine reflex. O fișă tehnologică poate spune: 3 minute viteza I + 5 minute viteza II. Aceasta este o instrucțiune de proces validată pentru anumite condiții. Nu este o lege a naturii. Dacă schimbăm: făina, apa, încărcarea cuvei, temperatura, amelioratorul, viteza malaxorului sau chiar tipul malaxorului, rezultatul celor opt minute poate fi diferit.
Un malaxor spiral poate necesita în mod tipic mai mult timp pentru dezvoltare decât un mixer de mare intensitate, iar timpul real depinde de făină, formulă și ameliorator. Mai mult, nu numai energia totală contează, ci și viteza cu care aceasta este introdusă în aluat.
Prin urmare:
Nu întrebăm doar „câte minute?”. Întrebăm „la ce stare trebuie să ajungă aluatul în aceste minute?”.
6.6. Energia de frământare – ingredientul care nu apare în rețetă
Energia mecanică nu este scrisă pe lista de ingrediente. Dar, tehnologic, este aproape la fel de importantă. Energia introdusă în timpul frământării ar putea fi considerată aproape un ingredient al procesului. Creșterea energiei îmbunătățește retenția gazului până la un punct optim; după acest punct, energia suplimentară nu mai aduce beneficii, iar proprietățile aluatului se pot deteriora.
Această relație este reprezentată foarte intuitiv în figura 6.2.
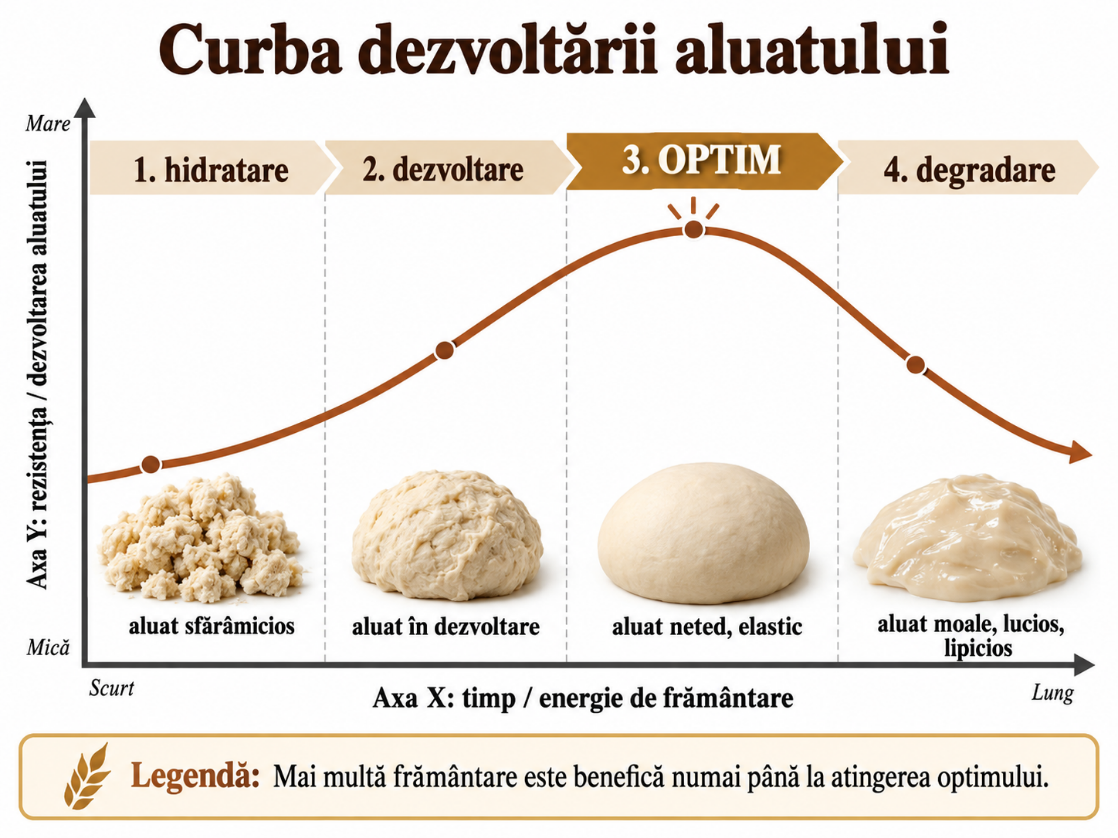
Fig. 6.2. Curba dezvoltării aluatului
6.7 . Cum recunoaștem aluatul insuficient dezvoltat
Un aluat insuficient frământat poate fi neuniform, cu suprafață relativ rugoasă, rezistență slabă la întindere și tendință de rupere. La întinderea unei mici bucăți nu formează ușor o peliculă fină. În producție poate avea:
reținere redusă a gazului;
volum final redus;
structură neregulată;
sensibilitate la divizare și modelare.
În practica industrială, aluatul insuficient dezvoltat este o problemă mai frecventă decât adevărata suprafrământare.
6.8. Cum recunoaștem aluatul bine dezvoltat
Un aluat bine dezvoltat este omogen, coerent, relativ neted și prezintă un echilibru între două proprietăți care par opuse: rezistență și extensibilitate.
Trebuie să se poată întinde, dar nu să curgă fără rezistență. Trebuie să aibă elasticitate, dar nu atât de mare încât să revină permanent la forma inițială.
Pentru instruire poate fi utilizat testul membranei: se întinde ușor o mică bucată de aluat până se formează o peliculă subțire. Testul este orientativ, nu un substitut al controlului procesului.
6.9. Aluatul suprafrământat
Prin continuarea frământării dincolo de optim pot apărea scăderea rezistenței, înmuierea și lipiciozitatea. Unele făinuri sunt relativ tolerante. La altele degradarea devine evidentă. Bread Making: Improving Quality descrie situația în care, după atingerea rezistenței maxime, continuarea frământării poate determina scăderea acesteia și apariția unui aluat umed și lipicios, fenomen numit în practică breakdown sau overmixing.
Trebuie însă să fim atenți la un diagnostic greșit: aluatul prea cald poate părea suprafrământat. Temperatura ridicată reduce consistența și rezistența la deformare.
6.10. Temperatura finală – unul dintre cei mai importanți parametri ai brutăriei
Dacă ar trebui să alegem un singur parametru care trebuie măsurat după fiecare frământare, temperatura finală a aluatului ar fi printre primii. Ea influențează simultan: fermentația drojdiei, activitatea enzimatică, reacțiile chimice, consistența, viteza de relaxare, toleranța la întârzieri și timpul de dospire.
Controlul temperaturii aluatului la frământare este fundamentul controlului constanței procesului pentru produsele fermentate. Deșî în practică sunt recomandate, pentru pâine, temperaturi de 26 – 28 0C. în realitate, nu există însă o singură temperatură corectă pentru orice pâine.
Literatura modernă arată că procesele cu fermentare în masă mai lungă tind să utilizeze temperaturi finale mai scăzute, în timp ce procesele fără fermentare în masă pot utiliza temperaturi mai ridicate.
De aceea valoarea corectă este valoarea stabilită și validată pentru produsul și procesul fabricii.
6.11. Aluatul prea rece
Un aluat prea rece tinde să fie mai rigid. Fermentația este mai lentă. Dospirea poate dura mai mult. Rezistența la deformare poate crește, iar modelatorul poate produce deteriorări mai mari.
6.12. Aluatul prea cald
La temperatura prea ridicată, aluatul devine mai moale și fermentează mai rapid. La început operatorului i se poate părea chiar „mai ușor de lucrat”. Problema apare ulterior.Toleranța la opriri scade. Aluatul ajunge mai repede avansat la divizare și modelare. Dospirea devine greu de controlat. Se poate accentua lățirea produsului. În exemplele noastre practice, un aluat care ajunge la 34°C, atunci când procesul este gândit pentru aproximativ 28–30°C, trebuie tratat ca abatere tehnologică, nu ca simplă diferență de câteva grade.
6.13. De unde vine căldura aluatului
Temperatura finală este rezultatul unui bilanț. Contribuie:făina; apa; celelalte ingrediente; mediul; cuva; energia mecanică introdusă de malaxor.
În practică, făina urmărește destul de mult temperatura mediului și nu poate fi răcită rapid. Apa este componenta pe care o putem regla ușor.
De aceea: temperatura apei este principalul instrument folosit de brutar pentru controlul temperaturii finale a aluatului.
6.14. Calculul temperaturii apei
Cauvain și Young propun o relație practică pentru estimarea temperaturii apei atunci când cunoaștem temperatura făinii și încălzirea caracteristică a procesului de frământare:
T apă = 2 × (T aluat dorită – ΔT frământare) – T făină
unde:
T apă = temperatura necesară a apei;
T aluat dorită = ținta temperaturii finale;
ΔT frământare = creșterea tipică de temperatură produsă de procesul de malaxare;
T făină = temperatura făinii.
Factorul 2 este utilizat în această formulă simplificată pentru a ține cont de diferența de capacitate termică dintre făină și apă.
Important pentru cursant nu este memorarea unei formule în orb. Important este principiul: măsor făina → cunosc comportamentul malaxorului → calculez apa → măsor aluatul rezultat → corectez.
6.15. Fabrica trebuie să-și cunoască propriul malaxor
Nu putem lua dintr-o carte valoarea încălzirii malaxorului și să presupunem că este valabilă pentru orice instalație.
Cauvain recomandă determinarea creșterii medii de temperatură printr-o serie de șarje în care sunt înregistrate temperaturile ingredientelor și temperatura finală. O fișă care ar putea permite integrarea corespunzătoare a formulei de mai sus este prezentată în tabelul următor:
| Șarjă | T făină | T apă | T aluat final | V1 | V2 | Cantitate |
|---|---|---|---|---|---|---|
| 1 | ||||||
| 2 | ||||||
| 3 |
După 8–10 șarje putem începe să descriem „semnătura termică” a malaxorului.
6.16. Cantitatea de apă și temperatura apei sunt două reglaje diferite
Una dintre cele mai frecvente greșeli este descrisă de situația următoare: dacă aluatul este prea cald: nu scădem pur și simplu cantitatea de apă. Cantitatea apei controlează în primul rând hidratarea și consistența.Temperatura apei controlează în primul rând bilanțul termic.
Dacă reducem hidratarea pentru a răci aluatul, obținem înainte de toate un aluat mai tare. Această diferență trebuie să fie perfect clară pentru orice brutar.
6.17. Hidratarea și comportarea în utilaje
Mai multă apă reduce de regulă rezistența aluatului la deformare și îl face mai moale. Prea multă apă poate însă conduce la lățire, lipiciozitate și dificultăți de divizare și modelare. Prea puțină apă dă un aluat rigid, greu de deformat și mai susceptibil deteriorării mecanice. Apa influențează rezistența, elasticitatea, extensibilitatea și lipiciozitatea, iar efectele devin deosebit de evidente la divizare și modelare.
Un aspect mai subtil legat de problema hidratării este că tipul de proces modifică nivelul optim de apă. În procesele cu fermentare mai lungă, aluatul se relaxează și se înmoaie în timp; de aceea același nivel de apă nu este automat optim pentru un proces „no-time” și pentru unul cu fermentare lungă.
6.18 . Cantitatea din cuvă influențează frământarea
O altă regulă aparent logică, dar greșită, este: „Dacă fac jumătate de cazan, frământ jumătate din timp.” Transferul de energie depinde de interacțiunea dintre aluat, spirală și cuvă. O cantitate diferită modifică această interacțiune. Dar, reducerea încărcării nu determină o reducere proporțională a timpului de dezvoltare. De aceea, produsele realizate frecvent în cantități diferite trebuie validate la încărcările respective.
6.19. Cum stabilim practic timpul optim al malaxorului
Se prepară mai multe aluaturi identice, modificând progresiv timpul vitezei a doua. Temperatura finală trebuie menținută comparabilă prin ajustarea temperaturii apei, iar masa de aluat trebuie păstrată constantă.
Se urmărește apoi produsul. Volumul pâinii crește odată cu timpul de frământare până la un maxim, după care începe să scadă. Punctul maxim indică zona optimă pentru combinația respectivă de făină și malaxor.
Aceasta este o aplicație mult mai valoroasă decât afirmația: „La noi se frământă mereu opt minute.”
PARTEA A II-A
FERMENTAREA MAIELELOR ȘI A ALUATURILOR
6.20. Ce este fermentarea, de fapt
Formularea „aluatul crește pentru că lucrează drojdia” este corectă, dar incompletă. Fermentarea este un ansamblu de transformări biologice, biochimice și fizice care duc aluatul spre starea necesară prelucrării și coacerii. În această etapă au loc: descompunerea glucidelor, multiplicarea și activitatea drojdiei, fermentația alcoolică, creșterea acidității și modificarea proprietăților fizico-mecanice ale aluatului.
Trebuie să înțelegem, însă, că fermentarea nu înseamnă numai gaz. Înseamnă și maturarea aluatului.
6.21. Ce face drojdia
Drojdia consumă zaharurile fermentescibile și produce în principal: CO₂ + alcool + energie + numeroși metaboliți secundari.
Dioxidul de carbon contribuie la expansiunea aluatului, dar există un detaliu extrem de important: drojdia nu creează în mod obișnuit noi bule în masa de aluat.
Gazul produs se dizolvă inițial în faza apoasă, iar după apropierea de saturație difuzează către bulele deja existente.
Aceste bule au fost introduse în mare parte în timpul frământării, deci ceea ce ar trebui să reținem este că structura miezului începe în malaxor; fermentarea mărește structura deja inițiată.
6.22. Fermentarea modifică și aluatul, nu numai volumul
Pe măsură ce fermentarea continuă, reologia aluatului se schimbă. Aluatul tinde să devină mai puțin rezistent și mai extensibil. Această relaxare poate fi benefică pentru modelare. Prea multă relaxare însă conduce la pierderea formei. Așadar: fermentarea corectă înseamnă să obținem simultan gaz și reologia potrivită pentru etapa următoare.
6.23. Metoda directă și metodele indirecte
În principiu, putem distinge între două metode de bază pentru obținerea aluaturilor:
Metoda directă – monofazică
Toate materiile necesare se introduc pentru formarea aluatului final într-o singură fază: FĂINĂ + APĂ + DROJDIE + SARE + AUXILIARE → ALUAT
Metode indirecte – polifazice
Se pregătește mai întâi un semifabricat fermentat. De ex. maia → aluat, prospătură → aluat, prospătură → maia → aluat. În literatura internațională vom întâlni și termenii: sponge-and-dough, liquid ferment, brew, sourdough/preferment.
Nu sunt întotdeauna echivalenți unu-la-unu cu terminologia tradițională românească, de aceea în fabrică trebuie respectată terminologia tehnologiei proprii.
Ce înțelegem, în general, prin baș - bașul: porțiunea matură cu care însămânțăm următoarea preparare, Bașul este o cantitate luată dintr-o maia anterioară, maturizată, și utilizată la prepararea unei noi prospături sau maiele. Practic, bașul face legătura dintre două preparări succesive. Nu pornim numai de la făină, apă și drojdie proaspăt dozată, ci introducem și o porțiune dintr-un semifabricat deja fermentat. Bașul nu este o substanță diferită de maia. Este o parte din maia căreia îi atribuim un alt rol. În loc să fie folosită imediat pentru aluatul final, acea parte este rezervată însămânțării unei noi preparări.
Ce înțelegem, în general, prin prospătură: prospătura este un semifabricat preparat înaintea maielei, dintr-o parte a făinii, apă și drojdie, cu adaos de baș atunci când schema tehnologică îl prevede. Prin urmare, prospătura nu este încă maiaua care intră direct în aluatul final, ci faza care pregătește maiaua. Cărțile lui Gh. Moldoveanu o descriu ca fiind realizată cu o parte relativ mică din făina totală — în schema prezentată, aproximativ 5–10%. Rolul prospăturii este să creeze un mediu favorabil dezvoltării microorganismelor și acumulării compușilor de fermentație. După ce prospătura a fermentat, se adaugă cantitățile prevăzute de făină, apă și drojdie pentru prepararea maielei. După fermentarea acesteia se trece la aluatul final. Diferența față de baș este simplă: bașul vine dintr-o preparare anterioară; prospătura se prepară acum, pentru noul ciclu.
În terminologia clasică românească, maiaua este un semifabricat obținut dintr-o parte a ingredientelor și fermentat înainte de prepararea aluatului final. Poate fi preparată direct din făină, apă și drojdie, cu adaos de baș conform tehnologiei, sau poate fi preparată pornind de la prospătura fermentată. Poate avea consistență mare ori poate fi fluidă. Maiaua matură se combină cu restul ingredientelor prevăzute de rețetă pentru obținerea aluatului final. Cantitățile și condițiile fiecărei faze trebuie stabilite în rețeta de fabricație. Pentru a reține diferența dintre baș, prospătură și maia, putem folosi următorul tabel:
| Termen | Ce reprezintă | Rol în succesiune |
|---|---|---|
| Baș | Porțiune de maia matură dintr-o preparare anterioară | Însămânțează noua preparare |
| Prospătură | Primul semifabricat preparat în metoda trifazică | Pregătește faza de maia |
| Maia | Semifabricat fermentat, consistent sau fluid | Se folosește la prepararea aluatului final |
| Aluat final | Amestecul obținut după completarea ingredientelor rețetei | Este prelucrat pentru obținerea produsului |
Trebuie să reținem că maiaua clasică și maiaua naturală nu trebuie confundate. Maiaua clasică este preparată cu drojdie. Manualele românești precizează că prospătura și maiaua se prepară din făină, apă și drojdie, iar o parte din drojdia rețetei este repartizată prospăturii și restul maielei. Prin urmare, faptul că o pâine este fabricată „cu maia”, în acest sens tehnologic, nu înseamnă că este fabricată fără drojdie de panificație adăugată.
În schimb, în cazul maielei naturale — sistemului de tip sourdough, vorbim despre o cultură fermentativă în care bacteriile lactice și drojdiile sunt menținute și selectate printr-un anumit regim de reîmprospătare. Reîmprospătarea presupune amestecarea unei părți din cultura anterioară cu făină și apă; repetarea operației contribuie la selecția microbiotei.
Nu orice maia acidă are suficientă putere de afânare pentru a înlocui drojdia adăugată. În unele scheme industriale, maiaua asigură acidifierea și caracteristicile senzoriale, iar drojdia de panificație se adaugă în aluat pentru afânare. Alte scheme întrețin microorganismele astfel încât maiaua să poată asigura și afânarea fără adaos de drojdie de panificație.
Întodeauna, atunci când întâlnim într-o rețetă maiaua trebuie să lamurim despre ce maia vorbim — maia cu drojdie, maia naturală activă, maia utilizată în principal pentru acidifiere — nu să folosim același cuvânt ca și cum toate ar funcționa identic.
Uneori, vom întâlni o serie de termei, precum: maia-mamă, preferment, poolish, biga etc. Maiaua-mamă este cultura de bază utilizată pentru continuarea și reproducerea sistemului de fermentație. Este o noțiune similară cu termenul de inocul.
Termenul de preferment are o serie de înțelesuri variabile, în funcție de sursă. De ex. ghidul profesional american King Arthur folosește preferment ca termen-umbrelă pentru preparările fermentate înaintea aluatului final, incluzând atât variante cu drojdie comercială, cât și culturi de tip sourdough. În schimb, alți autori, folosesc termenul într-un sens mai restrâns, pentru preparările pornite cu drojdie de panificație. Așadar, chiar între surse trebuie verificat sensul termenului, nu presupus.
Pentru orientare, ghidul King Arthur face următoarele distincții:
| Termen | Caracteristica de reținut |
|---|---|
| Poolish | Făină și apă în cantități egale ca masă, plus drojdie; fără sare |
| Biga | Preparare separată din făină, apă și drojdie, fără sare; poate avea consistențe diferite |
| Pâte fermentée | Porțiune de aluat de pâine păstrată pentru o preparare ulterioară; conține și sarea aluatului |
| Levain / sourdough | Denumiri pentru culturi cu drojdii și bacterii, întreținute prin reîmprospătare, cu particularități de utilizare între tradițiile de panificație |
Acestea unt explicațiile ghidului profesional, nu echivalențe obligatorii cu fiecare termen românesc.
Există o diferență de terminologie importantă: „poliș” și „poolish” În manualele românești vechi, maiaua fluidă numită „poliș” este descrisă cu un raport aproximativ apă:făină de 3:2. În ghidul King Arthur, poolish este definit prin cantități egale de apă și făină, adică 1:1. Noi, în fabrică, utilizăm pentru maiaua fluidă, un raport între făină și apă de 1:1,35. Nu trebuie să ascundem această diferență dintre surse.
Pentru documentația fabricii, soluția este să scriem întotdeauna compoziția, hidratarea, modul de însămânțare și regimul de fermentare, nu doar numele.
6.24. De ce utilizăm o maia sau un preferment
O maia nu este „aluatul de ieri” sau „faza care stă câteva ore”. Ea este un sistem fermentativ controlat. Poate fi utilizată pentru:
dezvoltarea aromei;
dezvoltarea acidității;
multiplicarea și activarea microorganismelor;
modificarea proprietăților aluatului;
îmbunătățirea anumitor caracteristici ale produsului final.
Literatura românească clasică descrie prospătura și maiaua drept medii în care se dezvoltă drojdiile și se acumulează substanțe care contribuie la gustul pâinii. Literatura modernă subliniază controlul pH-ului și acidității titrabile totale – TTA, pentru că microorganismele și dezvoltarea aromei sunt dependente de mediul creat în preferment.
6.25. pH-ul și aciditatea nu sunt același lucru
pH-ul indică intensitatea acidității la un moment dat, mai precis activitatea ionilor de hidrogen. Aciditatea titrabilă exprimă cantitatea totală de compuși acizi care pot fi neutralizați prin titrare. Două maiele pot avea pH apropiat, dar capacitate tampon și aciditate totală diferite.
Trebuie să înțeleagem că: „mai acru la gust”, „pH” și „aciditate totală” sunt informații legate între ele, dar nu sunt sinonime.
În tehnologiile în care maiaua este controlată prin pH sau aciditate, valorile țintă trebuie stabilite prin procedura specifică produsului.
6.26. Maiaua nu este matură doar pentru că a stat numărul de ore prescris
Timpul este unul dintre parametri esentiali pentru obținerea maielelor, dar nu este singurul. O maia poate evolua diferit dacă se modifică: temperatura, făina, inoculul, proporția de apă, activitatea drojdiei sau flora microbiană.
De aceea maturitatea maielei trebuie urmărită printr-o combinație de criterii, după tehnologia fabricii:
timp;
temperatură;
volum;
aspect;
miros;
consistență;
pH;
aciditate titrabilă.
Practica uzuală din brutărie utilizează control senzorial, temperatura și aciditatea pentru urmărirea fermentării.
6.27. Temperatura fermentării
Temperatura controlează puternic viteza proceselor biologice și enzimatice. Sursele tradiționale românești indică pentru anumite metode clasice camere de fermentare în zona aproximativă 28–34°C, dar timpii și condițiile variază în funcție de tipul semifabricatului și făină. Nu vom transforma această valoare într-un standard universal.
În procese moderne, maiele lactice, prefermente lichide, fermentații lungi sau tehnologii refrigerate pot utiliza regimuri foarte diferite. Fișa tehnologică validată în brutărie are prioritate.
6.28. Fermentarea insuficientă
Un aluat insuficient maturat poate rămâne:
prea rezistent;
prea puțin extensibil;
dificil de modelat;
slab dezvoltat aromatic;
insuficient gazificat.
Problema nu trebuie confundată automat cu „drojdie puțină”. Poate fi vorba despre: temperatură prea mică, timp insuficient, activitate slabă a drojdiei, sare excesivă sau alți factori.
6.29 . Fermentarea excesivă
Aluatul poate deveni:
prea moale;
foarte relaxat;
lipicios;
greu de divizat;
predispus la lățire;
incapabil să păstreze suficient forma.
Aici apar adesea corecții greșite: „Punem mai multă făină.” „Strângem modelatorul.” „Reducem umiditatea din dospitor.” Dar cauza s-a produs mai devreme.
6.30. Oprirea liniei nu oprește fermentarea
Aceasta este una dintre lecțiile cele mai importante pentru o fabrică. Divizorul se oprește. Cuptorul are o alarmă. Modelatorul este blocat.
Din punctul de vedere al automatizării, linia este oprită.
Din punct de vedere biologic: aluatul continuă să lucreze. Drojdia continuă să producă CO₂. Enzimele continuă să acționeze.
Reologia continuă să se modifice.
Prin urmare:
15 minute de oprire sunt și 15 minute suplimentare de proces.
PARTEA A III-A
PRELUCRAREA ALUATURILOR
6.31. Divizarea – nu tăiem pur și simplu aluatul
După preparare și fermentarea corespunzătoare, masa de aluat este împărțită în bucăți. Operația are două obiective: masa corectă și deteriorarea cât mai redusă a structurii.
În multe utilaje industriale divizarea este volumetrică. De aceea variația densității aluatului poate produce variația masei chiar dacă reglajul mecanic rămâne neschimbat.
Divizorul comprimă, forfecă și taie masa de aluat. Prin urmare nu este o operație neutră.
6.32. De ce trebuie cântărite mai multe bucăți
O singură bucată nu descrie procesul. Dacă obținem: 598 g – 600 g – 602 g – 599 g – 601 g procesul este foarte diferit de: 580 g – 620 g – 590 g – 612 g – 598 g, chiar dacă media poate fi asemănătoare.
De aceea, în exercițiile practice vom utiliza serii de minimum 10–20 bucăți consecutive.
Trebuie să facem verificări periodice ale masei bucăților și monitorizarea produselor respinse de sistemele automate de verificare.
6.33. Premodelarea sau rotunjirea
Imediat după divizare, bucata are o formă neregulată și o structură afectată mecanic. Premodelarea îi conferă o formă mai uniformă și creează o anumită tensiune superficială. Pentru numeroase produse, această operație ia forma rotunjirii.
Scopul este dublu: organizarea bucății și pregătirea pentru etapa următoare.
Dar rotunjirea produce și tensiune în rețeaua de gluten. De aceea nu mergem întotdeauna direct la modelarea finală.
6.34. Predospirea – perioada de relaxare
Predospirea sau intermediate proof/first proof este perioada dintre divizare/rotunjire și modelarea finală.
Nu trebuie privită ca o pauză inutilă. În această perioadă aluatul se relaxează. Rezistența la deformare scade.
Bucata devine mai ușor de modelat fără deteriorarea excesivă a structurii. Eliminarea predospirii în anumite procese poate reduce volumul pâinii și poate deteriora structura miezului prin afectarea sistemului de bule în timpul modelării.
6.35. Ce se întâmplă dacă predospirea este prea scurtă
Aluatul poate:
opune rezistență la laminare;
reveni după deformare;
necesita presiune mare;
rupe suprafața;
suferi deteriorarea structurii interne.
Atunci apare greșeala clasică: „Mai strângem modelatorul.” Prin aceasta tratăm aluatul nepregătit cu o acțiune mecanică și mai agresivă.
6.36. Ce se întâmplă dacă predospirea este prea lungă
Fermentarea continuă. Bucata poate deveni prea avansată. Se poate pierde tensiunea necesară. Procesul total se prelungește.
De aceea nici aici nu există regula: „Mai multă predospire este mai bună.” Scopul este relaxarea suficientă, nu fermentarea necontrolată.
6.37. Modelarea finală
Modelarea are un rol mai profund decât obținerea formei exterioare. Ea organizează și structura internă a semifabricatului. Manualul Moldoveanu arată că acțiunea mecanică asupra aluatului continuă transformările structurale, dar avertizează că atât acțiunea insuficientă, cât și cea exagerată pot deteriora calitatea.
Pentru pâine lungă, modelarea mecanică poate include: laminare → rulare → presare/alungire. În fiecare etapă se modifică forma bucății și orientarea bulelor de gaz.
6.38. „Coșul cu ouă”
Cauvain folosește o analogie excelentă. Bulele de gaz pot fi privite ca un coș cu ouă. Trebuie să transportăm și să modelăm coșul fără să spargem inutil ouăle. Nu vrem să păstrăm fiecare bulă exact în forma inițială — modelarea produce inevitabil unele modificări și o anumită degazare. Dar nici nu vrem să distrugem brutal întreaga structură.
6.39. Presiunea modelatorului
Mașina nu simte aluatul așa cum o face mâna unui brutar. Dacă poziția rolelor rămâne identică și reologia aluatului se schimbă, efectul asupra aluatului se schimbă și el. Mașina de modelat nu poate compensa automat diferențele de reologie, iar interacțiunea dintre nivelul de apă, proprietățile aluatului și reglajele modelatorului este esențială.
De aceea presiunea se reglează pentru a realiza forma necesară cu minimum de deteriorare.
6.40. Modelarea excesivă
Presiunea prea mare poate:
distruge excesiv bulele;
produce zone dense;
favoriza goluri mari;
rupe suprafața;
produce tensiuni neuniforme.
Modelarea incorectă produce distribuție neuniformă a gazelor și poate genera goluri și crăpături.
6.41. Făina de pudrare
Făina utilizată pentru evitarea lipirii trebuie dozată cu măsură. Prea puțină: aluatul aderă. Prea multă: aluatul poate aluneca, închiderea poate fi defectuoasă, suprafața produsului poate deveni neuniformă, iar aspectul cojii se deteriorează.
6.42. Dospirea finală – ultimul mare control înainte de cuptor
În timpul modelării o parte dintre gazele existente sunt eliminate sau redistribuite. Dospirea finală permite refacerea volumului și dezvoltarea bucății modelate până la starea necesară coacerii. Scopul dospirii finale este practic acumularea CO₂ în aluat. Dar, această operație trebuie corelată cu formarea gazului și capacitatea aluatului de a-l reține: drojdie activă + structură slabă = gaz produs, dar volum pierdut.
6.43. Ce controlează dospirea finală
Patru variabile trebuie privite împreună:
temperatura;
umiditatea relativă;
timpul;
starea aluatului la intrare.
Ultima este deseori uitată.
Dacă două loturi intră în dospitor în stări diferite, același program nu garantează același rezultat.
6.44. Temperatura dospitorului
Sursele tradiționale românești menționează pentru numeroase pâini domenii de aproximativ 35–40°C. Un manual universitar mai recent prezintă, pentru anumite fluxuri, valori în jur de 30–35°C. Aceste intervale diferite nu se contrazic neapărat.
Ele reflectă produse, procese, echipamente și concepții tehnologice diferite. Practic, nu există o temperatură universală de dospire pentru toate pâinile. Se utilizează parametrul validat pentru produsul concret.
6.45. Umiditatea relativă – de ce este atât de importantă
Suprafața aluatului are tendința de a pierde apă către mediul mai uscat. Dacă umiditatea dospitorului este prea mică, apare o pieliță deshidratată (crustă). Această pieliță limitează expansiunea și poate produce:
suprafață rugoasă;
fisuri;
volum redus;
comportament necorespunzător la crestare.
Cauvain și Young explică detaliat fenomenul de skinning. Pentru multe aluaturi de pâine, sursa indică frecvent valori în jur de 80–85% RH la aproximativ 40°C, dar pentru produse libere pe vatră pot fi necesare valori semnificativ mai mici, de ordinul 65–70%, pentru a limita lățirea. Aceasta este o informație extraordinar de utilă, pentru că arată de ce: 90% RH nu este automat „mai bine” decât 80%.
6.46. Umiditate prea mică
Suprafața se usucă. Se formează o peliculă. Aceasta poate limita dezvoltarea și produce crăpături.Coaja rugoasă, suprafața aspră și crăpăturile produselor finite sunt adesea asociate uscării suprafeței aluatului în dospitor.
6.47. Umiditate prea mare
Poate apărea condensul. Suprafața devine excesiv de umedă. Produsele pot deveni lipicioase. Produsele libere se pot lăți. Pot apărea dungi sau pete pe suprafață. O umiditate apropiată sau mai mare decât cea a aluatului poate favoriza o suprafață prea umedă și lățirea produselor care nu sunt susținute de forme.
6.48. Timpul de dospire
Este periculos să învățăm că : „Pâinea X se dospește 45 de minute.” Mai corect: „În condițiile stabilite, timpul orientativ este X, iar produsul trebuie să ajungă la starea definită.”
Timpul variază cu:
temperatura aluatului;
activitatea drojdiei;
cantitatea de drojdie;
formulă;
masa produsului;
proprietățile făinii;
temperatura dospitorului;
starea produsului la intrare.
6.49. Subdospirea
Un produs insuficient dospit are de regulă încă multă tensiune. La apăsare ușoară revine repede. Volumul este insuficient dezvoltat. În cuptor poate prezenta expansiune foarte puternică și neuniformă.
Manualele clasice asociază subdospirea cu:
formă bombată;
rupturi laterale;
ieșiri de miez;
porozitate neuniformă.
6.50. Supradospirea
Produsul devine foarte dezvoltat și fragil. La apăsare revine lent sau deloc. Își păstrează mai greu forma și se poate lăți. Rețeaua de gluten se apropie de limita sa de susținere. Cele mai frecvente simptome asociate cu supradospirea sunt produse mai aplatizate și structură necorespunzătoare.
6.51. Testarea gradului de dospire prin apăsarea aluatului cu degetul
Este un test îndeobște util, dar nu trebuie transformat într-un test absolut. Suprafața produsului, făina, hidratarea, temperatura și formula influențează răspunsul. Prin urmare îl folosim alături de: volum + timp + temperatură + aspect + istoricul șarjei.
Brutarul experimentat nu ia o decizie importantă dintr-un singur indiciu.
6.52. Relația dintre toate etapele
Acum putem înțelege de ce rezolvarea unei probleme trebuie să privească întregul flux. Un produs se rupe lateral după coacere. Cauza poate începe:
la malaxor → temperatură prea mică;
la predospire → relaxare insuficientă;
la modelare → tensiune prea mare;
la dospire → produs subdospit.
Cuptorul este doar locul unde defectul devine vizibil. Ceea ce trebuie să reținem este, în primul rând, că locul în care vedem defectul nu este obligatoriu locul în care a început cauza.
6.53. Diagnostic practic – aluatul nu este cum trebuie
Ce observ Prima direcție de verificare
Aluat foarte tare apă, T aluat, făină, dezvoltare
Aluat prea moale apă, T, făină, fermentare, reducători
Aluat foarte cald T făină, T apă, timp/viteză malaxor
Aluat foarte lipicios apă, T, fermentare, enzime, suprafrământare
Se rupe la modelare hidratare, dezvoltare, predospire, reglaj
Revine după modelare predospire insuficientă, făină foarte rezistentă
Gramaj instabil densitate, consistență, alimentare divizor
Se lățește în dospitor structură slabă, T ridicată, apă, supradospire
Suprafață uscată RH mică, curent, timp
Condens pe produs RH excesivă / diferențe termice
Dospire prea lentă T aluat, drojdie, sare, mediu
Dospire prea rapidă T aluat, doză drojdie, sare omisă, timp
Rezolvarea problemelor trebuie făcută întodeauna prin observație, înregistrarea variabilelor și testarea sistematică a ipotezelor, nu prin modificarea aleatorie a mai multor parametri.
6.54. Regula unei singure modificări
Când apare o problemă, operatorii tind să „corecteze tot”:
mai puțină apă;
mai puțină drojdie;
mai puțină dospire;
altă temperatură;
mai multă presiune la modelator.
Dacă produsul următor iese bine, nu știm ce a funcționat. Dacă iese rău, nu știm ce a agravat problema.
De aceea: modificăm cât mai puține variabile, în mod controlat, și înregistrăm rezultatul. Aceasta este diferența dintre reglaj și ghicit.
6.55. Ce trebuie înregistrat pentru fiecare șarjă importantă
Am stabilit că înregistrările de pe flux sunt importante atât pentru obtinerea unei informații corecte atunci când investigăm o anumită problemă a produsului, dar și pentru atingerea cerințelor legale care privesc trasabilitatea. De aceea, o fișă de prelucrare a aluatului ar trebui să aibă cel puțin structura de mai jos:
Parametru Valoarea observată
Produs
Lot făină
T făină
Apă dozată
T apă
Viteza I / timp
Viteza II / timp
T finală aluat
Aspect/dezvoltare
Fermentare / maia
T/pH/ac. dacă se aplică
Gramaj divizare
Predospire
Reglaj modelator
Dospire T
Dospire RH
Dospire timp
Abateri / corecții
STUDIU DE CAZ 1 – 3 + 5 MINUTE
Rețeta prevede: 3 minute viteza I + 5 minute viteza II.
S-a schimbat lotul de făină, iar aluatul iese foarte rezistent și nu se întinde bine.
Operatorul spune: „Timpul este corect, deci malaxarea este corectă.”
Este adevărat? Nu.
Timpul prescris trebuie respectat, dar rezultatul trebuie și el verificat.
Se controlează: făina → hidratarea → temperatura → dezvoltarea → încărcarea cuvei.
Dacă situația persistă, modificarea programului se face controlat și autorizat, nu după aprecierea unui singur cazan.
STUDIU DE CAZ 2 – ALUAT LA 34°C
Aluatul țintă este în zona 28–30°C. Se măsoară 34°C. Operatorul reduce timpul din dospitor. Aceasta poate limita temporar avansarea procesului, dar nu corectează cauza. Trebuie mers înapoi: T făină → T apă → frământare → temperatura sălii → încărcare malaxor.
Dacă aluatul intră deja accelerat biologic în linie, toate etapele următoare vor trebui să „alerge” după el.STUDIU DE CAZ 3 – ELIMINAREA PREDOSPIRII
Pentru creșterea productivității se elimină predospirea. Bucățile merg direct din rotunjitor în modelator. Se observă:
revenire după laminare;
suprafață ruptă;
produs scurt;
nevoia de a crește presiunea.
Ce s-a întâmplat?
Aluatului nu i s-a acordat timpul necesar pentru relaxarea tensiunilor introduse de divizare și rotunjire. Eliminarea predospirii (first proof) poate afecta volumul și structura miezului.
STUDIU DE CAZ 4 – 90% UMIDITATE ESTE MAI BINE?
Operatorul spune: „Dacă 80% este bun, 90% este și mai bun. Produsul nu se mai usucă.”
Nu este o regulă validă. RH prea mare poate provoca: condens, suprafață prea umedă, lățirea unor produse libere și pierderea formei.
Dospitorul trebuie setat pentru produs, nu la valoarea maximă posibilă.
STUDIU DE CAZ 5 – MODELATORUL „REPARĂ TOT”
Aluatul este foarte elastic și revine. Operatorul crește presiunea, dar produsul se rupe.
Crește din nou presiunea. Problema se agravează.
Întrebarea corectă este: De ce aluatul ajunge la modelator prea rezistent?
Poate lipsi predospirea. Poate fi prea rece. Poate avea hidratare insuficientă. Poate proveni dintr-o făină cu reologie diferită.
Modelatorul nu este locul în care trebuie reparată orice problemă a aluatului.
VERIFICAREA CUNOȘTINȚELOR – MODULUL VI
Care sunt cele trei funcții majore ale frământării aluatului de pâine?
De ce apa și energia sunt ambele necesare formării rețelei de gluten?
Ce diferență există între viteza I și viteza II a malaxorului?
De ce timpul de frământare nu poate fi considerat universal?
Cum recunoaștem un aluat insuficient dezvoltat?
Ce se întâmplă când frământarea depășește optimul?
De ce temperatura finală a aluatului este atât de importantă?
Care este principalul instrument practic pentru controlul temperaturii finale?
De ce nu reducem hidratarea doar pentru a răci un aluat?
Cum se poate determina practic încălzirea produsă de un malaxor?
De ce o jumătate de cazan nu necesită automat jumătate din timpul de frământare?
Care este diferența dintre metoda directă și metoda indirectă?
Ce rol poate avea maiaua în produs?
De ce maturitatea maielei nu trebuie judecată doar după timp?
Care este diferența dintre pH și aciditatea titrabilă?
Ce modificări suferă reologia aluatului în timpul fermentării?
De ce drojdia nu este singurul factor care determină volumul pâinii?
Ce efect are divizarea asupra structurii aluatului?
Care este rolul rotunjirii?
De ce este necesară predospirea?
Ce se poate întâmpla dacă predospirea este eliminată?
Care este efectul presiunii excesive în modelator?
Care sunt cele patru elemente pe care trebuie să le urmărim la dospirea finală?
Ce efect are umiditatea prea mică în dospitor?
Ce efect poate avea umiditatea excesivă?
Cum recunoaștem orientativ un produs subdospit?
Cum recunoaștem un produs supradospit?
Ce se întâmplă tehnologic atunci când linia se oprește?
De ce este greșit să modificăm simultan mai mulți parametri atunci când depanăm procesul?
Explicați afirmația: „Locul în care vedem defectul nu este neapărat locul în care s-a produs cauza.”